
പ്രസിദ്ധീകരണ തീയതി: ഓഗസ്റ്റ് 14, 2026
രചയിതാവ്: ഹു യാൻവെയ്, സിംബർ മെറ്റൽ സാങ്കേതിക വിദഗ്ദ്ധൻ
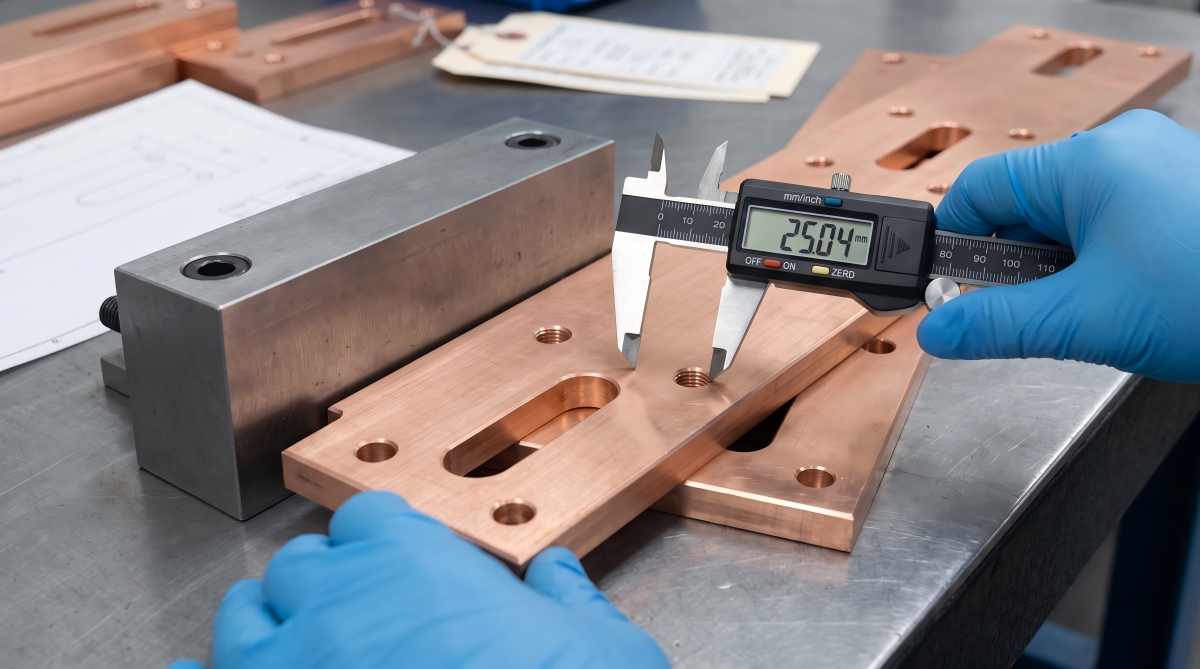
ഒരു ചെമ്പ് ബസ്ബാർ പ്ലേറ്റിന് ശരിയായ ഗ്രേഡും കണ്ടക്ടിവിറ്റി റിപ്പോർട്ടും ലഭിക്കുകയും അസംബ്ലി ലൈൻ നിർത്തുകയും ചെയ്യാം.
സാധാരണ പരാജയം വേദനാജനകമാംവിധം സാധാരണമാണ്: ഓരോ ദ്വാര വ്യാസവും പരിശോധനയിൽ വിജയിക്കുന്നു, പക്ഷേ പാറ്റേൺ മെഷീൻ ചെയ്യാത്ത ഒരു അരികിൽ നിന്നാണ് അളന്നത്, പ്ലേറ്റിംഗ് ക്ലിയറൻസ് കുറച്ചു, അല്ലെങ്കിൽ പരിശോധനയ്ക്കിടെ പ്ലേറ്റ് പരന്നതായി ക്ലാമ്പ് ചെയ്ത് റിലീസ് ചെയ്ത ശേഷം തിരികെ വന്നു. വാങ്ങൽ ടീം ക്വട്ടേഷനിൽ ലാഭിച്ചു. ഹാൻഡ് റീമിംഗ്, നിരസിച്ച എൻക്ലോഷറുകൾ, അടിയന്തര മാറ്റിസ്ഥാപിക്കൽ ഷിപ്പ്മെന്റ് എന്നിവയ്ക്കാണ് ഉൽപാദനം നൽകിയത്.
അതാണ് യഥാർത്ഥ ജോലിചെമ്പ് ബസ്ബാർ പ്ലേറ്റ് ഇഷ്ടാനുസൃത നിർമ്മാണം. ഇത് ചെമ്പ് മുറിച്ച് ദ്വാരങ്ങൾ തുരക്കുക മാത്രമല്ല. വിതരണക്കാരൻ ഇലക്ട്രിക്കൽ, മെക്കാനിക്കൽ, അസംബ്ലി ആവശ്യകതകളെ നിയന്ത്രിത മെറ്റീരിയൽ റൂട്ട്, ഡാറ്റ സിസ്റ്റം, മെഷീനിംഗ് സീക്വൻസ്, ഉപരിതല സ്പെസിഫിക്കേഷൻ, പരിശോധനാ പദ്ധതി എന്നിവയിലേക്ക് പരിവർത്തനം ചെയ്യണം.
ഈ ഗൈഡിൽ, ചെമ്പ് പ്ലേറ്റിൽ നിന്നോ ദീർഘചതുരാകൃതിയിലുള്ള ബാറിൽ നിന്നോ ഒരു കറന്റ്-വഹിക്കുന്ന ബസ്ബാർ നിർമ്മിക്കുക എന്നതാണ് ഈ പദത്തിന്റെ അർത്ഥം. "ബസ്ബാർ പ്ലേറ്റ്" എന്നത് ആഗോളതലത്തിൽ സ്റ്റാൻഡേർഡ് ചെയ്ത ഒരു ഉൽപ്പന്ന രൂപമല്ല. പ്ലേറ്റായി വാങ്ങിയ ഒരു ഭാഗവും ബസ് ബാർ അല്ലെങ്കിൽ ദീർഘചതുരാകൃതിയിലുള്ള ബാർ ആയി വാങ്ങിയ ഒരു ഭാഗവും പൂർത്തിയായ ഡ്രോയിംഗുകൾ സമാനമായി കാണപ്പെടുമ്പോൾ പോലും വ്യത്യസ്ത മെറ്റീരിയൽ മാനദണ്ഡങ്ങൾക്കും മിൽ ടോളറൻസുകൾക്കും കീഴിൽ വരാം.
സിംബർ മെറ്റലിന് ഒരു വാണിജ്യ പേജുണ്ട്ചെമ്പ് ബസ്ബാർ പ്ലേറ്റ് ഇഷ്ടാനുസൃത നിർമ്മാണം. ഒരു ഡ്രോയിംഗ് ഒരു ബൾക്ക് പർച്ചേസ് ഓർഡറായി മാറുന്നതിന് മുമ്പ് പരിഹരിക്കേണ്ട കൂടുതൽ ബുദ്ധിമുട്ടുള്ള ചോദ്യങ്ങളെ ഈ ഗൈഡ് അഭിസംബോധന ചെയ്യുന്നു.
ദ്രുത ഉത്തരം: കസ്റ്റം ബസ്ബാറിന്റെ ഗുണനിലവാരം നിയന്ത്രിക്കുന്നത് എന്താണ്?
വിശ്വസനീയമായ കോപ്പർ ബസ്ബാർ പ്ലേറ്റ് ഇഷ്ടാനുസൃത നിർമ്മാണം അഞ്ച് നിയന്ത്രണങ്ങളെ ആശ്രയിച്ചിരിക്കുന്നു: പരിശോധിച്ചുറപ്പിച്ച മെറ്റീരിയലും ടെമ്പറും, ഒരു ഫങ്ഷണൽ ഡാറ്റ സ്കീം, വ്യാസം മാത്രം അടിസ്ഥാനമാക്കിയുള്ളതല്ലാത്ത ദ്വാര സ്ഥാനം, അളക്കാവുന്ന അരികുകളുടെയും ഉപരിതലത്തിന്റെയും ആവശ്യകതകൾ, നിർമ്മാണ പ്രക്രിയയുമായി പൊരുത്തപ്പെടുന്ന ഒരു പരിശോധനാ പദ്ധതി. പ്ലേറ്റിംഗ്, നേരെയാക്കൽ, താപനില, പാക്കേജിംഗ് എന്നിവ ടോളറൻസ് ബജറ്റിൽ ഉൾപ്പെടുത്തണം, കാരണം ഓരോന്നിനും പൂർത്തിയായ അളവുകൾ, പരന്നത അല്ലെങ്കിൽ അസംബ്ലി ഫിറ്റ് എന്നിവ മാറ്റാൻ കഴിയും.
എല്ലാ പ്രശ്നങ്ങളും പരിഹരിക്കാൻ ഒരു വ്യക്തിയോട് ആവശ്യപ്പെടരുത്. ഏതൊക്കെ സവിശേഷതകളാണ് കറന്റ് വഹിക്കുന്നത്, അസംബ്ലി കണ്ടെത്തുന്നത്, ഇൻസുലേഷൻ സംരക്ഷിക്കുന്നത്, അല്ലെങ്കിൽ ക്ലിയറൻസിനായി മാത്രം നിലനിൽക്കുന്നത് എന്നിവ നിർവചിക്കുക. പരാജയം യഥാർത്ഥത്തിൽ ദോഷം വരുത്തുന്നിടത്ത് മെഷീനിംഗ്, പരിശോധന പണം ചെലവഴിക്കുക.
ഉള്ളടക്ക പട്ടിക
- ചെമ്പ് വിലയിൽ നിന്നല്ല, ഡ്രോയിംഗിൽ നിന്ന് ആരംഭിക്കുക
- മെറ്റീരിയൽ ഫോമും കോപ്പർ ഗ്രേഡും
- ഒരു ഫങ്ഷണൽ ടോളറൻസ് സ്റ്റാക്ക് നിർമ്മിക്കുക
- ദ്വാര കൃത്യതയും പ്രക്രിയ തിരഞ്ഞെടുപ്പും
- പരന്നതും അളക്കൽ താപനിലയും
- ഉപരിതല ഫിനിഷും പ്ലേറ്റിംഗ് ക്രമവും
- പരിശോധനയും വിതരണക്കാരന്റെ തെളിവുകളും
- ലാൻഡിംഗിനുള്ള ആകെ ചെലവ്
- RFQ ചെക്ക്ലിസ്റ്റ്
- പതിവ് ചോദ്യങ്ങൾ
ചെമ്പ് വിലയിൽ നിന്നല്ല, ഡ്രോയിംഗിൽ നിന്ന് ആരംഭിക്കുക
കിലോഗ്രാമിന് കുറഞ്ഞ വില, ഡ്രില്ലില്ലാതെ കെട്ടിച്ചമച്ച ബസ്ബാർ കാബിനറ്റിൽ പ്രവേശിക്കുമോ എന്നതിനെക്കുറിച്ച് ഒന്നും പറയുന്നില്ല.
RFQ-കൾ അവലോകനം ചെയ്ത എന്റെ അനുഭവത്തിൽ, ഏറ്റവും ചെലവേറിയ ഡ്രോയിംഗുകൾ എല്ലായ്പ്പോഴും ഏറ്റവും ഇറുകിയതല്ല. ഓരോ മാനത്തെയും നിർണായകമാക്കുന്നതും പ്രവർത്തനപരമായ ബന്ധങ്ങൾ അവ്യക്തമാക്കുന്നതും അവയാണ്. “മറ്റുവിധത്തിൽ വ്യക്തമാക്കിയിട്ടില്ലെങ്കിൽ +/-0.05 mm” എന്ന് പറയുന്ന ഒരു കുറിപ്പ് CNC മെഷീനിംഗും ഭാഗമാകെ പൂർണ്ണ പരിശോധനയും നിർബന്ധിതമാക്കും, എന്നിട്ടും മൗണ്ടിംഗ് ഇന്റർഫേസുമായി ബന്ധപ്പെട്ട ഹോൾ പാറ്റേൺ നിയന്ത്രിക്കുന്നതിൽ പരാജയപ്പെടുന്നു.
ഒരു വിതരണക്കാരൻ ഉദ്ധരണി നൽകുന്നതിനുമുമ്പ്, ഡ്രോയിംഗ് നാല് ചോദ്യങ്ങൾക്ക് ഉത്തരം നൽകണം:
- ഏത് മുഖവും അരികുകളുമാണ് എ, ബി, സി എന്നീ ഡാറ്റകൾ സ്ഥാപിക്കുന്നത്?
- ഏത് ദ്വാരങ്ങളാണ് ഭാഗം കണ്ടെത്തുന്നത്, ഏത് ദ്വാരങ്ങളാണ് ബോൾട്ട് ക്ലിയറൻസ് മാത്രം നൽകുന്നത്?
- പ്ലേറ്റിംഗ്, വളവ്, നേരെയാക്കൽ എന്നിവയ്ക്ക് മുമ്പോ ശേഷമോ അളവുകൾ ബാധകമാണോ?
- ഫ്ലാറ്റ്നെസ് സ്വതന്ത്രാവസ്ഥയിലാണോ അതോ ഭാഗം നിയന്ത്രിതമായിരിക്കുമ്പോഴാണോ വിലയിരുത്തുന്നത്?
ഒരു വെബ്സൈറ്റ് ഉദാഹരണംപവർ കാബിനറ്റുകൾക്കായുള്ള ഇഷ്ടാനുസൃത ചെമ്പ് ബസ്ബാർ നിർമ്മാണംവാണിജ്യ ഉൽപ്പന്ന വിഭാഗം കാണിക്കുന്നു. ഇത് ഒരു നിയന്ത്രിത ഡ്രോയിംഗിന് പകരമാവില്ല. കാബിനറ്റ് ജ്യാമിതി, ജോയിന്റ് ഡിസൈൻ, കറന്റ്, താപനില വർദ്ധനവ്, ഇൻസുലേഷൻ ക്ലിയറൻസ്, മേറ്റിംഗ് ഹാർഡ്വെയർ എന്നിവ പ്രോജക്റ്റ്-നിർദ്ദിഷ്ടമായി തുടരുന്നു.
| ഡ്രോയിംഗ് ഒഴിവാക്കൽ | വിതരണക്കാരന് എന്ത് അനുമാനിക്കാം | വാങ്ങുന്നയാൾക്ക് എന്ത് ലഭിക്കും |
|---|---|---|
| ഫങ്ഷണൽ ഡാറ്റകളൊന്നുമില്ല. | സൗകര്യപ്രദമായ അസംസ്കൃത അരികുകളിൽ നിന്ന് അളക്കുന്ന ദ്വാര സ്ഥാനങ്ങൾ | ശരിയായ ദ്വാര വലുപ്പം, തെറ്റായ അസംബിൾ ചെയ്ത സ്ഥാനം |
| എല്ലാ മാനങ്ങളിലും ഒരു കർശനമായ സഹിഷ്ണുത | ആവശ്യമുണ്ടോ ഇല്ലയോ എന്നത് പരിഗണിക്കാതെ തന്നെ പൂർണ്ണമായ മെഷീനിംഗും പരിശോധനയും. | വ്യക്തമായ റിസ്ക് മുൻഗണനയില്ലാതെ ഉയർന്ന പരിവർത്തന ചെലവ് |
| അന്തിമ വ്യവസ്ഥ കുറിപ്പ് ഇല്ല. | പ്ലേറ്റിംഗ് അല്ലെങ്കിൽ വളയ്ക്കുന്നതിന് മുമ്പ് പരിശോധിച്ച അളവുകൾ | പ്രക്രിയയിൽ കടന്നുപോകുകയും അസംബ്ലിയിൽ പരാജയപ്പെടുകയും ചെയ്യുന്ന ഭാഗങ്ങൾ |
| "എല്ലാ അരികുകളും ഡീബർ ചെയ്യുക" മാത്രം | വിതരണക്കാരൻ തിരഞ്ഞെടുത്ത എഡ്ജ് അവസ്ഥ | ഇൻസുലേഷന് കേടുവരുത്തുന്ന ബർ ദിശ അല്ലെങ്കിൽ മൂർച്ചയുള്ള അഗ്രം |
| ഉപരിതല ഫിനിഷ് "ബ്രൈറ്റ്" എന്ന് മാത്രം പറഞ്ഞിരിക്കുന്നു | കോസ്മെറ്റിക് പോളിഷിംഗ് | അനിയന്ത്രിതമായ സമ്പർക്ക സ്വഭാവമുള്ള ആകർഷകമായ ഭാഗം |
| പരിശോധനാ രീതി ഇല്ല | വിതരണക്കാരൻ ഗേജും ഫിക്സ്ചറും തിരഞ്ഞെടുക്കുന്നു | വാങ്ങുന്നയാൾക്കും വിതരണക്കാരനും വ്യത്യസ്ത ഫലങ്ങൾ അളക്കാൻ കഴിയും. |
കോപ്പർ ബസ്ബാർ പ്ലേറ്റ് കസ്റ്റം ഫാബ്രിക്കേഷൻ മെറ്റീരിയൽ ഫോമിൽ ആരംഭിക്കുന്നു
പ്ലേറ്റ്, ഷീറ്റ്, ഫ്ലാറ്റ് ബാർ, പ്രീ-സൈസ്ഡ് ബസ്ബാർ സ്റ്റോക്ക് എന്നിവ പരസ്പരം മാറ്റാവുന്ന വാങ്ങൽ വിവരണങ്ങളല്ല. അവയുടെ കനം സഹിഷ്ണുത, എഡ്ജ് അവസ്ഥ, ടെമ്പർ, അവശിഷ്ട സമ്മർദ്ദം, വീതി നിയന്ത്രണം, ബാധകമായ മെറ്റീരിയൽ നിലവാരം എന്നിവ വ്യത്യാസപ്പെടാം.
ഉയർന്ന കറന്റ് ഉള്ള പല ഘടകങ്ങൾക്കും, വാങ്ങുന്നവർ C11000 ഇലക്ട്രോലൈറ്റിക് ടഫ്-പിച്ച് കോപ്പർ അല്ലെങ്കിൽ C10200 ഓക്സിജൻ രഹിത കോപ്പർ ഉപയോഗിച്ചാണ് ആരംഭിക്കുന്നത്. "ശുദ്ധമായ" എന്ന വാക്കിൽ നിന്ന് മാത്രം രണ്ട് ഗ്രേഡുകളും തിരഞ്ഞെടുക്കരുത്.
C11000 ഇലക്ട്രിക്കൽ സർവീസിൽ വ്യാപകമായി ഉപയോഗിക്കുന്നു. ഓക്സിജനുമായി ബന്ധപ്പെട്ട പ്രോസസ്സിംഗ് സ്വഭാവം പ്രധാനമാകുമ്പോൾ C10200 പരിഗണിക്കാവുന്നതാണ്. ഉയർന്ന പരിശുദ്ധിയുള്ള ഓക്സിജൻ രഹിത ഇലക്ട്രോണിക് ഗ്രേഡ് ന്യായീകരിക്കപ്പെടുന്നിടത്ത് C10100 പ്രസക്തമായിരിക്കും. ശരിയായ തിരഞ്ഞെടുപ്പ് ഭരണ നിലവാരം, ചാലകത, രൂപീകരണം, ചേരൽ, അന്തരീക്ഷം, സർട്ടിഫിക്കറ്റ് ആവശ്യകത എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
20°C-ൽ, 100% IACS ഏകദേശം 58 MS/m ആണ്. ആ സംഖ്യ ഉപയോഗപ്രദമാണ്, പക്ഷേ അത് പരന്നത, ദ്വാര സ്ഥാനം, സമ്പർക്ക പ്രതിരോധം അല്ലെങ്കിൽ പൂർത്തിയായ ഭാഗത്തിന്റെ ഗുണനിലവാരം എന്നിവ തെളിയിക്കുന്നില്ല. എല്ലാ ചെമ്പ് പ്ലേറ്റുകളും ഒരേ മൂല്യം പങ്കിടുന്നുവെന്ന് കരുതുന്നതിനുപകരം ആവശ്യമായ ഏറ്റവും കുറഞ്ഞ ചാലകതയും പരീക്ഷണ രീതിയും വ്യക്തമാക്കുക.
സാരാംശത്തിന്, സിംബർ മെറ്റലിന്റെശുദ്ധമായ ചെമ്പ് ബസ്ബാർ വസ്തുക്കൾഒപ്പംചെമ്പ് പ്ലേറ്റ് ഓപ്ഷനുകൾ.
ASTM B187/B187M സാധാരണയായി കോപ്പർ ബസ് ബാർ, വടി, ആകൃതികൾ എന്നിവയുമായി ബന്ധപ്പെട്ടിരിക്കുന്നു, അതേസമയം ASTM B152/B152M കോപ്പർ ഷീറ്റ്, സ്ട്രിപ്പ്, പ്ലേറ്റ്, റോൾഡ് ബാർ എന്നിവ ഉൾക്കൊള്ളുന്നു. Wrought ചെമ്പ് പ്ലേറ്റ്, ഷീറ്റ്, സ്ട്രിപ്പ്, റോൾഡ് ബാർ എന്നിവയ്ക്കുള്ള പൊതുവായ ആവശ്യകതകൾ ASTM B248/B248M നൽകുന്നു.
യൂറോപ്യൻ സ്പെസിഫിക്കേഷനുകളിൽ, EN 13601 ഇലക്ട്രിക്കൽ ആവശ്യങ്ങൾക്കായി ചെമ്പ് വടി, ബാർ, വയർ എന്നിവയ്ക്ക് പ്രസക്തമായേക്കാം, അതേസമയം EN 13599 ഇലക്ട്രിക്കൽ ആവശ്യങ്ങൾക്കായി പ്ലേറ്റ്, ഷീറ്റ്, സ്ട്രിപ്പ് എന്നിവയെ അഭിസംബോധന ചെയ്യുന്നു.
വ്യത്യസ്ത സിസ്റ്റങ്ങളെ യാന്ത്രികമായി തുല്യമായി കണക്കാക്കുന്നതിനുപകരം, വാങ്ങൽ ഓർഡർ ഒരു നിയന്ത്രിക്കുന്ന ഗ്രേഡ്, സ്റ്റാൻഡേർഡ്, ടെമ്പർ, ഫോം എന്നിവ തിരിച്ചറിയണം.
IACS, ക്രോസ്-സെക്ഷണൽ ഏരിയ എന്നിവയിൽ നിന്ന് മാത്രം കറന്റ് റേറ്റിംഗ് കണക്കാക്കരുത്. അനുവദനീയമായ കറന്റും താപനില വർദ്ധനവും AC അല്ലെങ്കിൽ DC ഡ്യൂട്ടി, ആംബിയന്റ് താപനില, എൻക്ലോഷർ വെന്റിലേഷൻ, സ്കിൻ, പ്രോക്സിമിറ്റി ഇഫക്റ്റുകൾ, ജോയിന്റ് റെസിസ്റ്റൻസ്, ഷോർട്ട് സർക്യൂട്ട് ഫോഴ്സുകൾ, അസംബ്ലി ജ്യാമിതി എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. പ്ലേറ്റിംഗ് ഒരു ഇന്റർഫേസ് കൈകാര്യം ചെയ്യുന്നു; ഇത് ഉപയോഗപ്രദമായ ചെമ്പ് കറന്റ്-കാരിയിംഗ് സെക്ഷനായി കണക്കാക്കരുത്.
| മെറ്റീരിയൽ അല്ലെങ്കിൽ ഫോം തീരുമാനം | വാങ്ങുന്നയാൾക്കുള്ള ആനുകൂല്യം | പരിശോധിക്കാനുള്ള ഫാബ്രിക്കേഷൻ ഘർഷണം | RFQ വിശദാംശങ്ങൾ |
|---|---|---|---|
| C11000 ഇലക്ട്രിക്കൽ കോപ്പർ | നിരവധി ബസ്ബാർ ആപ്ലിക്കേഷനുകൾക്ക് പരിചിതമായ ഉയർന്ന ചാലകത റൂട്ട് | താപനിലയും ഓക്സിജനുമായി ബന്ധപ്പെട്ട ചേരൽ പരിധികൾ പ്രക്രിയയുമായി പൊരുത്തപ്പെടണം. | അലോയ്, സ്റ്റാൻഡേർഡ്, ടെമ്പർ, മിനിമം കണ്ടക്ടിവിറ്റി |
| C10200 ഓക്സിജൻ രഹിത ചെമ്പ് | പ്രസക്തമായ പ്രോസസ്സിംഗ് അല്ലെങ്കിൽ സേവന ആവശ്യകതകൾക്ക് അനുയോജ്യമായ കുറഞ്ഞ ഓക്സിജന്റെ അളവ്. | ഓക്സിജന്റെ സ്വഭാവം അപ്രസക്തമാണെങ്കിൽ ഉയർന്ന മെറ്റീരിയൽ വിലയ്ക്ക് ഒരു മൂല്യവും ചേർക്കാൻ കഴിയില്ല. | അലോയ് പദവി, ഉൽപ്പന്ന നിലവാരം, സർട്ടിഫിക്കറ്റ് |
| ഉരുട്ടിയ പ്ലേറ്റ് | വിശാലമായ അല്ലെങ്കിൽ നിലവാരമില്ലാത്ത പ്രൊഫൈലുകൾക്ക് പ്രായോഗികം. | കനം, പരന്നത, അവശിഷ്ട സമ്മർദ്ദം എന്നിവ യന്ത്രവൽക്കരണത്തെ ബാധിക്കുന്നു. | കനം സഹിഷ്ണുത, പരന്നത, മെഷീനിംഗ് അലവൻസ് |
| ഫ്ലാറ്റ് ബാർ അല്ലെങ്കിൽ ബസ്ബാർ സ്റ്റോക്ക് | ആവർത്തിച്ചുള്ള ദീർഘചതുരാകൃതിയിലുള്ള വിഭാഗങ്ങൾക്ക് കാര്യക്ഷമം | വീതിയും അരികിലെ അവസ്ഥയും ഡാറ്റ തിരഞ്ഞെടുപ്പിനെ പരിമിതപ്പെടുത്തിയേക്കാം | വീതി, കനം, അരികുകളുടെ ആരം, നേരായത |
| മൃദുവായതോ അനീൽ ചെയ്തതോ ആയ അവസ്ഥ | എളുപ്പത്തിൽ വളയാനും രൂപപ്പെടുത്താനും കഴിയും | കൈകാര്യം ചെയ്യലിനുള്ള വർദ്ധിച്ച വികലതയും ക്ലാമ്പിംഗ് സംവേദനക്ഷമതയും | ടെമ്പർ, ബെൻഡ് റൂട്ട്, അന്തിമ ഫ്ലാറ്റ്നെസ് അവസ്ഥ |
| കഠിനമായ കോപം | ചില ജ്യാമിതികളിൽ മികച്ച കൈകാര്യം ചെയ്യൽ കാഠിന്യം | ഉയർന്ന രൂപീകരണ ശക്തിയും സാധ്യമായ സ്പ്രിംഗ്ബാക്കും | ടെമ്പർ, ബെൻഡ് ആരങ്ങൾ, മെക്കാനിക്കൽ-പ്രോപ്പർട്ടി പരിധികൾ |
വിശാലമായ ഇലക്ട്രിക്കൽ-മെറ്റീരിയൽ ചർച്ചയ്ക്ക്, ഇതിനെക്കുറിച്ചുള്ള ലേഖനംബസ്ബാർ അസംബ്ലികൾക്കുള്ള ഇലക്ട്രിക്കൽ കോപ്പർ പ്ലേറ്റ് പാരാമീറ്ററുകൾചാലകത, കനം, പ്ലേറ്റ് ഗുണനിലവാരം എന്നിവ ഉൾക്കൊള്ളുന്നു. മെറ്റീരിയൽ സർട്ടിഫിക്കറ്റ് അവസാനിക്കുന്നിടത്ത് ഈ ഫാബ്രിക്കേഷൻ ഗൈഡ് ആരംഭിക്കുന്നു.
ഒരു ഫങ്ഷണൽ ടോളറൻസ് സ്റ്റാക്ക് നിർമ്മിക്കുക
വാങ്ങുന്നയാളുടെ ഡ്രോയിംഗ് കൃത്യമായി കാണിക്കാനുള്ള ആഗ്രഹത്തെയല്ല, അസംബ്ലി ഫംഗ്ഷനെയാണ് ടോളറൻസുകൾ പിന്തുടരേണ്ടത്.
ആദ്യം ഒരു സ്ഥിരതയുള്ള ഡാറ്റം സ്കീം ഉപയോഗിക്കുക. ഡാറ്റം എ പലപ്പോഴും പ്രധാന മൗണ്ടിംഗ് അല്ലെങ്കിൽ കോൺടാക്റ്റ് തലം ആണ്. ഡാറ്റം ബി, സി എന്നിവ മെഷീൻ ചെയ്ത അരികുകൾ, ലൊക്കേറ്റിംഗ് ഹോളുകൾ അല്ലെങ്കിൽ മറ്റ് ആവർത്തിക്കാവുന്ന സവിശേഷതകൾ ആകാം. റോ ഷിയർ ചെയ്ത അരികുകൾ, വൃത്താകൃതിയിലുള്ള കോണുകൾ, വഴക്കമുള്ള പ്രതലങ്ങൾ എന്നിവ ഡ്രോയിംഗ് അവ എങ്ങനെ സിമുലേറ്റ് ചെയ്യുന്നുവെന്ന് മനഃപൂർവ്വം നിർവചിക്കുന്നില്ലെങ്കിൽ മോശം ഡാറ്റം ഉണ്ടാക്കുന്നു.
തുടർന്ന് അളവുകൾ നാല് ലെവലുകളായി വിഭജിക്കുക:
- അസംബ്ലിയിൽ ഉൾപ്പെടുന്ന പ്രധാന സവിശേഷതകൾ: ദ്വാരങ്ങൾ കണ്ടെത്തൽ, ജോയിന്റ് പാഡുകൾ, ഇണചേരൽ ഘട്ടങ്ങൾ, ഇൻസുലേഷൻ ഇന്റർഫേസുകൾ.
- വൈദ്യുത സവിശേഷതകൾ: കറന്റ്-വഹിക്കുന്ന ക്രോസ്-സെക്ഷൻ, കോൺടാക്റ്റ് ഓവർലാപ്പ്, പ്ലേറ്റഡ് കോൺടാക്റ്റ് സോണുകൾ.
- പൊതുവായ നിർമ്മാണ സവിശേഷതകൾ: പുറം പ്രൊഫൈൽ, ക്ലിയറൻസ് ദ്വാരങ്ങൾ, പ്രവർത്തനരഹിതമായ കട്ടൗട്ടുകൾ.
- സൗന്ദര്യവർദ്ധക സവിശേഷതകൾ: ഫിറ്റിനെയോ കറന്റിനെയോ നിയന്ത്രിക്കാത്ത രൂപഭാവ പരിധികൾ.
താഴെയുള്ള മൂല്യങ്ങൾ പ്രായോഗികമാണ്.RFQ ആരംഭ പോയിന്റുകൾ, സാർവത്രിക സ്വീകാര്യത പരിധികളല്ല, സിംബർ മെറ്റൽ ഗ്യാരണ്ടികളുമല്ല.. അന്തിമ ടോളറൻസുകൾ ഭാഗത്തിന്റെ വലുപ്പം, ചെമ്പ് ടെമ്പർ, കനം, പ്രോസസ് റൂട്ട്, പ്ലേറ്റിംഗ് ക്രമം, അളവ്, ഡാറ്റ സ്കീം, പരിശോധന രീതി എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു, കൂടാതെ ഡ്രോയിംഗിനെതിരെ സ്ഥിരീകരിക്കുകയും വേണം.
| സവിശേഷത | സാധ്യതയുള്ള RFQ ചർച്ച ആരംഭിക്കുന്നു | വാങ്ങുന്നയാൾ എന്തുകൊണ്ട് അതിന് യോഗ്യത നേടണം |
|---|---|---|
| ലേസർ- അല്ലെങ്കിൽ വാട്ടർജെറ്റ്-കട്ട് ഔട്ട്ഡോർ പ്രൊഫൈൽ | +/-0.20 മുതൽ +/-0.50 മി.മീ വരെ | നീളമുള്ള ഭാഗങ്ങൾ, കട്ടിയുള്ള പ്ലേറ്റ്, കെർഫ്, ടേപ്പർ, ഹീറ്റ് ഇൻപുട്ട്, എഡ്ജ് ഫിനിഷിംഗ് മാറ്റാനുള്ള കഴിവ് |
| CNC-മെഷീൻ ചെയ്ത ഡാറ്റം എഡ്ജ് അല്ലെങ്കിൽ ലോക്കൽ സ്റ്റെപ്പ് | +/-0.10 മുതൽ +/-0.20 മി.മീ വരെ | കൂടുതൽ കടുപ്പമുള്ള മൂല്യങ്ങൾക്ക് സ്ഥിരതയുള്ള ഫിക്സറിംഗ്, നിയന്ത്രിത താപനില, നിർവചിക്കപ്പെട്ട അളവെടുപ്പ് സജ്ജീകരണം എന്നിവ ആവശ്യമാണ്. |
| സിഎൻസി-ഡ്രിൽ ചെയ്ത ക്ലിയറൻസ് ഹോൾ വ്യാസം | +/-0.05 മുതൽ +/-0.10 മി.മീ വരെ | ഡ്രില്ലിന്റെ വലിപ്പം, എക്സിറ്റ് ബർ, കോട്ടിംഗ്, ഗേജ് രീതി എന്നിവ ഫലത്തെ ബാധിക്കുന്നു. |
| ലേസർ-കട്ട് അല്ലെങ്കിൽ പഞ്ച്ഡ് ക്ലിയറൻസ് ഹോൾ വ്യാസം | +/-0.10 മുതൽ +/-0.25 മി.മീ വരെ | കനം-ദ്വാര അനുപാതം, ഡൈ വെയർ, ടേപ്പർ, ഡ്രോസ് എന്നിവ ഫലത്തെ സ്വാധീനിക്കും. |
| റീം ചെയ്ത ലൊക്കേറ്റിംഗ് ഹോൾ | ഫംഗ്ഷന് ആവശ്യമുള്ളപ്പോൾ മാത്രം H7 പോലുള്ള ഒരു ഫിറ്റ് ക്ലാസ് | സ്ഥാനമോ ഇണചേരൽ-സ്റ്റാക്ക് പിശകോ ദ്വാരത്തിന്റെ വലിപ്പം മാത്രം നിയന്ത്രിക്കുന്നില്ല. |
| ജനറൽ അസംബ്ലി-ഹോൾ പാറ്റേൺ | നിർവചിക്കപ്പെട്ട ഡാറ്റകളിൽ നിന്ന് യഥാർത്ഥ സ്ഥാന മേഖല വ്യാസം 0.20 മുതൽ 0.30 മി.മീ വരെ | വലുതോ വഴക്കമുള്ളതോ ആയ പ്ലേറ്റുകൾക്ക് വ്യത്യസ്തമായ ഒരു സോണും നിയന്ത്രിത-സംസ്ഥാന നിർവചനവും ആവശ്യമായി വന്നേക്കാം. |
| ക്രിട്ടിക്കൽ ലൊക്കേറ്റിംഗ്-ഹോൾ പാറ്റേൺ | നിർവചിക്കപ്പെട്ട ഡാറ്റകളിൽ നിന്ന് യഥാർത്ഥ സ്ഥാന മേഖല വ്യാസം 0.10 മുതൽ 0.15 മില്ലിമീറ്റർ വരെ | 0.05 മില്ലിമീറ്ററോ അതിൽ കൂടുതലോ വ്യാസമുള്ളതിനാൽ പ്രോസസ്സ്-ശേഷി അവലോകനം ആവശ്യമായ ഉയർന്ന ചെലവുള്ള സവിശേഷതയാണ്. |
| പൊതുവായ CNC ഉപരിതലം | പ്രാരംഭ ചർച്ചാ പോയിന്റായി പരമാവധി Ra 3.2 മൈക്രോമീറ്റർ | അളക്കൽ ദിശയും കട്ട്ഓഫും നിർവചിക്കണം |
| ക്രിട്ടിക്കൽ കോൺടാക്റ്റ് പാഡ് | ഒരു പ്രാരംഭ ചർച്ചാ പോയിന്റായി പരമാവധി Ra 1.6 മൈക്രോമീറ്റർ | സംയുക്ത പ്രതിരോധം പരന്നത, ഓക്സൈഡ്, പ്ലേറ്റിംഗ്, മർദ്ദം, ശുചിത്വം എന്നിവയെയും ആശ്രയിച്ചിരിക്കുന്നു. |
| ഗുരുതരമായ ദ്വാരം അല്ലെങ്കിൽ കോൺടാക്റ്റ്-സോൺ ബർ | പരമാവധി ബർ 0.05 മി.മീ. | ബർ ദിശയും പരിശോധന രീതിയും നിർവചിക്കേണ്ടതുണ്ട്. |
| പൊതുവായ ഔട്ട്സൈഡ്-എഡ്ജ് ബർ | 0.2 മുതൽ 0.5 മില്ലീമീറ്റർ x 45 ഡിഗ്രി ചേംഫറിന് ശേഷം പരമാവധി അവശിഷ്ട ബർ 0.10 മില്ലീമീറ്റർ ആയിരിക്കും, അല്ലെങ്കിൽ വ്യക്തമാക്കിയിരിക്കുന്നിടത്ത് R0.2 മുതൽ R0.5 വരെ. | ഇൻസുലേഷൻ, ക്രീപേജ്, ഇണചേരൽ മുഖങ്ങൾ എന്നിവയ്ക്ക് വ്യത്യസ്തമായ പരിധി ആവശ്യമായി വന്നേക്കാം. |
| ലോക്കൽ കോൺടാക്റ്റ്-പാഡ് ഫ്ലാറ്റ്നെസ് | ഒരു നിശ്ചിത 100 mm പാഡിൽ 0.10 മുതൽ 0.20 mm വരെ; ഉയർന്ന ഡിമാൻഡ് ചർച്ചയ്ക്ക് 0.05 മുതൽ 0.10 mm വരെ. | ഫങ്ഷണൽ പാഡ് മാത്രം നിയന്ത്രിക്കുകയും സപ്പോർട്ട് അവസ്ഥ നിർവചിക്കുകയും ചെയ്യുക. |
| ഒരു നീണ്ട നേർത്ത ബസ്ബാറിന്റെ പ്രാദേശിക സ്വതന്ത്ര സംസ്ഥാന പരപ്പ് | ഒരു RFQ ചർച്ചാ പോയിന്റായി നിർവചിക്കപ്പെട്ട 300 mm പരിശോധനാ പരിധിക്കുള്ളിൽ 0.20 മുതൽ 0.50 mm വരെ | മൂല്യനിർണ്ണയ വിൻഡോയും പിന്തുണാ അവസ്ഥയും നിർവചിക്കുക, കൂടാതെ മുഴുവൻ ഭാഗത്തിന്റെയും നീളത്തിലുടനീളം ഒരു പ്രത്യേക മൊത്തത്തിലുള്ള ഫ്ലാറ്റ്നെസ് പരിധി വ്യക്തമാക്കുക. |
നിർവചിക്കാത്ത അരികുകളിൽ നിന്ന് രണ്ട് ലൊക്കേറ്റിംഗ് ദ്വാരങ്ങൾ പൊങ്ങിക്കിടക്കാൻ അനുവദിക്കുമ്പോൾ ഒരു അലങ്കാര മൂലയിൽ +/-0.05 മില്ലിമീറ്ററിന് പണം നൽകരുത്. നിർണായക സവിശേഷതകളിൽ മാത്രം കർശനമായ നിയന്ത്രണങ്ങൾ പ്രയോഗിക്കുക, കൂടാതെ തിരഞ്ഞെടുത്ത കട്ടിംഗ് റൂട്ടുമായി പൊരുത്തപ്പെടുന്ന ഒരു സഹിഷ്ണുത പൊതുവായ അളവുകൾക്ക് നൽകുക.
സിംബർ മെറ്റലിന്റെ പബ്ലിക്ചെമ്പ് CNC മെഷീനിംഗ് പിന്തുണപ്രക്രിയയുടെ സന്ദർഭം നൽകുന്നു. ഓരോ ടോളറൻസിനും ഇപ്പോഴും ഒരു ഡ്രോയിംഗ് അവലോകനം ആവശ്യമാണ്, കാരണം ഒരു ചെറിയ 5 mm പ്ലേറ്റും 1,500 mm ഫ്ലെക്സിബിൾ ബസ്ബാറും ഒരേ മെഷീനിംഗ് ജോലി പോലെ പ്രവർത്തിക്കുന്നില്ല.
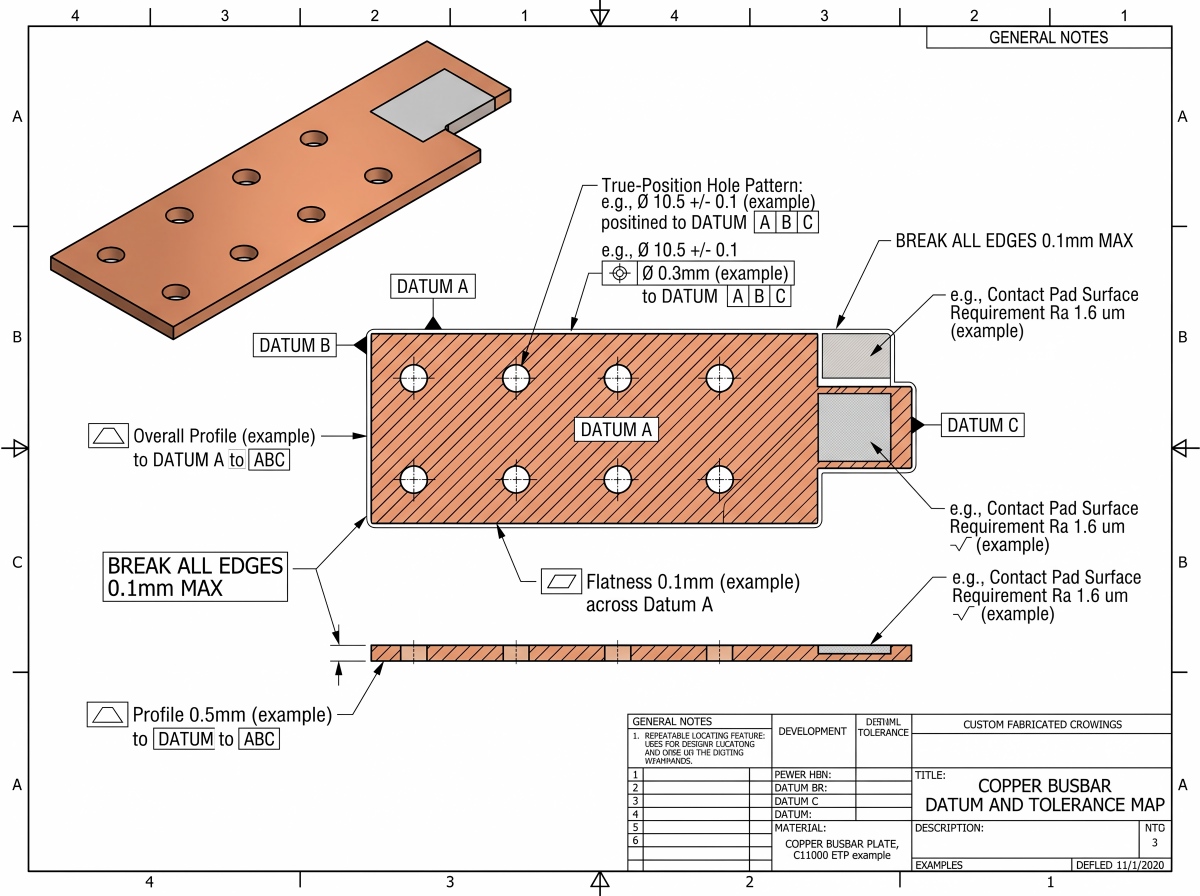
ദ്വാര കൃത്യത ദ്വാര വ്യാസത്തേക്കാൾ കൂടുതലാണ്
ഒരു ദ്വാരത്തിലൂടെ കടന്നുപോകുന്ന ഒരു ബോൾട്ട് ബസ്ബാർ ശരിയായി യോജിക്കുന്നുവെന്ന് തെളിയിക്കുന്നില്ല.
ദ്വാര വ്യാസം, പൊസിഷണൽ ടോളറൻസ്, അടിസ്ഥാന പിച്ച്, എഡ്ജ് ദൂരം, കൗണ്ടർസിങ്ക് ജ്യാമിതി, ബർ അവസ്ഥ എന്നിവ വ്യത്യസ്ത ഡിസൈൻ ആശങ്കകളെ അഭിസംബോധന ചെയ്യുന്നു.
ഹോൾ-ആക്സിസ് സ്ഥാനം ഡാറ്റം എയിലേക്ക് പരാമർശിക്കുമ്പോൾ, പൊസിഷണൽ ടോളറൻസ് അച്ചുതണ്ട് ഓറിയന്റേഷനെയും നിയന്ത്രിക്കുന്നു. ഒരു സ്വതന്ത്ര ഫംഗ്ഷണൽ ആവശ്യകത നിറവേറ്റുമ്പോൾ മാത്രം ഒരു പ്രത്യേക ലംബ നിയന്ത്രണം ചേർക്കുക.
ദ്വാരത്തിന്റെ മധ്യഭാഗം ഇണചേരൽ ടെർമിനലിൽ നിന്ന് 0.8 മില്ലീമീറ്റർ അകലെയായിരിക്കുമ്പോൾ, ഒരു വ്യാസ ഗേജ് 11.0 മില്ലീമീറ്റർ ദ്വാരം സ്ഥിരീകരിച്ചേക്കാം. രണ്ട് വസ്തുതകളും ശരിയായിരിക്കാം.
കോർഡിനേറ്റ് ടോളറൻസുകളും ജ്യാമിതീയ ടോളറൻസുകളിൽ നിന്ന് വ്യത്യസ്തമായി പ്രവർത്തിക്കുന്നു. ഒരു ദ്വാര കേന്ദ്രം X +/-0.10 mm ഉം Y +/-0.10 mm ഉം ആണെങ്കിൽ, അതിന്റെ കേന്ദ്രം 0.20 x 0.20 mm ചതുരത്തിനുള്ളിൽ എവിടെയും നീങ്ങാം.
ഒരു കോണിൽ പരമാവധി റേഡിയൽ വ്യതിയാനം ഏകദേശം 0.141 മില്ലിമീറ്ററാണ്. 0.20 മില്ലിമീറ്റർ വ്യാസമുള്ള ഒരു യഥാർത്ഥ-സ്ഥാന മേഖല 0.10 മില്ലിമീറ്റർ റേഡിയൽ വ്യതിയാനം മാത്രമേ അനുവദിക്കൂ. ആ കോൾഔട്ടുകൾ തുല്യമല്ല.
ആവർത്തിച്ചുള്ള ദ്വാര പാറ്റേണുകൾക്ക്, ഒരേ ബന്ധത്തിൽ മറ്റൊരു സെറ്റ് +/- കോർഡിനേറ്റ് ടോളറൻസുകൾ അടുക്കി വയ്ക്കുന്നതിന് പകരം, A, B, C എന്നിവയുമായി താരതമ്യപ്പെടുത്തുമ്പോൾ അടിസ്ഥാന അളവുകളും യഥാർത്ഥ സ്ഥാനവും ഉപയോഗിക്കുക.
ASME Y14.5 അടിസ്ഥാനമാക്കിയുള്ള ഡ്രോയിംഗിന് കീഴിലുള്ള ക്ലിയറൻസ് ഹോളുകൾക്ക് പരമാവധി മെറ്റീരിയൽ അവസ്ഥ ഉപയോഗപ്രദമായ ബോണസ് ടോളറൻസ് നൽകിയേക്കാം, പക്ഷേ എഞ്ചിനീയറിംഗ് ടീം ഇണചേരൽ അവസ്ഥ മനസ്സിലാക്കുമ്പോൾ മാത്രമേ ഇത് ഉപയോഗിക്കാവൂ.
ഒരു കോൺടാക്റ്റ് പാഡിന് ലോക്കൽ ഫ്ലാറ്റ്നെസ്, എതിർ ഫങ്ഷണൽ ഫെയ്സിന് A യ്ക്ക് സമാന്തരത്വം, ഉചിതമായിടത്ത് നിയന്ത്രിത ബാഹ്യ കോണ്ടൂരിന് പ്രൊഫൈൽ എന്നിവ ഉപയോഗിക്കുക. ഒരു ISO GPS ഡ്രോയിംഗിന് കീഴിൽ, ISO 1101, ISO 5459, പ്രഖ്യാപിത സ്പെസിഫിക്കേഷൻ തത്വങ്ങൾ എന്നിവ സ്ഥിരമായി പ്രയോഗിക്കുക. ASME, ISO ചിഹ്ന സിസ്റ്റങ്ങൾ യാദൃശ്ചികമായി കൂട്ടിക്കലർത്തരുത്.
ഫംഗ്ഷനിൽ നിന്ന് ഹോൾ പ്രോസസ്സ് തിരഞ്ഞെടുക്കുക.
| പ്രക്രിയ | മികച്ച വാണിജ്യ ഉപയോഗം | കൃത്യത അല്ലെങ്കിൽ ഗുണനിലവാരമുള്ള ഘർഷണം | ബാച്ച് ഇക്കണോമിക്സ് |
|---|---|---|---|
| പഞ്ചിംഗ് | സ്ഥിരമായ അളവിൽ ആവർത്തിച്ചുള്ള ദ്വാരങ്ങളും പ്രൊഫൈലുകളും | റോൾഓവർ, ഡൈ ക്ലിയറൻസ്, ടേപ്പർ, ബർ ദിശ, ടൂൾ വെയർ | ഉപകരണച്ചെലവ് അളവനുസരിച്ച് തിരിച്ചടയ്ക്കാൻ കഴിയും, പക്ഷേ ഡിസൈനുകൾ മാറ്റുന്നതിന് കാര്യക്ഷമമല്ല. |
| സിഎൻസി ഡ്രില്ലിംഗ് അല്ലെങ്കിൽ മില്ലിംഗ് | സമ്മിശ്ര സവിശേഷതകൾ, ചെറിയ ബാച്ചുകൾ, നിയന്ത്രിത ദ്വാര പാറ്റേണുകൾ | സൈക്കിൾ സമയം, ചിപ്പ് നിയന്ത്രണം, എക്സിറ്റ് ബർ, ഫിക്സ്ചർ ചലനം | പ്രത്യേക പഞ്ച് ഉപകരണം ഇല്ലാതെ തന്നെ വഴക്കമുള്ളത്, പക്ഷേ ഓരോ ഭാഗത്തിനും കൂടുതൽ മെഷീൻ സമയം. |
| ഡ്രില്ലിംഗും റീമിംഗും | ദ്വാരങ്ങൾ അല്ലെങ്കിൽ നിർവചിക്കപ്പെട്ട ഫിറ്റുകൾ കണ്ടെത്തൽ | സ്ഥിരതയുള്ള പ്രീ-ഹോൾ, അലൈൻമെന്റ്, അനുയോജ്യമായ മെറ്റീരിയൽ സപ്പോർട്ട് എന്നിവ ആവശ്യമാണ്. | അസംബ്ലിക്ക് ഫിറ്റ്-ലെവൽ വ്യാസം നിയന്ത്രണം ആവശ്യമുള്ളിടത്ത് മാത്രം ഉപയോഗിക്കുക. |
| ഫൈബർ ലേസർ കട്ടിംഗ് | ദ്രുത പ്രൊഫൈൽ മാറ്റങ്ങളും നെസ്റ്റഡ് ഷീറ്റ് വർക്കുകളും | ചെമ്പ് പ്രതിഫലനം, താപ ഇൻപുട്ട്, ഡ്രോസ്, ചെറിയ ദ്വാര ഗുണനിലവാരം എന്നിവ ഉപകരണങ്ങളെയും കനത്തെയും ആശ്രയിച്ചിരിക്കുന്നു. | കുറഞ്ഞ സമർപ്പിത ഉപകരണ ചെലവ്, പ്രോട്ടോടൈപ്പുകൾക്കും പ്രൊഫൈലുകൾ മാറ്റുന്നതിനും കാര്യക്ഷമം. |
| അബ്രസീവ് വാട്ടർജെറ്റ് | കുറഞ്ഞ താപ ഇൻപുട്ട് പ്രാധാന്യമുള്ള പ്രൊഫൈലുകൾ | കെർഫ് ടേപ്പർ, അരികുകളുടെ പരുക്കൻത, അബ്രസിവ് അവശിഷ്ടം, വേഗത കുറഞ്ഞ ചക്രം | വഴക്കമുള്ള ജ്യാമിതിക്ക് ഉപയോഗപ്രദമാണ്; ഫിനിഷിംഗ് ഇപ്പോഴും ആവശ്യമായി വന്നേക്കാം. |
| വയർ ഇഡിഎം | സങ്കീർണ്ണമായ അല്ലെങ്കിൽ ഉയർന്ന നിയന്ത്രിത പ്രൊഫൈലുകൾ | മന്ദഗതിയിലുള്ള കട്ടിംഗും ഉയർന്ന പരിവർത്തന ചെലവും | സാധാരണ ക്ലിയറൻസ് ദ്വാരങ്ങളല്ല, മറിച്ച് അതിനെ ന്യായീകരിക്കുന്ന നിർണായക സവിശേഷതകൾക്കായി മാറ്റിവയ്ക്കുക. |
ശരിയായ പ്രക്രിയ കൂട്ടിക്കലർത്താം. പൊതുവായ ദ്വാരങ്ങൾ പഞ്ച് ചെയ്യുക, രണ്ട് ലൊക്കേറ്റിംഗ് ദ്വാരങ്ങൾ CNC-ഫിനിഷ് ചെയ്യുക, നിർണായക കോൺടാക്റ്റ് ഘട്ടം മാത്രം മെഷീൻ ചെയ്യുക.
ആ ഹൈബ്രിഡ് റൂട്ട് പലപ്പോഴും എല്ലാ ഫീച്ചറുകളും പൂർണ്ണമായും മെഷീൻ ചെയ്യുന്നതിനേക്കാളും അല്ലെങ്കിൽ ഒരിക്കലും നിയന്ത്രിക്കാൻ രൂപകൽപ്പന ചെയ്തിട്ടില്ലാത്ത ഒരു ലൊക്കേറ്റിംഗ് ടോളറൻസ് നിലനിർത്താൻ ഒരു പഞ്ച് ടൂളിനെ നിർബന്ധിക്കുന്നതിനേക്കാളും കൂടുതൽ ലാഭകരമാണ്.
ശുദ്ധമായ ചെമ്പ് മൃദുവും കെട്ടിക്കിടക്കുന്ന അരികുകൾ, സ്മിയറിങ്, വലിച്ചെടുക്കൽ എന്നിവയ്ക്ക് സാധ്യതയുള്ളതുമാണ്. മൂർച്ചയുള്ള പോസിറ്റീവ്-റേക്ക് ഉപകരണങ്ങൾ, കർക്കശമായ എന്നാൽ വളച്ചൊടിക്കാത്ത ഫിക്ചറിംഗ്, നിയന്ത്രിത ചിപ്പ് ഒഴിപ്പിക്കൽ, അനുയോജ്യമായ കൂളിംഗ് മെറ്റീരിയൽ.
അമിതമായ ക്ലാമ്പിംഗ് ഫോഴ്സ് മെഷീനിലെ ഒരു നേർത്ത പ്ലേറ്റ് പരത്തുകയും അൺക്ലാമ്പ് ചെയ്തതിനുശേഷം വില്ല് വിടുകയും ചെയ്യും, ഇത് ക്ലാസിക് ഫലം നൽകുന്നു: മെഷീനിൽ നല്ലത്, സ്വതന്ത്ര അവസ്ഥയിൽ സഹിഷ്ണുതയില്ലായ്മ.
സിംബർ മെറ്റലിന്റെ പൊതു പേജ്സിഎൻസി, ഇഡിഎം, ബസ്ബാർ പ്രോസസ്സിംഗ് ഉപകരണങ്ങൾവിതരണക്കാരന്റെ അവലോകന സമയത്ത് ഉപയോഗപ്രദമാണ്. ക്വട്ടേഷനിൽ ഉൾപ്പെടുത്തിയിരിക്കുന്ന കൃത്യമായ പ്രക്രിയ, ഫിക്സ്ചർ, പരിശോധനാ റൂട്ട് എന്നിവ ഏതൊക്കെയാണെന്ന് RFQ ഇപ്പോഴും ചോദിക്കണം.
യഥാർത്ഥ അസംബ്ലിക്കുള്ള ഡിസൈൻ ക്ലിയറൻസ്
നാമമാത്രമായ ബോൾട്ട് വ്യാസത്തിൽ ബോൾട്ട്-ക്ലിയറൻസ് ദ്വാരത്തിന്റെ വലിപ്പം നിശ്ചയിക്കരുത്. ഗവേണിംഗ് ഫാസ്റ്റനറും അസംബ്ലി സ്റ്റാൻഡേർഡും ഉപയോഗിക്കുക, തുടർന്ന് ലഭ്യമായ ക്ലിയറൻസ് പൂർണ്ണ സ്റ്റാക്കിനെതിരെ കണക്കാക്കുക:
- ബസ്ബാർ ദ്വാര സ്ഥാനം
- ടെർമിനൽ ഹോൾ സ്ഥാനം
- എൻക്ലോഷർ ടോളറൻസ്
- ബ്രാക്കറ്റ് ചലനം
- പ്ലേറ്റിംഗ് കനം
- ഇൻസ്റ്റലേഷൻ ആക്സസ്
സ്ലോട്ടുകൾക്ക് സ്റ്റാക്ക്-അപ്പ് ആഗിരണം ചെയ്യാൻ കഴിയും, പക്ഷേ അവയുടെ ദിശ പ്രധാനമാണ്. തെറ്റായ അച്ചുതണ്ടിന് സമാന്തരമായി ഒരു സ്ലോട്ട് ചെലവ് കൂട്ടുകയും ഒന്നും പരിഹരിക്കുകയും ചെയ്യുന്നില്ല.
രണ്ട് ദ്വാരങ്ങളും താപ ചലനമോ നിർമ്മാണ ചലനമോ അനുവദിക്കാതെ ഭാഗം പൂട്ടിയാൽ, അസംബ്ലി അമിതമായി പരിമിതപ്പെടുത്തിയേക്കാം.
ആവശ്യമായ ഫാസ്റ്റനർ സീറ്റിംഗ് അവസ്ഥയിൽ നിന്ന് കൌണ്ടർസിങ്കുകളും കൌണ്ടർബോറുകളും നിർവചിക്കുക. മൃദുവായ ചെമ്പിൽ, ബോൾട്ട് ലോഡിന് കീഴിൽ ഒരു ആക്രമണാത്മക കൌണ്ടർസിങ്ക് രൂപഭേദം വരുത്താം.
ഒരു ദ്വാരത്തിന് ചുറ്റുമുള്ള ഒരു നേർത്ത അവശിഷ്ട ഭാഗം മുറുക്കുമ്പോൾ കൂടുതൽ ചൂടാകുകയോ വികലമാകുകയോ ചെയ്യാം. അവസാന ഡ്രോയിംഗ് റിവിഷനിൽ ഇലക്ട്രിക്കൽ, മെക്കാനിക്കൽ ഡിസൈൻ വേർതിരിക്കാൻ കഴിയില്ല.
ഒരു പെർഫെക്റ്റ് ഹോൾ പാറ്റേണിന് ശേഷം പരന്നത നഷ്ടപ്പെടാം
ഒരു വസ്തു നീക്കം ചെയ്യുമ്പോഴും, ഒരു ഫിക്സ്ചർ പുറത്തിറക്കുമ്പോഴും, താപനില മാറുമ്പോഴും ചെമ്പ് ചലിക്കുന്നു.
ഒരു വിതരണക്കാരന് ഒരു മെഷീൻ ടേബിളിൽ ഒരു ബോവ്ഡ് പ്ലേറ്റ് ഉറപ്പിക്കാനും, ഓരോ ദ്വാരവും കൃത്യമായി തുരന്ന്, മികച്ച ഇൻ-ഫിക്സ്ചർ ഫലങ്ങൾ റിപ്പോർട്ട് ചെയ്യാനും കഴിയും. ക്ലാമ്പുകൾ വിടുക, പ്ലേറ്റ് അതിന്റെ ഫ്രീ-സ്റ്റേറ്റ് ബോയിലേക്ക് തിരികെ വന്നേക്കാം.
ഡ്രോയിംഗ് ഒരിക്കലും പരിശോധനാ അവസ്ഥ നിർവചിച്ചിട്ടില്ലെങ്കിൽ, ഇരു കക്ഷികൾക്കും അവരുടെ അളവെടുപ്പിനെ പ്രതിരോധിക്കാൻ കഴിയും.
കട്ടിംഗ്, അസിമെട്രിക് പോക്കറ്റിംഗ്, പഞ്ചിംഗ്, ബെൻഡിംഗ്, ലോക്കൽ പോളിഷിംഗ്, സ്ട്രെയിറ്റനിംഗ്, പ്ലേറ്റിംഗ് എന്നിവ സമ്മർദ്ദം പുനർവിതരണം ചെയ്യാൻ കാരണമാകും.
പ്ലേറ്റ് എളുപ്പത്തിൽ പരത്താൻ അനുവദിക്കുന്നതിനായി അംഗീകൃതമല്ലാത്ത ഒരു അനീൽ ചേർക്കുന്നത് നിരുപദ്രവകരമായ പരിഹാരമല്ല. ഇത് കോപം, ശക്തി, കാഠിന്യം, തുടർന്നുള്ള വികലത എന്നിവ മാറ്റിയേക്കാം. പ്രക്രിയയുടെ ക്രമം യോഗ്യതാ പദ്ധതിയിൽ ഉൾപ്പെടുന്നു.
താപനിലയും പ്രധാനമാണ്.
മുറിയിലെ താപനിലയ്ക്ക് സമീപം ചെമ്പിന്റെ രേഖീയ താപ വികാസ ഗുണകം ഒരു കെൽവിന് മീറ്ററിന് ഏകദേശം 16.5 മുതൽ 17.0 മൈക്രോമീറ്റർ വരെയാണ്.
20°C റഫറൻസ് അവസ്ഥയിൽ നിന്ന് 10°C അകലെ അളക്കുന്ന 1,000 mm ബസ്ബാറിന്റെ നീളം താപനിലയിൽ നിന്ന് മാത്രം ഏകദേശം 0.17 mm വ്യത്യാസപ്പെട്ടേക്കാം. അത് ഇതിനകം തന്നെ ചില ആകസ്മികമായി വ്യക്തമാക്കിയ ഡ്രോയിംഗ് ടോളറൻസുകളേക്കാൾ വലുതാണ്.
വലുതോ വഴക്കമുള്ളതോ ആയ ബസ്ബാർ പ്ലേറ്റുകൾക്ക്, ഇങ്ങനെ പറയുക:
- റഫറൻസ് താപനില അല്ലെങ്കിൽ താപനില-തിരുത്തൽ രീതി
- സ്വതന്ത്ര സംസ്ഥാന അല്ലെങ്കിൽ നിയന്ത്രണ സംസ്ഥാന അളവ്
- സപ്പോർട്ട് പോയിന്റും ഫിക്സ്ചർ അവസ്ഥയും
- മൊത്തത്തിലുള്ള പരന്നതയും പ്രാദേശിക പരന്നതും, രണ്ടും പ്രധാനമാണെങ്കിൽ
- അന്തിമ പരിശോധനയ്ക്ക് മുമ്പ് പ്ലേറ്റിംഗ്, വളവ്, നേരെയാക്കൽ എന്നിവ നടക്കുമോ?
- സ്വീകാര്യമായ അവസ്ഥ നിലനിർത്താൻ പാക്കേജിംഗ് പിന്തുണ ആവശ്യമാണ്.
ഒരു പരന്ന ഭാഗം അസമമായ സെപ്പറേറ്ററുകളിൽ അടുക്കി വച്ചിരിക്കുകയോ, വളരെ ദൃഡമായി ബാൻഡ് ചെയ്യുകയോ, കയറ്റുമതി പാക്കിംഗിൽ സ്ലൈഡ് ചെയ്യാൻ അനുവദിക്കുകയോ ചെയ്താൽ അത് വളഞ്ഞ ഡെലിവറിയായി മാറാം.
പാക്കേജിംഗ് എന്നത് ഡൈമൻഷണൽ നിയന്ത്രണത്തിന്റെ ഭാഗമാണ്, പർച്ചേസ് ഓർഡറിന്റെ താഴെയുള്ള ഒരു അഡ്മിനിസ്ട്രേറ്റീവ് ലൈൻ അല്ല.
ഉപരിതല ഫിനിഷ് ഒരു സൗന്ദര്യവർദ്ധക ചെക്ക്ബോക്സ് അല്ല.
"തെളിച്ചമുള്ളതും മിനുസമാർന്നതും" എന്നത് ഒരു എഞ്ചിനീയറിംഗ് ഉപരിതല സ്പെസിഫിക്കേഷനല്ല.
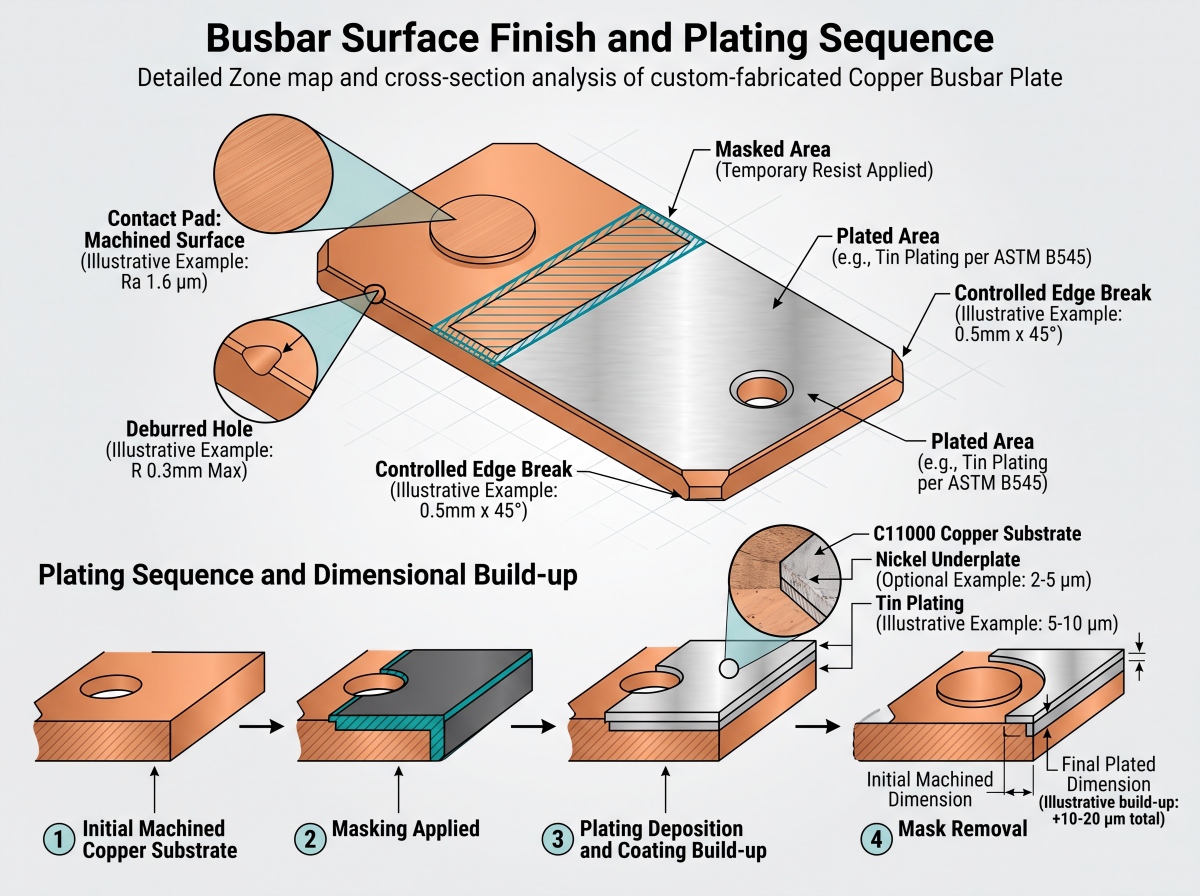
ഒരു ബസ്ബാർ പ്ലേറ്റിൽ സാധാരണയായി നിരവധി പ്രവർത്തന മേഖലകൾ അടങ്ങിയിരിക്കുന്നു. കോൺടാക്റ്റ് പാഡുകൾക്ക് നിയന്ത്രിത പരന്നത, വൃത്തി, ജോയിന്റുമായി പൊരുത്തപ്പെടുന്ന ഒരു ഉപരിതല റൂട്ട് എന്നിവ ആവശ്യമാണ്. ഇൻസുലേറ്റഡ് അരികുകൾക്ക് ബർ, റേഡിയസ് നിയന്ത്രണം ആവശ്യമാണ്. പ്ലേറ്റഡ് ഏരിയകൾക്ക് അഡീഷനും കനം സ്വീകാര്യതയും ആവശ്യമാണ്. പ്രവർത്തനരഹിതമായ മുഖങ്ങൾക്ക് ന്യായമായ സൗന്ദര്യവർദ്ധക പരിധികൾ മാത്രമേ ആവശ്യമുള്ളൂ.
| ഉപരിതല മേഖല | എന്താണ് നിയന്ത്രിക്കേണ്ടത്? | എന്ത് അനുമാനിക്കാൻ പാടില്ല? |
|---|---|---|
| ഇലക്ട്രിക്കൽ കോൺടാക്റ്റ് പാഡ് | പരന്നത, ഉചിതമെങ്കിൽ പരുക്കൻത, വൃത്തി, പ്ലേറ്റിംഗ്, മാസ്ക് അതിർത്തി, സംരക്ഷണം | ഒരു മിറർ ഫിനിഷ് യാന്ത്രികമായി കുറഞ്ഞ സമ്പർക്ക പ്രതിരോധം സൃഷ്ടിക്കുന്നു. |
| ദ്വാരങ്ങളുടെയും സ്ലോട്ട് അരികുകളുടെയും അരികുകൾ | ബർ ദിശ, പരമാവധി ബർ അല്ലെങ്കിൽ എഡ്ജ് ബ്രേക്ക്, പ്ലേറ്റിംഗ് കവറേജ്, ഡൈമൻഷണൽ അവസ്ഥ | "ഡീബർഡ്" എന്നാൽ എല്ലാ വിതരണക്കാർക്കും ഒരേ ഫലം എന്നാണ് അർത്ഥമാക്കുന്നത്. |
| ഇൻസുലേറ്റഡ് എഡ്ജ് | ഇൻസുലേഷൻ സിസ്റ്റവുമായി പൊരുത്തപ്പെടുന്ന റേഡിയസ് അല്ലെങ്കിൽ ചേംഫർ | പൊതുവായ കോസ്മെറ്റിക് പോളിഷിംഗ് ഇൻസുലേഷൻ കേടുപാടുകൾ തടയുന്നു. |
| പ്ലേറ്റഡ് നോൺ-കോൺടാക്റ്റ് ഏരിയ | കോട്ടിംഗ് തരം, ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനം, ഒട്ടിപ്പിടിക്കൽ, രൂപഭാവ മാനദണ്ഡം | ഏത് ടിൻ, വെള്ളി അല്ലെങ്കിൽ നിക്കൽ കനവും ഏത് താപനിലയ്ക്കും അന്തരീക്ഷത്തിനും അനുയോജ്യമാണ്. |
| സൗന്ദര്യവർദ്ധക മുഖം | അംഗീകൃത ദൃശ്യ മാനദണ്ഡങ്ങൾക്കൊപ്പം പോറലുകൾ, കറകൾ, വിരലടയാളങ്ങൾ, വർണ്ണ പരിധികൾ എന്നിവ. | ഒരു റഫറൻസ് സാമ്പിൾ ഇല്ലാതെ തന്നെ കോസ്മെറ്റിക് നിരസിക്കൽ മാനദണ്ഡം വ്യക്തമാണ്. |
ഉപരിതല പരുക്കൻത ഒരു ഇൻപുട്ടാണ്, സമ്പർക്ക-പ്രതിരോധ ഫലമല്ല.
Ra 1.6 മൈക്രോമീറ്ററിന് Ra 3.2 മൈക്രോമീറ്ററിനേക്കാൾ കൂടുതൽ വില വന്നേക്കാം, എന്നാൽ മൃദുവായ സംഖ്യ മോശം ജോയിന്റ് മർദ്ദം, ഓക്സൈഡ്, മലിനീകരണം, അപര്യാപ്തമായ ഓവർലാപ്പ്, ബോൾട്ട് റിലാക്സേഷൻ അല്ലെങ്കിൽ അനുയോജ്യമല്ലാത്ത കോട്ടിംഗ് എന്നിവയെ മറികടക്കുന്നില്ല.
Ra വ്യക്തമാക്കിയിട്ടുണ്ടെങ്കിൽ, അളക്കൽ ദിശ, കട്ട്ഓഫ് അല്ലെങ്കിൽ മൂല്യനിർണ്ണയ ദൈർഘ്യം, പ്ലേറ്റിംഗിന് മുമ്പോ ശേഷമോ ആവശ്യകത ബാധകമാണോ എന്ന് വ്യക്തമാക്കുക.
പ്രവർത്തനപരമായ തെളിവുകൾ അധിക ഫിനിഷിംഗ്, പരിശോധന ചെലവിനെ ന്യായീകരിക്കുമ്പോൾ മാത്രം Ra 0.8 മൈക്രോമീറ്ററോ അതിൽ കൂടുതലോ ഉപയോഗിക്കുക. നിർണായക സന്ധികൾക്ക്, ജോയിന്റ് ഡിസൈൻ വ്യക്തമാക്കുകയും പൂർത്തിയായ കണക്ഷനിലെ പ്രതിരോധം സാധൂകരിക്കുകയും ചെയ്യുക.
താഴെ പറയുന്ന പൊതുവായ കോട്ടിംഗ് ബാൻഡുകൾ ചർച്ചാ വിഷയങ്ങൾ മാത്രമാണ്, ശുപാർശകളോ സേവന ജീവിത ഗ്യാരണ്ടികളോ അല്ല:
| കോട്ടിംഗ് റൂട്ട് | സാധ്യമായ RFQ ചർച്ചാ ബാൻഡ് | ഇനിയും എന്താണ് നിർവചിക്കേണ്ടത് |
|---|---|---|
| ഇലക്ട്രോ-ടിൻ | 5 മുതൽ 15 മൈക്രോമീറ്റർ വരെ | ASTM B545 അല്ലെങ്കിൽ മറ്റ് ഗവേണിംഗ് സ്പെസിഫിക്കേഷൻ, ഏറ്റവും കുറഞ്ഞ ലോക്കൽ കനം, പരമാവധി ബിൽഡപ്പ്, ബാധകമാണെങ്കിൽ റീഫ്ലോ, അഡീഷൻ, മാസ്ക് സോണുകൾ |
| എഞ്ചിനീയറിംഗ് നിക്കൽ | 5 മുതൽ 15 മൈക്രോമീറ്റർ വരെ | ASTM B689 അല്ലെങ്കിൽ മറ്റ് ഗവേണിംഗ് സ്പെസിഫിക്കേഷൻ, ഡെപ്പോസിറ്റ് ക്ലാസ്, പ്രധാനപ്പെട്ട പ്രതലങ്ങൾ, അഡീഷൻ, കോറഷൻ ആവശ്യകതകൾ |
| പണം | 5 മുതൽ 15 മൈക്രോമീറ്റർ വരെ | ASTM B700 അല്ലെങ്കിൽ മറ്റ് ഗവേണിംഗ് സ്പെസിഫിക്കേഷൻ, കുറഞ്ഞ ലോക്കൽ കനം, ആന്റി-ടേണിഷ് ട്രീറ്റ്മെന്റ്, കോൺടാക്റ്റ് ഡ്യൂട്ടി, വെയർ സൈക്കിൾ |
പ്രയോഗ താപനില, അന്തരീക്ഷം, കണക്ഷൻ സൈക്കിളുകൾ, ഫ്രെറ്റിംഗ്, കോറോഷൻ, സോൾഡറബിലിറ്റി, കോൺടാക്റ്റ് ഡിസൈൻ എന്നിവയാണ് കോട്ടിംഗിനെ തീരുമാനിക്കുന്നത്.
നാമമാത്രമായ അല്ലെങ്കിൽ ശരാശരി കനം വാങ്ങുന്നയാൾ വ്യക്തമാക്കിയ ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനത്തിന് തുല്യമല്ല.
പ്ലേറ്റിംഗ് തീരുമാനം അളവുകളും മാറ്റുന്നു.
എതിർവശത്തുള്ള ഓരോ പ്രതലത്തിലും 10 മൈക്രോമീറ്റർ നിക്ഷേപിച്ചാൽ, ഒരു പുറം മാനം സൈദ്ധാന്തികമായി ഏകദേശം 0.020 മില്ലിമീറ്റർ വളരുന്നു.
ദ്വാര ഭിത്തിക്ക് പൂർണ്ണ ചുറ്റളവിൽ 10 മൈക്രോമീറ്റർ റേഡിയൽ ആയി ലഭിക്കുകയാണെങ്കിൽ, ദ്വാര വ്യാസം സൈദ്ധാന്തികമായി ഏകദേശം 0.020 മില്ലിമീറ്റർ ചുരുങ്ങുന്നു.
നാമമാത്രമായതോ കുറഞ്ഞതോ ആയ കോട്ടിംഗ് കനം മാത്രമല്ല, അനുവദനീയമായ പരമാവധി പ്രാദേശിക ബിൽഡപ്പുമായി ക്രിട്ടിക്കൽ ഫിറ്റുകൾ പരിശോധിക്കണം.
യഥാർത്ഥ ഇലക്ട്രോപ്ലേറ്റിംഗ് വിതരണം പൂർണ്ണമായും ഏകതാനമല്ല: അരികുകൾക്ക് കൂടുതൽ നിർമ്മിക്കാൻ കഴിയും, ഇടവേളകൾക്ക് കുറവ് ലഭിക്കും, റാക്ക് അല്ലെങ്കിൽ മാസ്ക് ലൊക്കേഷനുകൾ പ്രാദേശിക വ്യതിയാനം സൃഷ്ടിക്കുന്നു.
അതുകൊണ്ടാണ് ഡ്രോയിംഗിൽ പ്ലേറ്റിംഗിന് മുമ്പോ ശേഷമോ നിർണായക അളവുകൾ ബാധകമാണോ എന്ന് വ്യക്തമാക്കേണ്ടത്. ഇത് ഗണ്യമായ പ്രതലങ്ങൾ, കുറഞ്ഞ പ്രാദേശിക കനം, മാസ്കിംഗ് അതിരുകൾ, ദ്വാര ഭിത്തികൾക്ക് കവറേജ് ആവശ്യമുണ്ടോ എന്നും നിർവചിക്കണം.
കോട്ടിംഗ് തിരഞ്ഞെടുക്കുന്നതിന്, അവലോകനം ചെയ്യുകടിൻ, വെള്ളി, നിക്കൽ ബസ്ബാർ പ്ലേറ്റിംഗ്.
ടിൻ, വെള്ളി, നിക്കൽ എന്നിവ വ്യത്യസ്ത ഇന്റർഫേസ്, തുരുമ്പെടുക്കൽ, താപനില, തേയ്മാനം തുടങ്ങിയ പ്രശ്നങ്ങൾ പരിഹരിക്കുന്നു. ചെമ്പ് കാമ്പിന്റെ ചാലകത യാന്ത്രികമായി മെച്ചപ്പെടുത്തുന്ന ഒരു അലങ്കാര നവീകരണമായി ഇതിനെ വിശേഷിപ്പിക്കരുത്.
മെഷീനിംഗ്, പ്ലേറ്റിംഗ് ക്രമം നിയന്ത്രിക്കുക
ഒരു പ്രായോഗിക ആരംഭ ക്രമം ഇപ്രകാരമാണ്:
- മെറ്റീരിയൽ ഗ്രേഡ്, ടെമ്പർ, കനം, ഇൻകമിംഗ് അവസ്ഥ എന്നിവ പരിശോധിക്കുക.
- നിർണായക ഡാറ്റ സവിശേഷതകൾക്ക് മതിയായ അലവൻസ് നൽകി ശൂന്യമായത് മുറിക്കുക.
- ഫങ്ഷണൽ ഡാറ്റകൾ സ്ഥാപിക്കുകയും ഹോൾ പാറ്റേൺ, സ്ലോട്ടുകൾ, ലോക്കൽ സ്റ്റെപ്പുകൾ എന്നിവ മെഷീൻ ചെയ്യുകയും ചെയ്യുക.
- ഡ്രോയിംഗ്-അംഗീകൃത എഡ്ജ് കണ്ടീഷൻ ഡീബർ ചെയ്ത് പ്രയോഗിക്കുക.
- തിരഞ്ഞെടുത്ത റൂട്ടിൽ പ്ലേറ്റിംഗ് നടത്തുന്നതിന് മുമ്പ് വളയേണ്ടത് ആവശ്യമുള്ളിടത്ത് ഡ്രോയിംഗ്-അംഗീകൃത വളവ് പൂർത്തിയാക്കുക, തുടർന്ന് ബാധിച്ച ജ്യാമിതി വീണ്ടും പരിശോധിക്കുക.
- പോളിഷിംഗ് സംയുക്തം, കൂളന്റ് അല്ലെങ്കിൽ പശ അവശിഷ്ടങ്ങൾ അവശേഷിപ്പിക്കാതെ ഭാഗം വൃത്തിയാക്കുക.
- നിർദ്ദിഷ്ട പ്രതലങ്ങൾ മാസ്ക് ചെയ്ത് പ്ലേറ്റ് ചെയ്യുക.
- അന്തിമ അളവുകൾ, കോട്ടിംഗ്, ഉപരിതല അവസ്ഥ, വൈദ്യുത സവിശേഷതകൾ എന്നിവ പരിശോധിക്കുക.
- ഉരച്ചിൽ, ഓക്സീകരണം, വികലത എന്നിവ തടയാൻ പൂർത്തിയായ ഭാഗങ്ങൾ പായ്ക്ക് ചെയ്യുക.
പ്ലേറ്റിംഗിന് ശേഷമുള്ള മെഷീനിംഗ് മുറിച്ച അരികുകളിലും, നൂലുകളിലും, സമ്പർക്ക സവിശേഷതകളിലും നഗ്നമായ ചെമ്പ് വെളിപ്പെടുത്തിയേക്കാം.
പ്ലേറ്റിംഗിന് ശേഷം വളയുന്നത് സ്ട്രെയിനിന് ആവശ്യമായ ഡക്റ്റിലിറ്റി ഇല്ലാത്ത ഒരു അവശിഷ്ടം പൊട്ടുകയോ നേർത്തതാക്കുകയോ ചെയ്തേക്കാം. പ്ലേറ്റിംഗിന് മുമ്പ് വളയുന്നത് റാക്കിംഗിനെയും കനം വിതരണത്തെയും സങ്കീർണ്ണമാക്കും.
സാർവത്രികമായ ഒരു ക്രമം ഇല്ല. നിർമ്മാണത്തിന് മുമ്പ് ഡ്രോയിംഗ്, പ്രോസസ് പ്ലാൻ എന്നിവ അംഗീകരിക്കണം.
പരിശോധന ഡ്രോയിംഗുമായി പൊരുത്തപ്പെടണം.
ഒരു മെറ്റീരിയൽ സർട്ടിഫിക്കറ്റ് മെറ്റീരിയൽ വിവരങ്ങൾ തെളിയിക്കുന്നു. പൂർത്തിയായ ദ്വാര പാറ്റേൺ അസംബ്ലിക്ക് അനുയോജ്യമാണെന്ന് ഇത് തെളിയിക്കുന്നില്ല.
പരിശോധനാ പദ്ധതി ഒരു ബലൂൺ ഡ്രോയിംഗ് പിന്തുടരുകയും ഓരോ നിർണായക സ്വഭാവസവിശേഷതകൾ, രീതി, ഫിക്സ്ചർ, സാമ്പിൾ നിയമം, റിപ്പോർട്ടിംഗ് ആവശ്യകത എന്നിവ തിരിച്ചറിയുകയും വേണം.
ഒരു CMM ഉപയോഗിച്ച് അളക്കുന്ന ഒരു പ്രോട്ടോടൈപ്പ് എല്ലാ പ്രൊഡക്ഷൻ ലോട്ടിനും ഒരേ പരിശോധന ലഭിക്കുന്നു എന്നല്ല അർത്ഥമാക്കുന്നത്.
| പരിശോധന ഇനം | അനുയോജ്യമായ തെളിവ് അല്ലെങ്കിൽ രീതി | പ്രധാന പരിമിതി |
|---|---|---|
| മെറ്റീരിയൽ ഗ്രേഡും ടെമ്പറും | എംടിസി ഹീറ്റ് അല്ലെങ്കിൽ ലോട്ടുമായി ബന്ധപ്പെട്ടിരിക്കുന്നു | പൂർത്തിയായ അളവുകൾ സ്ഥിരീകരിക്കുന്നില്ല. |
| ചാലകത | ബാധകമാകുന്നിടത്ത് ASTM B193 അല്ലെങ്കിൽ ASTM E1004 പോലുള്ള അംഗീകൃത പ്രതിരോധശേഷി അല്ലെങ്കിൽ ചാലകത രീതി. | സംയുക്ത പ്രതിരോധം സ്ഥിരീകരിക്കുന്നില്ല. |
| മൊത്തത്തിലുള്ള കനവും പരപ്പും | നിർവചിക്കപ്പെട്ട പിന്തുണയുള്ള കാലിബ്രേറ്റഡ് കനം ഉപകരണങ്ങളും സർഫേസ്-പ്ലേറ്റ് അല്ലെങ്കിൽ CMM രീതിയും | ക്ലാമ്പിംഗ് വഴി സ്വതന്ത്രാവസ്ഥയിലുള്ള വികലത മറയ്ക്കാൻ കഴിയും. |
| ദ്വാര വ്യാസം | പ്ലഗ് ഗേജ്, ബോർ ഗേജ്, വിഷൻ സിസ്റ്റം അല്ലെങ്കിൽ CMM | വ്യാസം മാത്രം സ്ഥാനം തെളിയിക്കുന്നില്ല. |
| ദ്വാരത്തിന്റെ യഥാർത്ഥ സ്ഥാനവും പിച്ചും | ഡ്രോയിംഗ് ഡാറ്റകളുമായി ബന്ധപ്പെട്ട CMM അല്ലെങ്കിൽ സാധുതയുള്ള ദർശനം/ഫിക്സ്ചർ രീതി. | ഫലങ്ങൾ ഡാറ്റ സിമുലേഷനെയും ഫിക്സ്ചർ അവസ്ഥയെയും ആശ്രയിച്ചിരിക്കുന്നു. |
| ഉപരിതല പരുക്കൻത | നിശ്ചിത അളവെടുപ്പ് ദിശയും കട്ട്ഓഫും ഉള്ള കാലിബ്രേറ്റഡ് പ്രൊഫൈലോമീറ്റർ | Ra മാത്രം വൈദ്യുത സമ്പർക്ക പ്രകടനം പ്രവചിക്കുന്നില്ല. |
| ബർ ആൻഡ് എഡ്ജ് ബ്രേക്ക് | ഒപ്റ്റിക്കൽ അളക്കൽ, താരതമ്യക്കാരൻ അല്ലെങ്കിൽ അംഗീകൃത ദൃശ്യ/സ്പർശന രീതി | "മൂർച്ചയുള്ള അരികുകളില്ല" എന്നത് ഒരു സംഖ്യാ സ്വീകാര്യത മാനദണ്ഡമല്ല. |
| കോട്ടിംഗ് കനം | നിർവചിക്കപ്പെട്ട പ്രധാന പ്രതലങ്ങളിൽ അനുയോജ്യമായ ക്രോസ്-സെക്ഷൻ അല്ലെങ്കിൽ മറ്റ് അംഗീകൃത രീതിയിലുള്ള ASTM B568 പ്രകാരമുള്ള XRF. | സൗകര്യപ്രദമായ ഒരു വായനയ്ക്ക് മറ്റെവിടെയെങ്കിലും നേർത്ത ഭാഗങ്ങൾ മറയ്ക്കാൻ കഴിയും. |
| കോട്ടിംഗ് അഡീഷൻ | ASTM B571 ഒരു സാധ്യമായ റഫറൻസായി ഉൾപ്പെടുത്തി അംഗീകരിച്ച ഗുണപരമായ അല്ലെങ്കിൽ അളവ് രീതി. | ഒരു വിഷ്വൽ പാസ് മാത്രം മോശം തയ്യാറെടുപ്പോ പ്രാദേശിക വേർപിരിയലോ നഷ്ടപ്പെടുത്തിയേക്കാം. |
| പൂർത്തിയായ ഭാഗ പ്രതിരോധം | ഒരു നിശ്ചിത ടെസ്റ്റ് കറന്റിലും സ്ഥിരതയുള്ള താപനിലയിലും നിർദ്ദിഷ്ട പ്രോബ് പോയിന്റുകൾക്കിടയിലുള്ള നാല്-ടെർമിനൽ കെൽവിൻ അളവ്. | ഇത് ഒരു അസംബിൾഡ്-ജോയിന്റ് റെസിസ്റ്റൻസ് ടെസ്റ്റ് അല്ല. |
| അസംബിൾഡ്-ജോയിന്റ് റെസിസ്റ്റൻസ് | നിർദ്ദിഷ്ട ഇണചേരൽ പ്രതലങ്ങൾ, ഹാർഡ്വെയർ, വാഷർ ക്രമീകരണം, ടോർക്ക് അല്ലെങ്കിൽ പ്രീലോഡ്, താമസ അവസ്ഥ, താപനില എന്നിവ ഉപയോഗിച്ച് അസംബ്ലി ചെയ്തതിന് ശേഷമുള്ള നാല് ടെർമിനൽ കെൽവിൻ അളവ്. | അയഞ്ഞ ഭാഗ ചാലകതയിൽ നിന്ന് അനുമാനിക്കാൻ കഴിയില്ല. |
ഒരു മീറ്റർ ചെമ്പ് ഭാഗത്തിന്, പരിശോധന താപനില നിസ്സാരമല്ല. ഭാഗ താപനില രേഖപ്പെടുത്തുക, ആവശ്യമുള്ളിടത്ത് സ്ഥിരത അനുവദിക്കുക, വാങ്ങുന്നയാളും വിതരണക്കാരനും ഫലങ്ങൾ താരതമ്യം ചെയ്യുമ്പോൾ അതേ റഫറൻസ് അവസ്ഥ ഉപയോഗിക്കുക.
സപ്ലയർ-ലെവൽ രേഖകളും ഓർഡർ-ലെവൽ രേഖകളും വേർതിരിക്കേണ്ടതാണ്.
സിംബർ മെറ്റൽസ്ഗുണനിലവാര സർട്ടിഫിക്കറ്റുകളും പരിശോധനാ രേഖകളുംകമ്പനിയും ശേഷി പശ്ചാത്തലവും നൽകുക. ഒരു ബൾക്ക് ഷിപ്പ്മെന്റിന് ഇപ്പോഴും പ്രത്യേക MTC, ഡൈമൻഷണൽ റിപ്പോർട്ട്, കോട്ടിംഗ് റിപ്പോർട്ട്, ഫസ്റ്റ്-ആർട്ടിക്കിൾ റെക്കോർഡ് അല്ലെങ്കിൽ പർച്ചേസ് ഓർഡർ നിർവചിച്ചിരിക്കുന്ന മൂന്നാം കക്ഷി പരിശോധന എന്നിവ ആവശ്യമാണ്.
സ്വിച്ച് ഗിയർ അസംബ്ലിയിൽ പ്രവേശിക്കുമെന്നതിനാൽ മാത്രം ഒരു അയഞ്ഞ ചെമ്പ് ബസ്ബാർ പ്ലേറ്റ് "IEC 61439 അനുസൃതമാണ്" എന്ന് എഴുതരുത്.
IEC 61439 ലോ-വോൾട്ടേജ് സ്വിച്ച് ഗിയർ, കൺട്രോൾ ഗിയർ അസംബ്ലികളെയും അവയുടെ പരിശോധനയെയും അഭിസംബോധന ചെയ്യുന്നു. ബസ്ബാർ ഘടകം അതിന്റെ ഡ്രോയിംഗ്, മെറ്റീരിയൽ ആവശ്യകതകൾ നിറവേറ്റണം, അതേസമയം പൂർത്തിയായ അസംബ്ലി ബാധകമായ സിസ്റ്റം-ലെവൽ പരിശോധനയ്ക്ക് ഉത്തരവാദിയായി തുടരുന്നു.
വിതരണക്കാരനെ തിരഞ്ഞെടുക്കൽ: പ്രോസസ് തെളിവുകൾ ആവശ്യപ്പെടുക
മിനുക്കിയ ചെമ്പ് ഫോട്ടോഗ്രാഫുകൾ കാണിക്കുക മാത്രമല്ല, റൂട്ടിന്റെ നിയന്ത്രണം വിതരണക്കാരൻ തെളിയിക്കണം.
ബൾക്ക് ഓർഡർ നൽകുന്നതിനുമുമ്പ് ഈ ചോദ്യങ്ങൾ ചോദിക്കുക:
- ക്വട്ടേഷനിൽ ഉൾപ്പെടുത്തിയിരിക്കുന്ന മെറ്റീരിയൽ ഫോം, ഗ്രേഡ്, സ്റ്റാൻഡേർഡ്, ടെമ്പർ എന്നിവ ഏതാണ്?
- പഞ്ച്ഡ്, ലേസർ-കട്ട്, ഡ്രിൽഡ്, മില്ലഡ്, റീമേഡ് അല്ലെങ്കിൽ EDM പ്രോസസ്സ് ചെയ്ത സവിശേഷതകൾ ഏതൊക്കെയാണ്?
- ഡാറ്റകൾ എങ്ങനെയാണ് സ്ഥാപിക്കുന്നത്, ദ്വാരത്തിന്റെ യഥാർത്ഥ സ്ഥാനം എങ്ങനെ പരിശോധിക്കുന്നു?
- പ്ലേറ്റിംഗ്, വളവ്, നേരെയാക്കൽ എന്നിവയ്ക്ക് മുമ്പോ ശേഷമോ അളവുകൾ സ്വീകരിക്കുമോ?
- ഏതൊക്കെ പ്രവർത്തനങ്ങളാണ് ഉപകരാർ നൽകിയിരിക്കുന്നത്, ആ വിതരണക്കാരെ എങ്ങനെയാണ് നിയന്ത്രിക്കുന്നത്?
- ഒരു ഫസ്റ്റ്-ആർട്ടിക്കിൾ പരിശോധന റിപ്പോർട്ട് ഉൾപ്പെടുത്തിയിട്ടുണ്ടോ, ഓരോ ലോട്ടിലും ഏതൊക്കെ സ്വഭാവസവിശേഷതകളാണ് അളക്കുന്നത്?
- ഡ്രോയിംഗ് റിവിഷനുകൾ, ടൂളിംഗ് മാറ്റങ്ങൾ, പ്രോസസ് ഡീവിയേഷനുകൾ എന്നിവ എങ്ങനെയാണ് അംഗീകരിക്കുന്നത്?
- കയറ്റുമതി പാക്കിംഗ് സമയത്ത് സമ്പർക്ക പ്രതലങ്ങൾ, അരികുകൾ, നീളമുള്ള പ്ലേറ്റുകൾ എന്നിവ എങ്ങനെ സംരക്ഷിക്കപ്പെടും?
സിംബർ മെറ്റലിന്റെ പബ്ലിക്ചെമ്പ്, അലുമിനിയം വിതരണ ശൃംഖല സേവനങ്ങൾപേജ് ഒരു ശേഷി തലത്തിൽ മെറ്റീരിയൽ തിരഞ്ഞെടുക്കൽ, പ്രോസസ്സിംഗ് ഏകോപനം, പരിശോധന, ഡെലിവറി പിന്തുണ എന്നിവ വിവരിക്കുന്നു.
വാണിജ്യ ഉദ്ധരണിയിൽ ഇപ്പോഴും സമർപ്പിച്ച ഡ്രോയിംഗിന്റെ കൃത്യമായ വ്യാപ്തി നിർവചിക്കേണ്ടതുണ്ട്.
എല്ലാ സഹിഷ്ണുതാ ചോദ്യത്തിനും "ഒരു പ്രശ്നവുമില്ല" എന്ന് ഉത്തരം നൽകുന്ന വിതരണക്കാരനെ സൂക്ഷിക്കുക.
ഒരു നിയന്ത്രിത ഉത്തരം വ്യത്യസ്തമായി തോന്നുന്നു: വിതരണക്കാരൻ ഡാറ്റ സ്കീം തിരിച്ചറിയുന്നു, പൊരുത്തപ്പെടാത്ത കോൾഔട്ടുകൾ ഫ്ലാഗ് ചെയ്യുന്നു, പഞ്ച് ചെയ്തതും മെഷീൻ ചെയ്തതുമായ സവിശേഷതകൾ വേർതിരിക്കുന്നു, പരിശോധനാ ഘടകം വിശദീകരിക്കുന്നു, പ്ലേറ്റിംഗിന് ശേഷം ഏതൊക്കെ അളവുകൾ ബാധകമാണെന്ന് ചോദിക്കുന്നു.
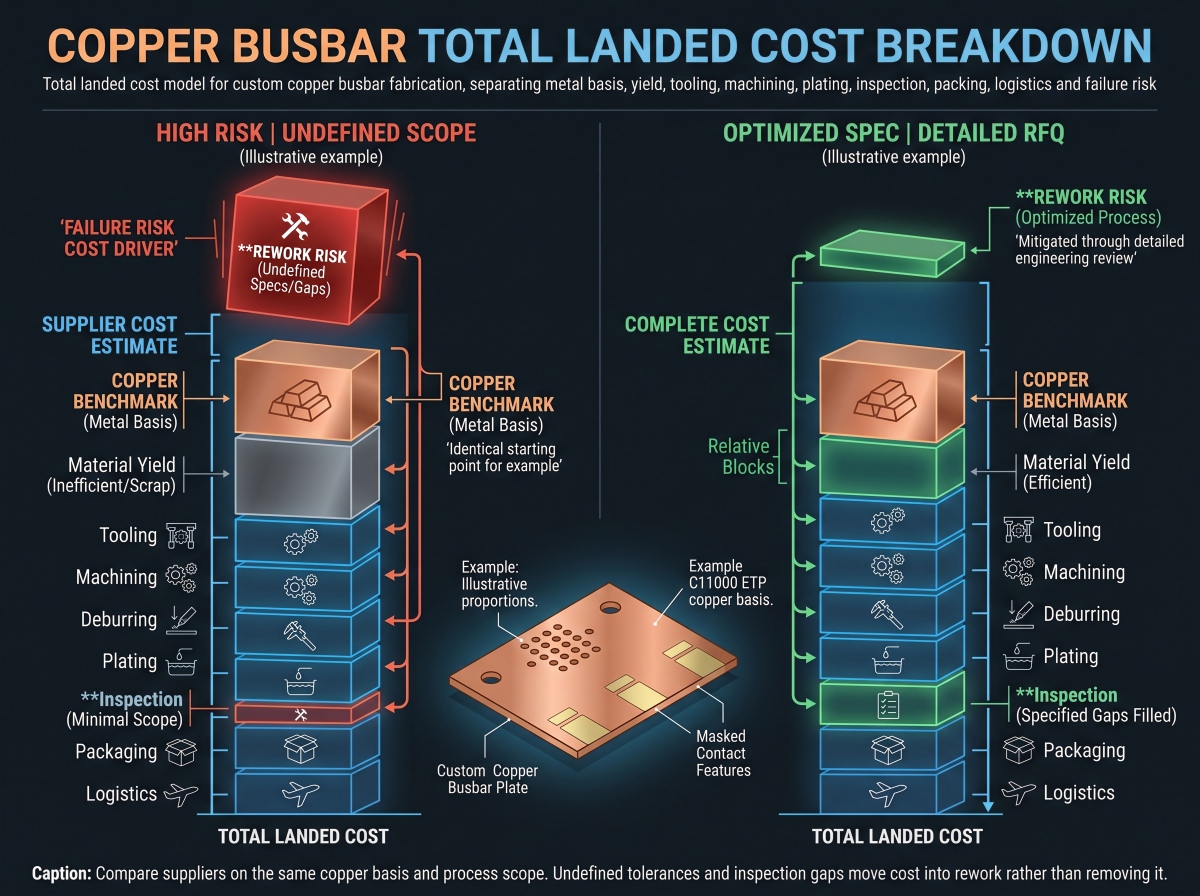
മൊത്തം ലാൻഡഡ് ചെലവ് വിലകുറഞ്ഞ ഉദ്ധരണി തുറന്നുകാട്ടുന്നു
ബസ്ബാറിന്റെ വില ചെമ്പ് വിലയും കുറച്ച് ദ്വാരങ്ങളും ചേർന്നതല്ല.
ഈ മോഡൽ ഉപയോഗിക്കുക:
ആകെ ലാൻഡഡ് ചെലവ് = ലോഹ അടിസ്ഥാനം + വാങ്ങിയ മെറ്റീരിയൽ വിളവ് നഷ്ടം + ഉപകരണങ്ങൾ + മെഷീനിംഗ് + ഡീബറിംഗും ക്ലീനിംഗും + പ്ലേറ്റിംഗ് + പരിശോധന + പാക്കേജിംഗ് + ചരക്ക്, തീരുവ + പുനർനിർമ്മാണ അപകടസാധ്യത
ലോഹ ഭാഗത്ത് വിലനിർണ്ണയ അടിസ്ഥാനം വ്യക്തമാക്കണം.
ചൈനയിൽ നിന്നുള്ള ഓർഡറുകൾക്ക്, ഒരു ഉദ്ധരണി ഒരു സമ്മതിച്ച SMM കോപ്പർ ബെഞ്ച്മാർക്കിനെ പരാമർശിച്ചേക്കാം. മറ്റ് കരാറുകളിൽ LME അല്ലെങ്കിൽ ഒരു നിശ്ചിത കോപ്പർ അടിസ്ഥാനം ഉപയോഗിക്കാം.
റഫറൻസ്, ക്വട്ടേഷൻ തീയതി അല്ലെങ്കിൽ ശരാശരി കാലയളവ്, കറൻസി, കൺവേർഷൻ പ്രീമിയം, മെറ്റൽ ബേസ് ലോക്ക് ചെയ്തിട്ടുണ്ടോ അതോ ക്രമത്തിൽ ക്രമീകരിച്ചിട്ടുണ്ടോ എന്നിവ RFQ നിർവചിക്കണം.
രണ്ടും ഒരേ ലോഹ യുക്തി ഉപയോഗിക്കുന്നതുവരെ രണ്ട് ഓഫറുകൾ താരതമ്യം ചെയ്യരുത്.
വിളവും തുല്യ ശ്രദ്ധ അർഹിക്കുന്നു.
നെസ്റ്റിംഗ് ഗ്യാപ്പുകൾ, കെർഫ്, എഡ്ജ് അലവൻസ്, ക്ലാമ്പിംഗ് ടാബുകൾ, ഉപയോഗശൂന്യമായ അവശിഷ്ടങ്ങൾ എന്നിവ കാരണം 8 കിലോ ഭാരമുള്ള ഒരു പൂർത്തിയായ ഭാഗത്തിന് 8 കിലോയിൽ കൂടുതൽ വാങ്ങിയ പ്ലേറ്റ് ആവശ്യമായി വന്നേക്കാം.
സ്ക്രാപ്പ് ചെമ്പ് വീണ്ടെടുക്കൽ മൂല്യം നിലനിർത്തുന്നു, എന്നാൽ സ്ക്രാപ്പ് ക്രെഡിറ്റ് മെഷീൻ സമയം, പ്രവർത്തന മൂലധനം, തരംതിരിക്കൽ അല്ലെങ്കിൽ വാങ്ങിയ മെറ്റീരിയലും വീണ്ടെടുക്കപ്പെട്ട സ്ക്രാപ്പ് മൂല്യവും തമ്മിലുള്ള വ്യത്യാസം എന്നിവ മായ്ക്കുന്നില്ല.
ടൂളിംഗും ബാച്ച് വലുപ്പവും മികച്ച റൂട്ട് മാറ്റുന്നു.
പരീക്ഷണത്തിന് ശേഷം മാറിയേക്കാവുന്ന പത്ത് പ്രോട്ടോടൈപ്പ് ഭാഗങ്ങൾക്ക് ഒരു പ്രത്യേക പഞ്ച് ടൂൾ ഒരു മോശം തീരുമാനമായിരിക്കും.
ലൊക്കേറ്റിംഗ് സവിശേഷതകൾക്ക് മാത്രം CNC ഫിനിഷിംഗ് ലഭിക്കുമ്പോൾ, പൊതുവായ ദ്വാരങ്ങളും പ്രൊഫൈലുകളും വിശ്വസനീയമായി പഞ്ച് ചെയ്യാൻ കഴിയുമെങ്കിൽ, 20,000 സ്റ്റേബിൾ ഭാഗങ്ങൾ പൂർണ്ണമായും CNC-മെഷീൻ ചെയ്യുന്നത് ഒരുപോലെ പാഴായേക്കാം.
പരിശോധനയ്ക്കും ഒരു യഥാർത്ഥ വിലയുണ്ട്.
ഓരോ കോസ്മെറ്റിക് എഡ്ജിനും CMM റിപ്പോർട്ടുകൾ നിർബന്ധമാക്കുന്നത് സമയമെടുക്കുന്നതിനൊപ്പം വൈദ്യുത അപകടസാധ്യതയും കുറയ്ക്കുന്നു. രണ്ട് ലൊക്കേറ്റിംഗ് ഹോളുകൾ പരിശോധിക്കുന്നതിൽ പരാജയപ്പെടുന്നത് അസംബ്ലി ഷട്ട് ഡൗൺ ചെയ്യാൻ ഇടയാക്കും.
ശരിയായ പ്ലാൻ നിർണായക സ്വഭാവസവിശേഷതകളിൽ 100% പരിശോധനകൾ അല്ലെങ്കിൽ കർശനമായ സാമ്പിൾ ശേഖരിക്കൽ കേന്ദ്രീകരിക്കുകയും സ്ഥിരതയുള്ള ദ്വിതീയ സവിശേഷതകൾക്കായി ഒരു സമ്മതിച്ച ലോട്ട് പ്ലാൻ ഉപയോഗിക്കുകയും ചെയ്യുന്നു.
ഇവിടെയാണ് വിലകുറഞ്ഞ ക്വട്ടേഷനുകൾ ചെലവേറിയതായി മാറുന്നത്.
നിർവചിക്കാത്ത ദ്വാര സ്ഥാനവും പ്രീ-പ്ലേറ്റിംഗ് അളവുകളും സ്വീകരിച്ചുകൊണ്ട് വാങ്ങുന്നയാൾ ഒരു ചെറിയ കൺവേർഷൻ പ്രീമിയം ലാഭിക്കുന്നു. ആദ്യ ലോട്ട് വരുന്നു, M10 ബോൾട്ടുകൾ ചില ദ്വാരങ്ങളിലേക്ക് പ്രവേശിക്കുന്നു, പക്ഷേ പൂർണ്ണമായ സ്റ്റാക്കിലേക്ക് പ്രവേശിക്കുന്നില്ല, കൂടാതെ ഓപ്പറേറ്റർമാർ പാറ്റേൺ കൈകൊണ്ട് വലുതാക്കുന്നു.
ഇപ്പോൾ വാങ്ങുന്നയാൾക്ക് കേടായ പ്ലേറ്റിംഗ്, അനിയന്ത്രിതമായ അരികിലെ ദൂരം, അധിക അധ്വാനം, വൈകിയ പാനലുകൾ, വ്യക്തമായ മൂലകാരണ രേഖ ഇല്ല എന്നിവയുണ്ട്.
ഒരു കോപ്പർ ബസ്ബാർ ഫാബ്രിക്കേഷൻ RFQ-ൽ എന്ത് ഇടണം
പൂർത്തിയായ അവസ്ഥയ്ക്ക് വില നിശ്ചയിക്കാൻ ആവശ്യമായ വിവരങ്ങൾ ഓരോ വിതരണക്കാരനും അയയ്ക്കുക:
- 2D PDF ഡ്രോയിംഗ്, 3D മോഡൽ, ഡ്രോയിംഗ് റിവിഷൻ
- മെറ്റീരിയൽ ഗ്രേഡ്, ഉൽപ്പന്ന നിലവാരം, താപനില, കുറഞ്ഞ ചാലകത
- പ്രാരംഭ മെറ്റീരിയൽ രൂപം: പ്ലേറ്റ്, ഷീറ്റ്, ഫ്ലാറ്റ് ബാർ അല്ലെങ്കിൽ ബസ്ബാർ സ്റ്റോക്ക്
- മൊത്തത്തിലുള്ള അളവുകൾ, കനം സഹിഷ്ണുത, നേരായതും പരന്നതും
- ഡാറ്റ എ, ബി, സി നിർവചനങ്ങൾ
- നിർണായക ദ്വാര വ്യാസങ്ങൾ, യഥാർത്ഥ സ്ഥാനം, പിച്ച്, സ്ലോട്ടുകൾ, ത്രെഡുകൾ, കൌണ്ടർസിങ്കുകൾ, കൌണ്ടർബോറുകൾ
- പൊതുവായ പ്രൊഫൈൽ ടോളറൻസും അസംബ്ലിയിൽ പാലിക്കേണ്ട നിർണായക അളവുകളും
- ബർ ദിശ, പരമാവധി ബർ, എഡ്ജ് ബ്രേക്ക്, ചേംഫർ അല്ലെങ്കിൽ ആരം
- കോൺടാക്റ്റ്-പാഡ് പരുക്കൻത, പരന്നത, ശുചിത്വം, സംരക്ഷണ ആവശ്യകതകൾ
- നഗ്നമായ, ടിൻ, വെള്ളി അല്ലെങ്കിൽ നിക്കൽ പ്രതല അവസ്ഥ
- കോട്ടിംഗ് പ്രക്രിയ, ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനം, പ്രധാനപ്പെട്ട പ്രതലങ്ങൾ, മാസ്കിംഗ് സോണുകൾ
- പ്ലേറ്റിംഗിനും വളയുന്നതിനും മുമ്പോ ശേഷമോ നിർണായക അളവുകൾ ബാധകമാകുമെന്ന പ്രസ്താവന.
- അളവ്, പ്രോട്ടോടൈപ്പ് അളവ്, ഒന്നാം ലേഖന ആവശ്യകത, വാർഷിക ഉപയോഗം
- എംടിസി, ചാലകത, ഡൈമൻഷണൽ, കോട്ടിംഗ് റിപ്പോർട്ടുകൾ
- ടെസ്റ്റ് സജ്ജീകരണം നിർവചിച്ചിരിക്കുന്ന ഫിനിഷ്ഡ്-പാർട്ട് റെസിസ്റ്റൻസ് റിപ്പോർട്ട് കൂടാതെ/അല്ലെങ്കിൽ അസംബിൾഡ്-ജോയിന്റ് റെസിസ്റ്റൻസ് റിപ്പോർട്ട്.
- സാമ്പിൾ പ്ലാൻ, മൂന്നാം കക്ഷി പരിശോധന, മാറ്റ നിയന്ത്രണ ആവശ്യകതകൾ
- പാക്കിംഗ്, ലക്ഷ്യസ്ഥാന രാജ്യം, ഇൻകോടേം, ആവശ്യമായ എത്തിച്ചേരൽ തീയതി
അസംബ്ലി വ്യവസ്ഥകൾ വിതരണക്കാരനിൽ നിന്ന് മറച്ചുവെച്ച് ക്വട്ടേഷനിൽ അവ ഉൾപ്പെടുത്തുമെന്ന് പ്രതീക്ഷിക്കരുത്.
ഓരോ നിർണായക ഇന്റർഫേസിനു ചുറ്റും ഇണചേരൽ ഡ്രോയിംഗ് അല്ലെങ്കിൽ കുറഞ്ഞത് ബോൾട്ട്, ടെർമിനൽ, എൻക്ലോഷർ, ഇൻസുലേഷൻ സ്റ്റാക്ക് എന്നിവ പങ്കിടുക.
ഒരു പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട അവലോകനത്തിനായി,ബസ്ബാർ RFQ-ന് സിംബർ മെറ്റലുമായി ബന്ധപ്പെടുക.ഡ്രോയിംഗ്, ഗ്രേഡ്, നിർണായക സവിശേഷതകൾ, ഉപരിതല ചികിത്സ, അളവ്, പരിശോധന ആവശ്യകതകൾ എന്നിവയ്ക്കൊപ്പം.
നിലവിലെ മെറ്റീരിയൽ ലഭ്യത, പ്രോസസ്സിംഗ് സാധ്യത, ഓർഡർ അളവ്, ഡെലിവറി ഷെഡ്യൂൾ എന്നിവ ഒരു വെബ്സൈറ്റ് പേജിൽ നിന്ന് അനുമാനിക്കുന്നതിനുപകരം യഥാർത്ഥ സ്പെസിഫിക്കേഷനുമായി യോജിച്ച് സ്ഥിരീകരിക്കണം.
താഴത്തെ വരി
ആദ്യത്തെ ദ്വാരം തുരക്കുന്നതിന് മുമ്പ് കസ്റ്റം ബസ്ബാറിന്റെ ഗുണനിലവാരം തീരുമാനിക്കും.
ശരിയായ ചെമ്പ് ഗ്രേഡും മെറ്റീരിയൽ രൂപവും തിരഞ്ഞെടുക്കുക. പ്രവർത്തനപരമായ പ്രതലങ്ങളിൽ നിന്ന് ഡാറ്റകൾ സ്ഥാപിക്കുക. വ്യാസം മാത്രമല്ല, ദ്വാര സ്ഥാനം നിയന്ത്രിക്കുക. കോസ്മെറ്റിക് മുഖങ്ങളിൽ നിന്ന് കോൺടാക്റ്റ് പ്രതലങ്ങൾ വേർതിരിക്കുക. ടോളറൻസ് ബജറ്റിൽ പ്ലേറ്റിംഗും താപ വികാസവും ഉൾപ്പെടുത്തുക. തുടർന്ന് പരിശോധനാ രീതി ഡ്രോയിംഗുമായി പൊരുത്തപ്പെടുന്നതാക്കുക.
വിലകൂടിയ വിതരണക്കാരൻ എപ്പോഴും ഉയർന്ന യൂണിറ്റ് വിലയുള്ള ആളല്ല.
പലപ്പോഴും മെറ്റീരിയൽ വിളവ്, അന്തിമ അളവുകൾ, നിർണായക പരിശോധന, പാക്കിംഗ് എന്നിവ ക്വട്ടേഷനു പുറത്ത് വിടുന്നയാളാണ്, തുടർന്ന് ആ ചെലവുകൾ പുനർനിർമ്മാണവും കാലതാമസവും ആയി തിരിച്ചയക്കുന്നത്.
പതിവ് ചോദ്യങ്ങൾ
സാർവത്രിക ബസ്ബാർ ടോളറൻസ് ഇല്ല.
ഒരു ഫങ്ഷണൽ ശ്രേണി ഉപയോഗിക്കുക: ദ്വാരങ്ങൾ കണ്ടെത്തുന്നതിനും കോൺടാക്റ്റ് ഇന്റർഫേസുകൾക്കും ഇണചേരൽ ഘട്ടങ്ങൾക്കും കൂടുതൽ കർശനമായ നിയന്ത്രണം; ബാഹ്യ പ്രൊഫൈലുകൾക്കും ക്ലിയറൻസ് സവിശേഷതകൾക്കുമുള്ള പ്രോസസ്സ്-അനുയോജ്യമായ പൊതുവായ ടോളറൻസുകൾ.
പ്ലേറ്റ് വലുപ്പം, കനം, ടെമ്പർ, മെഷീനിംഗ് റൂട്ട്, പ്ലേറ്റിംഗ്, അളക്കൽ അവസ്ഥ എന്നിവ സാധ്യതയെ ബാധിക്കുന്നു. ഓരോ അളവിലും +/-0.05 mm പ്രയോഗിക്കുന്നതിന് പകരം ഒരു പ്രോസസ്-നിർദ്ദിഷ്ട അവലോകനത്തിനായി പൂർണ്ണ ഡ്രോയിംഗ് അയയ്ക്കുക.
ദ്വാര വ്യാസം, ഫങ്ഷണൽ ഡാറ്റകളുമായി ബന്ധപ്പെട്ട യഥാർത്ഥ സ്ഥാനം, പിച്ച്, എഡ്ജ് ദൂരം, ഏതെങ്കിലും കൗണ്ടർസിങ്ക് അല്ലെങ്കിൽ കൗണ്ടർബോർ എന്നിവ പ്രത്യേകം നിർവചിക്കുക.
വ്യാസം മാത്രം ഒരു ഫാസ്റ്റനറിന് വ്യക്തിഗത ദ്വാരത്തിലേക്ക് പ്രവേശിക്കാൻ കഴിയുമെന്ന് തെളിയിക്കുന്നു. ഇത് ടെർമിനൽ, എൻക്ലോഷർ അല്ലെങ്കിൽ പൂർണ്ണമായ അസംബ്ലി സ്റ്റാക്ക് എന്നിവയുമായി വിന്യാസം തെളിയിക്കുന്നില്ല.
പ്ലേറ്റിംഗിന് മുമ്പോ ശേഷമോ സ്വീകാര്യത അളവുകൾ ബാധകമാണോ എന്ന് പ്രസ്താവിക്കുക.
യാന്ത്രികമായി അല്ല.
സ്ഥിരതയുള്ള ഉയർന്ന വോളിയം പാറ്റേണുകൾക്ക് പഞ്ചിംഗ് ലാഭകരവും ആവർത്തിക്കാവുന്നതുമാണ്, എന്നാൽ ടൂൾ വെയർ, റോൾഓവർ, ടേപ്പർ, ബർ ദിശ എന്നിവയ്ക്ക് നിയന്ത്രണം ആവശ്യമാണ്.
CNC ഡ്രില്ലിംഗ് അല്ലെങ്കിൽ മില്ലിംഗ് കൂടുതൽ വഴക്കമുള്ളതും മിക്സഡ് ഫീച്ചറുകൾക്കോ ക്രിട്ടിക്കൽ ഹോൾ പാറ്റേണുകൾക്കോ പലപ്പോഴും മികച്ചതാണ്, പക്ഷേ ഇത് സൈക്കിൾ സമയം ചേർക്കുന്നു.
ഒരു ഹൈബ്രിഡ് റൂട്ടിന് പൊതുവായ ദ്വാരങ്ങൾ പഞ്ച് ചെയ്യാനും CNC-ഫിനിഷ് ഉപയോഗിച്ച് മാത്രം ലൊക്കേഷൻ സവിശേഷതകൾ കണ്ടെത്താനും കഴിയും.
അതെ.
t കനമുള്ള ഒരു ആവരണം ദ്വാരത്തിന്റെ മുഴുവൻ ഭിത്തിയിലും ഒരേപോലെ അടിഞ്ഞുകൂടുകയാണെങ്കിൽ, ദ്വാരത്തിന്റെ വ്യാസം സൈദ്ധാന്തികമായി ഏകദേശം 2 ടൺ കുറയും, അതേസമയം ഒരു ബാഹ്യ മാനത്തിന് ഏകദേശം 2 ടൺ വർദ്ധിക്കും.
യഥാർത്ഥ ഇലക്ട്രോപ്ലേറ്റിംഗ് വിതരണം ജ്യാമിതി, വൈദ്യുത സാന്ദ്രത, മാസ്കിംഗ്, ത്രോയിംഗ് പവർ എന്നിവയെ ആശ്രയിച്ച് വ്യത്യാസപ്പെടുന്നു. നിർണായക അളവുകൾ അന്തിമ പ്ലേറ്റഡ് അവസ്ഥയും അളക്കൽ സ്ഥാനങ്ങളും വ്യക്തമാക്കണം.
ഒരൊറ്റ Ra മൂല്യവും കുറഞ്ഞ പ്രതിരോധശേഷിയുള്ള ജോയിന്റിന് ഉറപ്പുനൽകുന്നില്ല.
കൂടുതൽ ആവശ്യമുള്ള മെഷീൻ ചെയ്ത കോൺടാക്റ്റ് പാഡിന് പരമാവധി Ra 1.6 മൈക്രോമീറ്ററും, ഒരു സാധാരണ മെഷീൻ ചെയ്ത പാഡിന് പരമാവധി Ra 3.2 മൈക്രോമീറ്ററും, ഇതര RFQ ആരംഭ പരിധികളായി വർത്തിക്കും.
പ്ലേറ്റിംഗിന് മുമ്പാണോ ശേഷമാണോ പരിധി ബാധകമെന്ന് വ്യക്തമാക്കുക. പ്രവർത്തനപരമായി മുകളിലും താഴെയുമുള്ള പരിധി ആവശ്യമില്ലെങ്കിൽ, 1.6 മുതൽ 3.2 മൈക്രോമീറ്റർ വരെ സ്വീകാര്യത ബാൻഡായി വ്യക്തമാക്കരുത്.
അന്തിമ ആവശ്യകത പരന്നത, കോട്ടിംഗ്, ശുചിത്വം, കോൺടാക്റ്റ് മർദ്ദം, ബോൾട്ട് സിസ്റ്റം, ഓവർലാപ്പ്, താപനില, മൂല്യനിർണ്ണയ രീതി എന്നിവയെയും ആശ്രയിച്ചിരിക്കുന്നു.
ഡാറ്റ, സപ്പോർട്ട് അവസ്ഥ, സ്വതന്ത്രമായ അല്ലെങ്കിൽ നിയന്ത്രിതമായ അവസ്ഥ, പരിശോധന രീതി, റഫറൻസ് താപനില എന്നിവ പ്രസ്താവിക്കുക.
നേർത്തതോ നീളമുള്ളതോ ആയ ചെമ്പ് പ്ലേറ്റുകൾ ക്ലാമ്പ് ചെയ്യുമ്പോൾ പരന്നതായി കാണപ്പെടുകയും പുറത്തിറങ്ങിയതിനുശേഷം വീണ്ടെടുക്കൽ വില്ല് ഉണ്ടാകുകയും ചെയ്യും.
അസംബ്ലി മനഃപൂർവ്വം പ്ലേറ്റ് നിയന്ത്രിക്കുകയാണെങ്കിൽ, ഡ്രോയിംഗിൽ ആ ഫിക്സ്ചർ അവസ്ഥ നിർവചിക്കുക. അല്ലെങ്കിൽ, സമ്മതിച്ച ഒരു ഉപരിതല പ്ലേറ്റ് അല്ലെങ്കിൽ CMM സജ്ജീകരണത്തോടുകൂടിയ ഫ്രീ-സ്റ്റേറ്റ് സ്വീകാര്യത ആവശ്യപ്പെടുക.
രണ്ടും സാർവത്രികമായി മികച്ചതല്ല.
ഉയർന്ന ചാലകതയുള്ള വൈദ്യുത ഘടകങ്ങൾക്ക് C11000 വ്യാപകമായി ഉപയോഗിക്കുന്നു. C10200 ഓക്സിജൻ രഹിത ചെമ്പാണ്, ഓക്സിജനുമായി ബന്ധപ്പെട്ട പ്രോസസ്സിംഗ് അല്ലെങ്കിൽ സേവന സ്വഭാവം പ്രാധാന്യമുള്ളിടത്ത് ഇത് ന്യായീകരിക്കപ്പെടാം.
ബാധകമായ മെറ്റീരിയൽ സ്റ്റാൻഡേർഡ്, ടെമ്പർ, കണ്ടക്ടിവിറ്റി, ജോയിങ് റൂട്ട്, ഫോർമിംഗ് ആവശ്യകത, അന്തരീക്ഷം, സർട്ടിഫിക്കറ്റ് എന്നിവ താരതമ്യം ചെയ്യുക.
ആപ്ലിക്കേഷൻ ഉപയോഗിക്കാത്ത ഗ്രേഡ് ആനുകൂല്യത്തിന് പണം നൽകരുത്.
ഇല്ല.
ലിങ്ക്ഡ് ഹീറ്റിനോ ലോട്ടിനോ വേണ്ടിയുള്ള മെറ്റീരിയൽ ഗ്രേഡ്, കോമ്പോസിഷൻ, ടെമ്പർ അല്ലെങ്കിൽ മറ്റ് റിപ്പോർട്ട് ചെയ്ത പ്രോപ്പർട്ടികളെ ഒരു എംടിസി പിന്തുണയ്ക്കുന്നു.
ഇത് ദ്വാരത്തിന്റെ സ്ഥാനം, പരന്നത, ബർ നിയന്ത്രണം, പരുക്കൻത, കോട്ടിംഗ് കനം അല്ലെങ്കിൽ അസംബ്ലി ഫിറ്റ് എന്നിവ തെളിയിക്കുന്നില്ല.
ബൾക്ക് ഓർഡറുകൾക്ക് ബലൂൺ ചെയ്ത ഫസ്റ്റ്-ആർട്ടിക്കിൾ റിപ്പോർട്ട്, ഡൈമൻഷണൽ പരിശോധന, പ്ലേറ്റിംഗ് റെക്കോർഡുകൾ, ട്രെയ്സബിലിറ്റി, വ്യക്തമാക്കിയിട്ടുള്ളിടത്ത് അന്തിമ വൈദ്യുത പരിശോധന എന്നിവയും ആവശ്യമായി വന്നേക്കാം.
എംടിസി, ഡ്രോയിംഗ് റിവിഷൻ, ഫസ്റ്റ്-ആർട്ടിക്കിൾ അല്ലെങ്കിൽ ഡൈമൻഷണൽ റിപ്പോർട്ട്, ക്രിട്ടിക്കൽ-ഹോൾ, ഫ്ലാറ്റ്നെസ് ഫലങ്ങൾ, കോട്ടിംഗ് സർട്ടിഫിക്കറ്റ്, ലോക്കൽ കനം റീഡിംഗുകൾ, ആവശ്യമുള്ളിടത്ത് കണ്ടക്ടിവിറ്റി റിപ്പോർട്ട്, ക്രിട്ടിക്കൽ സന്ധികൾക്കുള്ള അന്തിമ പ്രതിരോധ ഡാറ്റ, ഡീവിയേഷൻ അംഗീകാരങ്ങൾ, ലോട്ട് ട്രെയ്സബിലിറ്റി എന്നിവയ്ക്കായി അഭ്യർത്ഥിക്കുക.
പരിശോധനാ വ്യാപ്തി വിലയെയും ലീഡ് സമയത്തെയും ബാധിക്കുന്നതിനാൽ, ഉദ്ധരണിക്ക് മുമ്പ് കൃത്യമായ പാക്കേജ് സമ്മതിക്കണം.
ആകെ ലാൻഡഡ് ചെലവിൽ സമ്മതിച്ച ചെമ്പ് അടിസ്ഥാനം, വാങ്ങിയ മെറ്റീരിയൽ വിളവ്, ഉപകരണങ്ങൾ, മെഷീനിംഗ്, ഡീബറിംഗ്, ക്ലീനിംഗ്, പ്ലേറ്റിംഗ്, പരിശോധന, പാക്കിംഗ്, ചരക്ക്, തീരുവ, പുനർനിർമ്മാണ അപകടസാധ്യത എന്നിവ ഉൾപ്പെടുന്നു.
ഒരേ ലോഹ-വിലനിർണ്ണയ ഫോർമുലയിലും പൂർത്തിയായ സ്കോപ്പിലും വിതരണക്കാരെ താരതമ്യം ചെയ്യുക.
അന്തിമ പ്ലേറ്റഡ് അളവുകൾ, ക്രിട്ടിക്കൽ-ഹോൾ പരിശോധന, മെറ്റീരിയൽ സ്ക്രാപ്പ് ലോജിക് അല്ലെങ്കിൽ വികലത തടയുന്ന പാക്കേജിംഗ് എന്നിവ ഒഴിവാക്കുമ്പോൾ വിലകുറഞ്ഞ കൺവേർഷൻ വില തെറ്റിദ്ധരിപ്പിക്കുന്നതായിരിക്കും.
പോസ്റ്റ് സമയം: ഓഗസ്റ്റ്-14-2026