
പ്രസിദ്ധീകരണ തീയതി: നവംബർ 6, 2026
രചയിതാവ്: ഹു യാൻവെയ്, സിംബർ മെറ്റൽ സാങ്കേതിക വിദഗ്ദ്ധൻ
"ടിൻ പ്ലേറ്റഡ്" എന്നത് പൂർണ്ണമായ ഡ്രോയിംഗ് ആവശ്യകതയല്ല. "നിക്കൽ പ്ലേറ്റഡ്" ഉം അല്ല. നിങ്ങളുടെ RFQ പറയുന്നത് അത്രമാത്രമാണെങ്കിൽ, രണ്ട് വിതരണക്കാർക്ക് വ്യത്യസ്ത കോട്ടിംഗ് സിസ്റ്റങ്ങൾ ഉദ്ധരിക്കാൻ കഴിയും, കൂടാതെ ഇരുവരും സ്പെസിഫിക്കേഷൻ പാലിച്ചുവെന്ന് വിശ്വസിക്കുന്നു. ഉപയോഗപ്രദമായ ഒരുചെമ്പ് ബസ്ബാർ പ്ലേറ്റിംഗ്താരതമ്യം ആരംഭിക്കുന്നത് പൂർത്തിയായ ബാറിന്റെ നിറത്തിലല്ല, സംയുക്തം, സേവന പരിസ്ഥിതി, സ്വീകാര്യത മാനദണ്ഡങ്ങൾ എന്നിവയിൽ നിന്നാണ്.
പെട്ടെന്നുള്ള ഉത്തരം:യോഗ്യതയുള്ള ഇലക്ട്രിക്കൽ-സമ്പർക്ക പ്രതലങ്ങൾക്കും സാധാരണ ഇൻഡോർ കോറഷൻ പ്രൊട്ടക്ഷനും വേണ്ടി ടിൻ പ്ലേറ്റിംഗ് വിലയിരുത്തുക. നിർവചിക്കപ്പെട്ട തേയ്മാനം, കോറഷൻ അല്ലെങ്കിൽ മറ്റ് ഫങ്ഷണൽ കോട്ടിംഗ് ഗുണങ്ങൾ സ്പെസിഫിക്കേഷനെ നയിക്കുന്ന എഞ്ചിനീയറിംഗ് നിക്കൽ വിലയിരുത്തുക. രണ്ടും സാർവത്രികമായി മികച്ചതല്ല. വിലകൾ താരതമ്യം ചെയ്യുന്നതിന് മുമ്പ് വാങ്ങുന്നവർ കോപ്പർ സബ്സ്ട്രേറ്റ്, പൂർണ്ണമായ കോട്ടിംഗ് സ്റ്റാക്ക്, കുറഞ്ഞ പ്രാദേശിക കനം, ഗണ്യമായ പ്രതലങ്ങൾ, പൂർത്തിയായ അളവുകൾ, ജോയിന്റ്-വാലിഡേഷൻ ആവശ്യകതകൾ എന്നിവ നിർവചിക്കണം.
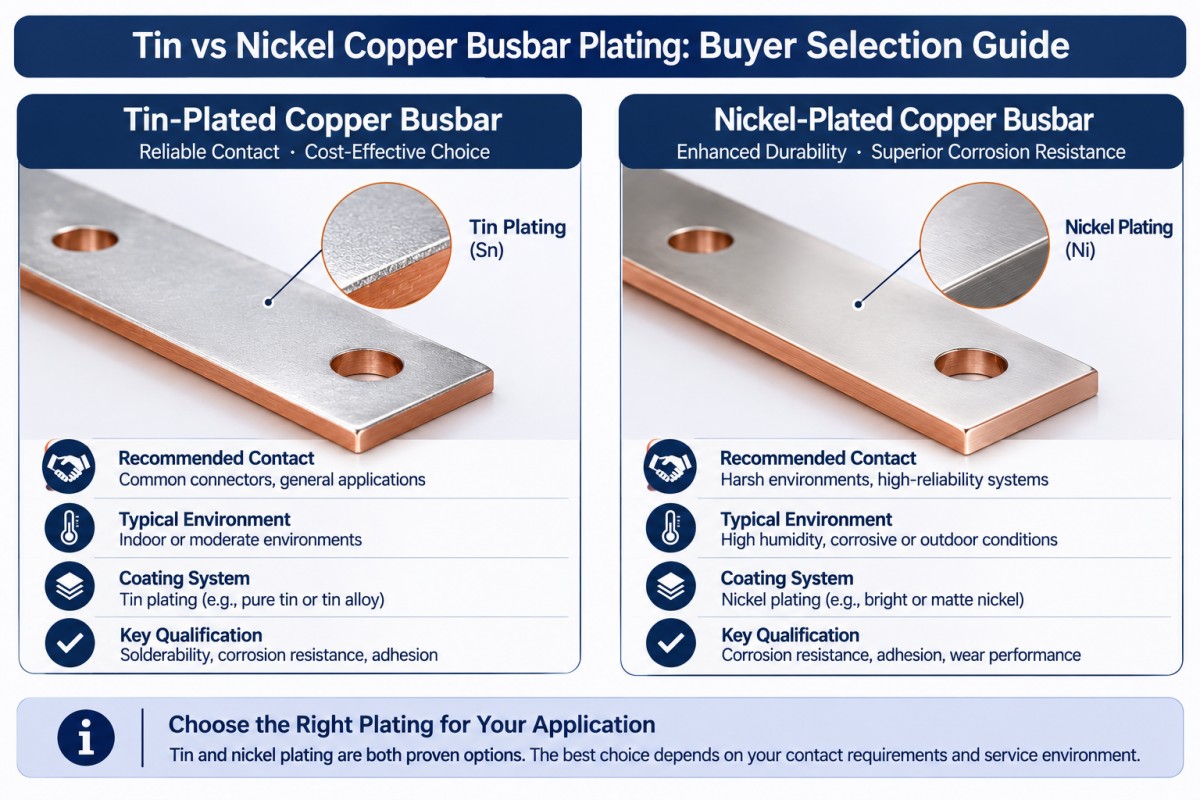
ടിൻ vs നിക്കൽ കോപ്പർ ബസ്ബാർ പ്ലേറ്റിംഗ്: യഥാർത്ഥത്തിൽ എന്താണ് മാറുന്നത്?
ഫിനിഷ് ഉപരിതല സംവിധാനത്തെ മാറ്റുന്നു; അത് കണ്ടക്ടർ രൂപകൽപ്പനയെ മാറ്റിസ്ഥാപിക്കുന്നില്ല. കോപ്പർ ഗ്രേഡ്, ക്രോസ്-സെക്ഷൻ, ഓപ്പറേറ്റിംഗ് അവസ്ഥകൾ എന്നിവയ്ക്ക് ഇപ്പോഴും അവരുടേതായ സ്പെസിഫിക്കേഷനുകൾ ആവശ്യമാണ്. അംഗീകൃതമായതിൽ നിന്ന് ആരംഭിക്കുക.ശുദ്ധമായ ചെമ്പ് മെറ്റീരിയൽ ഓപ്ഷനുകൾ, തുടർന്ന് കോട്ടിംഗും കണക്ഷനും ഒരുമിച്ച് വിലയിരുത്തുക.
| വാങ്ങുന്നയാളുടെ ചോദ്യം | ടിൻ പൂശിയ ചെമ്പ് ബസ്ബാർ | നിക്കൽ പൂശിയ ചെമ്പ് ബസ്ബാർ |
|---|---|---|
| ഈ ഫിനിഷിനെ എന്തിനാണ് വിലയിരുത്തുന്നത്? | വൈദ്യുത സമ്പർക്ക പ്രതലങ്ങൾ, നാശ സംരക്ഷണം, സോൾഡറബിലിറ്റി എന്നിവയ്ക്കായി ടിൻ കോട്ടിംഗുകൾ ഉപയോഗിക്കുന്നു. | തേയ്മാനം, നാശന പ്രതിരോധം എന്നിവയുൾപ്പെടെയുള്ള പ്രവർത്തനപരമായ സവിശേഷതകൾക്കായി എഞ്ചിനീയറിംഗ് നിക്കൽ കോട്ടിംഗുകൾ വ്യക്തമാക്കിയിരിക്കുന്നു. |
| കോട്ടിംഗ് വിവരണത്തിൽ എന്താണ് പറയേണ്ടത്? | ഡിപ്പോസിഷൻ റൂട്ട്, ടിൻ ഫിനിഷ് തരം, ആവശ്യമെങ്കിൽ അണ്ടർപ്ലേറ്റ്, കനം, കവറേജ് | ഇലക്ട്രോപ്ലേറ്റ് ചെയ്ത നിക്കൽ അല്ലെങ്കിൽ ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസ്, നിക്ഷേപ ആവശ്യകതകൾ, കനം, കവറേജ് |
| വൈദ്യുത പരിശോധനയ്ക്ക് എന്താണ് വേണ്ടത്? | യഥാർത്ഥ ഇണചേരൽ ഉപരിതലം, അസംബ്ലി രീതി, ജോയിന്റ് പ്രകടനം | യഥാർത്ഥ ഇണചേരൽ ഉപരിതലം, അസംബ്ലി രീതി, ജോയിന്റ് പ്രകടനം; കാഠിന്യം കുറഞ്ഞ സമ്പർക്ക പ്രതിരോധത്തിന്റെ തെളിവല്ല. |
| മോശം വാങ്ങൽ കുറുക്കുവഴി എന്താണ്? | ഏതെങ്കിലും തിളങ്ങുന്ന ടിൻ ഫിനിഷ് പ്രയോഗത്തിന് അനുയോജ്യമാണെന്ന് കരുതുക. | നിക്കൽ യാന്ത്രികമായി ഉയർന്ന അസംബ്ലി താപനില റേറ്റിംഗ് അല്ലെങ്കിൽ മികച്ച ജോയിന്റ് പ്രകടനം നൽകുന്നുവെന്ന് കരുതുക. |
ASTM B545 ഇലക്ട്രോഡെപോസിറ്റഡ് ടിൻ കോട്ടിംഗുകളെയാണ് കൈകാര്യം ചെയ്യുന്നത്. ASTM B689 ഇലക്ട്രോലെറ്റഡ് എഞ്ചിനീയറിംഗ് നിക്കൽ കോട്ടിംഗുകളെയാണ് കൈകാര്യം ചെയ്യുന്നത്. വെള്ളി നിറമുള്ള പ്രതലത്തിനായി പരസ്പരം മാറ്റാവുന്ന ലേബലുകളെയല്ല, വ്യത്യസ്ത കോട്ടിംഗ് സിസ്റ്റങ്ങളെയാണ് അവ വിവരിക്കുന്നത്. ഈ രണ്ട് സ്റ്റാൻഡേർഡുകളും മാത്രം പൂർണ്ണമായ ബസ്ബാർ അസംബ്ലിയുടെ നിലവിലെ റേറ്റിംഗ് സ്ഥാപിക്കുന്നില്ല.
വാങ്ങുന്നവർ എപ്പോഴാണ് ടിൻ പൂശിയ ചെമ്പ് ബസ്ബാറുകൾ പരിഗണിക്കേണ്ടത്?
രൂപഭാവം മാത്രമല്ല, കോൺടാക്റ്റ് ഫംഗ്ഷൻ വ്യക്തമാക്കുക.
കുറഞ്ഞ സമ്പർക്ക-പ്രതിരോധ പ്രതലങ്ങൾ നൽകുന്നതിനാണ് ടിൻ കോട്ടിംഗുകൾ ഉപയോഗിക്കുന്നത്, എന്നാൽ ഒരു കോട്ടിംഗ് പദവി നിങ്ങളുടെ കൂട്ടിച്ചേർത്ത ജോയിന്റിന്റെ പ്രതിരോധം ഉറപ്പുനൽകുന്നില്ല. ഇണചേരൽ ടെർമിനൽ ഫിനിഷ്, കോൺടാക്റ്റ് ജ്യാമിതി, അംഗീകൃത അസംബ്ലി നടപടിക്രമം എന്നിവ പ്രസ്താവിക്കുക.
സാധാരണ ഇൻഡോർ എക്സ്പോഷറിന്, ടിൻ ചെമ്പിനെ സംരക്ഷിക്കുന്ന ഒന്നായി ASTM B545 വിവരിക്കുന്നു. പ്രത്യേകിച്ച് ഈർപ്പമുള്ള സാഹചര്യങ്ങളിൽ, കോട്ടിംഗ് തുടർച്ചകൾ നാശത്തിന് കാരണമാകുമെന്ന് ഇത് മുന്നറിയിപ്പ് നൽകുന്നു. അവലോകനം കൂടാതെ ഇൻഡോർ-ഉപയോഗ അനുമാനം ഘനീഭവിക്കൽ, ഔട്ട്ഡോർ എക്സ്പോഷർ അല്ലെങ്കിൽ കെമിക്കൽ സർവീസ് എന്നിവയിലേക്ക് വ്യാപിപ്പിക്കരുത്.
വേണ്ടിസ്വിച്ച് ഗിയറിനുള്ള ടിൻ പൂശിയ ചെമ്പ് ബസ്ബാറുകൾ, കോൺടാക്റ്റ് പാഡുകൾ തിരിച്ചറിയുകയും ഘടകം ഒരു ബോൾട്ട് ലിങ്കാണോ, സോൾഡർ ചെയ്ത കണക്ഷനാണോ അതോ മറ്റൊരു യോഗ്യതയുള്ള ഡിസൈനാണോ എന്ന് വിശദീകരിക്കുകയും ചെയ്യുക. സ്വീകാര്യതാ പദ്ധതി ആ പ്രവർത്തനം പിന്തുടരണം.
ഒരു ടിൻ ദ്രവണാങ്കത്തെ തുടർച്ചയായ പ്രവർത്തന-താപനില റേറ്റിംഗാക്കി മാറ്റരുത്. പൂർണ്ണമായ അസംബ്ലിക്ക് അതിന്റേതായ താപ പരിധികളും സാധൂകരണവും ആവശ്യമാണ്.
ഫിനിഷ് തരവും പ്രസക്തമായ വിശ്വാസ്യത അപകടസാധ്യതകളും അവലോകനം ചെയ്യുക
ഒരു അംഗീകൃത സ്പെസിഫിക്കേഷൻ മാറ്റ് ടിൻ, ബ്രൈറ്റ് ടിൻ അല്ലെങ്കിൽ മറ്റ് അനുവദനീയമായ ഫിനിഷ് എന്നിവ വേർതിരിച്ചറിയുന്നുവെങ്കിൽ, വാങ്ങൽ ഓർഡറിൽ ആ വ്യത്യാസം നിലനിർത്തുക. ഒരു കോസ്മെറ്റിക് മുൻഗണന നിശബ്ദമായി കോട്ടിംഗ് പ്രക്രിയയെ മാറ്റാൻ അനുവദിക്കരുത്.
ടിൻ വിസ്കറുകളും ആപ്ലിക്കേഷന്-നിർദ്ദിഷ്ട അവലോകനം അർഹിക്കുന്നു. ടിൻ ഫിനിഷുകളിൽ നിന്നുള്ള ചാലക വിസ്കർ വളർച്ചയും അടുത്ത് അകലത്തിലുള്ള കണ്ടക്ടറുകൾക്കിടയിലുള്ള ഷോർട്ട് സർക്യൂട്ട് അപകടസാധ്യതയും നാസ രേഖപ്പെടുത്തുന്നു. ഉപകരണങ്ങളുമായി ബന്ധപ്പെട്ടിടത്ത്, അംഗീകൃത ഫിനിഷിംഗ്, മിറ്റിഗേഷൻ ആവശ്യകതകൾക്കായി ഉത്തരവാദിത്തമുള്ള എഞ്ചിനീയറോട് ചോദിക്കുക. അതൊരു അപകടസാധ്യത വിലയിരുത്തലാണ്, എല്ലാ ടിൻ-പ്ലേറ്റ് ചെയ്ത പവർ ബസ്ബാറും നിരസിക്കാനുള്ള ഒരു കാരണമല്ല.
വാങ്ങുന്നവർ എപ്പോഴാണ് നിക്കൽ പൂശിയ കോപ്പർ ബസ്ബാറുകൾ പരിഗണിക്കേണ്ടത്?
നിങ്ങൾ ഉദ്ദേശിക്കുന്ന നിക്കൽ പ്രക്രിയ എന്താണെന്ന് നിർവചിക്കുക
ഇലക്ട്രോപ്ലേറ്റ് ചെയ്ത എഞ്ചിനീയറിംഗ് നിക്കലും ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസും ഒരേ കോട്ടിംഗല്ല. ASTM B733 രണ്ടാമത്തേതിനെ ഉൾക്കൊള്ളുന്നു; അതിന്റെ ഗുണങ്ങൾ ഫോസ്ഫറസിന്റെ ഉള്ളടക്കത്തെയും തുടർന്നുള്ള താപ ചികിത്സയെയും ആശ്രയിച്ചിരിക്കുന്നു. "നിക്കൽ പ്ലേറ്റിംഗ്" മാത്രം വളരെയധികം തുറന്നിടുന്നു.
അവലോകനം ചെയ്യുമ്പോൾനിക്കൽ പൂശിയ ചെമ്പ് ബസ്ബാർ ഓപ്ഷനുകൾ, അംഗീകൃത പ്രക്രിയയും ആവശ്യമായ നിക്ഷേപ ഗുണങ്ങളും വ്യക്തമാക്കുക. ക്വട്ടേഷൻ സ്വീകരിക്കുന്നതിന് മുമ്പ് നിർദ്ദിഷ്ട കോട്ടിംഗ് സ്റ്റാക്ക് തിരിച്ചറിയാൻ വിതരണക്കാരനോട് ആവശ്യപ്പെടുക.
കോൺടാക്റ്റ് ഇന്റർഫേസ് പ്രത്യേകം സാധൂകരിക്കുക
ഡ്രോയിംഗിന് നിർവചിക്കപ്പെട്ട തേയ്മാനം, ലോഡ്-ബെയറിംഗ്, കോറോഷൻ അല്ലെങ്കിൽ ഹീറ്റ്-സ്കെയിലിംഗ് സവിശേഷതകൾ ആവശ്യമായി വരുമ്പോഴാണ് എഞ്ചിനീയറിംഗ് നിക്കൽ പ്രസക്തമാകുന്നത്. ആ ആവശ്യകതകൾക്ക് ഒരു നിക്ഷേപ-നിർദ്ദിഷ്ട സ്പെസിഫിക്കേഷൻ ആവശ്യമാണ്, നിക്കൽ എല്ലാ കഠിനമായ പരിതസ്ഥിതികൾക്കും അനുയോജ്യമാണെന്ന ഒരു പൊതു അവകാശവാദമല്ല.
വസ്ത്രധാരണ പ്രതിരോധം, നാശന സ്വഭാവം, വൈദ്യുത സമ്പർക്ക പ്രകടനം എന്നിവ വ്യത്യസ്ത ചോദ്യങ്ങളാണ്. ഒന്നിനായി തിരഞ്ഞെടുത്ത ഒരു കോട്ടിംഗ് മറ്റുള്ളവയെ യാന്ത്രികമായി തൃപ്തിപ്പെടുത്തുന്നില്ല.
നിർദ്ദിഷ്ട ഡ്യൂട്ടി സൈക്കിളിനുശേഷം ജോയിന്റ് അനുവദനീയമായ പ്രതിരോധത്തിനും താപനില-വർദ്ധന പരിധിക്കും ഉള്ളിൽ തുടരുമോ? യഥാർത്ഥ ഇണചേരൽ ഫിനിഷ്, ഹാർഡ്വെയർ, അസംബ്ലി അവസ്ഥകൾ എന്നിവ ഉപയോഗിച്ച് പ്രതിനിധി സന്ധികളിൽ നിന്ന് തെളിവ് ആവശ്യമാണ്. പകരമായി രൂപഭാവമോ കോട്ടിംഗ് കാഠിന്യമോ സ്വീകരിക്കരുത്.
വാങ്ങുന്നവർ ബസ്ബാർ പ്ലേറ്റിംഗ് കനം എങ്ങനെ വ്യക്തമാക്കണം?
നിശ്ചിത പ്രതലങ്ങളിൽ, അംഗീകരിക്കപ്പെട്ട അളവെടുപ്പ്, സ്വീകാര്യതാ രീതി ഉപയോഗിച്ച് ആവശ്യമായ കനം വ്യക്തമാക്കുക. നാമമാത്ര കനം, ബാച്ച് ശരാശരി അല്ലെങ്കിൽ കുറഞ്ഞ പ്രാദേശിക മൂല്യം എന്നിവയാണോ അർത്ഥമാക്കുന്നതെന്ന് വിതരണക്കാരനെ ഊഹിക്കാൻ അനുവദിക്കുന്ന "5 മൈക്രോമീറ്റർ പ്ലേറ്റിംഗ്" പോലുള്ള ഒറ്റപ്പെട്ട കുറിപ്പ് ഒഴിവാക്കുക.
പൂർണ്ണമായ സ്റ്റാക്കും പ്രധാന ഉപരിതലങ്ങളും നിർവചിക്കുക
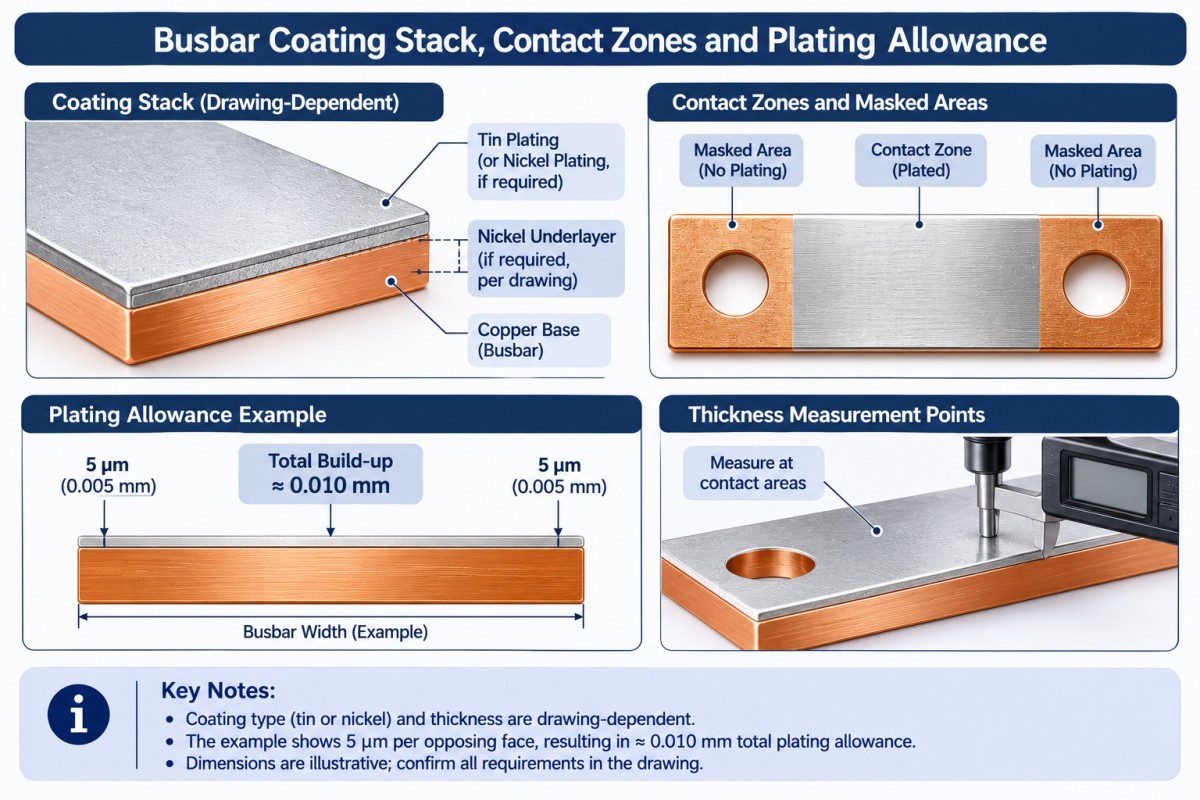
ഓരോ ലെയറിനും, മെറ്റീരിയൽ, ആവശ്യമായ കനം അല്ലെങ്കിൽ പരിധി, അത് എവിടെ പ്രയോഗിക്കുന്നു എന്നിവ വ്യക്തമാക്കുക. ടിന്നിന് താഴെ ഒരു നിക്കൽ അണ്ടർപ്ലേറ്റ് ആവശ്യമാണെങ്കിൽ, അത് വ്യക്തമായി കാണിക്കുക. അത് ഉൾപ്പെടുത്തിയിട്ടുണ്ടെന്ന് കരുതരുത്, എഞ്ചിനീയറിംഗ് അംഗീകാരമില്ലാതെ ഒന്ന് അവതരിപ്പിക്കരുത്.
കോൺടാക്റ്റ് പാഡുകൾ, കോട്ടിംഗ് ചെയ്തതും മാസ്ക് ചെയ്തതുമായ സോണുകൾ, ഹോൾ ബോറുകൾ, ത്രെഡുകൾ, അരികുകൾ, അനുവദനീയമായ റാക്ക്-കോൺടാക്റ്റ് ലൊക്കേഷനുകൾ എന്നിവ അടയാളപ്പെടുത്തുക. ഡ്രോയിംഗിലെ പരിശോധനാ പോയിന്റുകൾ തിരിച്ചറിയുക. എളുപ്പത്തിൽ എത്തിച്ചേരാവുന്ന പരന്ന പ്രദേശത്തെ റീഡിംഗ് അളക്കാത്ത ക്രിട്ടിക്കൽ കോൺടാക്റ്റ് മേഖലയെ സൂചിപ്പിക്കുന്നില്ല.
പ്ലേറ്റിംഗിന് മുമ്പോ ശേഷമോ അളവുകൾ ബാധകമാണോ എന്ന് വ്യക്തമാക്കുക.
ഒരു ഉദാഹരണമായി കോട്ടിംഗ് കനം പരിഗണിക്കുകഎതിർവശത്തുള്ള ഓരോ മുഖത്തും 5 മൈക്രോമീറ്റർഏകീകൃത നിക്ഷേപം ഏകദേശം ചേർക്കുന്നു0.010 മി.മീ.മൊത്തത്തിലുള്ള അളവിലേക്ക്. ഒരു ദ്വാരത്തിന്റെ എതിർവശങ്ങളിലുള്ള അതേ അനുയോജ്യമായ കനം അതിന്റെ വ്യാസം ഏകദേശം കുറയ്ക്കും0.010 മി.മീ..
ഇത് ജ്യാമിതിയാണ്, ശുപാർശ ചെയ്യുന്ന കനമോ പ്രോസസ്സ്-കഴിവ് ഗ്യാരണ്ടിയോ അല്ല. യഥാർത്ഥ നിക്ഷേപവും ആക്സസ്സും അവലോകനം ചെയ്യേണ്ടതുണ്ട്. എന്നിരുന്നാലും, പ്ലേറ്റിംഗിന് മുമ്പ് കടന്നുപോകുന്ന ഒരു ഇറുകിയ ഫിറ്റ് പിന്നീട് പരാജയപ്പെടാനുള്ള കാരണം ഇത് വിശദീകരിക്കുന്നു.
ഉപയോഗിക്കുകചെമ്പ് ഘടക മെഷീനിംഗ് അവലോകനംപൂർത്തിയായ അളവുകൾ, മെഷീനിംഗ് അലവൻസ്, പ്രോസസ്സ് സീക്വൻസ് എന്നിവയിൽ യോജിക്കാൻ. ഇൻകമിംഗ് പരിശോധനയ്ക്കിടെ നഷ്ടപ്പെട്ട അലവൻസ് കണ്ടെത്തരുത്.
പ്ലേറ്റിംഗിന് മുമ്പും ശേഷവും എന്താണ് സംഭവിക്കേണ്ടത്?
ഓർഡർ പുറത്തിറക്കുന്നതിന് മുമ്പ് നിർമ്മാണ ക്രമം അംഗീകരിക്കുക. പൂർത്തിയായ ഫാബ്രിക്കേറ്റഡ് ഭാഗങ്ങൾക്കുള്ള നിർദ്ദിഷ്ട റൂട്ട് കട്ടിംഗ്, ഹോൾമേക്കിംഗ്, ഡീബറിംഗ്, ഫോമിംഗ് എന്നിവയാണ്, തുടർന്ന് ക്ലീനിംഗ്, പ്ലേറ്റിംഗ്, അന്തിമ പരിശോധന എന്നിവയായിരിക്കും. യഥാർത്ഥ റൂട്ട് ഡ്രോയിംഗ്, കോട്ടിംഗ് ആവശ്യകതകളുമായി പൊരുത്തപ്പെടണം.
പ്രീപ്ലേറ്റഡ് സ്റ്റോക്ക് വ്യത്യസ്തമായ ഒരു മാർഗമാണ്. പ്ലേറ്റിംഗ് ഉപയോഗിച്ചാണ് മുറിക്കുകയോ രൂപപ്പെടുത്തുകയോ ചെയ്യുന്നതെങ്കിൽ, മുറിച്ച അരികുകൾ, ദ്വാരങ്ങൾ, വളവുകൾ, ആവശ്യമായ അറ്റകുറ്റപ്പണികൾ അല്ലെങ്കിൽ റീകോട്ടിംഗ് എന്നിവ വ്യക്തമായി പരാമർശിക്കുക. "പൂശിയ ചെമ്പ് കൊണ്ട് നിർമ്മിച്ചത്" എന്നതിനർത്ഥം പൂർത്തിയായ എല്ലാ പ്രതലങ്ങളും പൂശിയിട്ടുണ്ടെന്ന് അർത്ഥമാക്കുന്നില്ല.
വേണ്ടിഇഷ്ടാനുസൃത ചെമ്പ് ബസ്ബാർ നിർമ്മാണം, അന്തിമ ഫിനിഷിംഗിന് മുമ്പ് പൂർത്തിയാക്കേണ്ട പ്രവർത്തനങ്ങൾ തിരിച്ചറിയുക. അംഗീകാരത്തിനുശേഷം ചേർക്കുന്ന ഒരു പുതിയ ദ്വാരം ഒരു കോട്ടിംഗ്-കവറേജ് പ്രശ്നവും ഒരു ഡ്രോയിംഗ്-ചേഞ്ച് പ്രശ്നവും സൃഷ്ടിച്ചേക്കാം.
മാസ്കിംഗും റാക്ക്-കോൺടാക്റ്റ് ലൊക്കേഷനുകളും നേരത്തെ തന്നെ നിർവചിക്കുക. സെലക്ടീവ് പ്ലേറ്റിംഗ് അനുവദിക്കുന്നിടത്ത്, അതിന്റെ അതിരുകൾ കാണിക്കുക.ബസ്ബാർ പ്ലേറ്റിംഗ് പ്രക്രിയ വിവരങ്ങൾ, എന്നാൽ എല്ലാ ജ്യാമിതിയും ഒരേ പ്രക്രിയ പിന്തുടരുന്നുവെന്ന് അനുമാനിക്കുന്നതിനുപകരം യഥാർത്ഥ ഭാഗത്തിന്റെ സാധ്യത സ്ഥിരീകരിക്കുക.
ജോയിന്റ് വാലിഡേഷൻ ഒരു തിളക്കമുള്ള ഫിനിഷിനേക്കാൾ പ്രധാനമായിരിക്കുന്നത് എന്തുകൊണ്ട്?
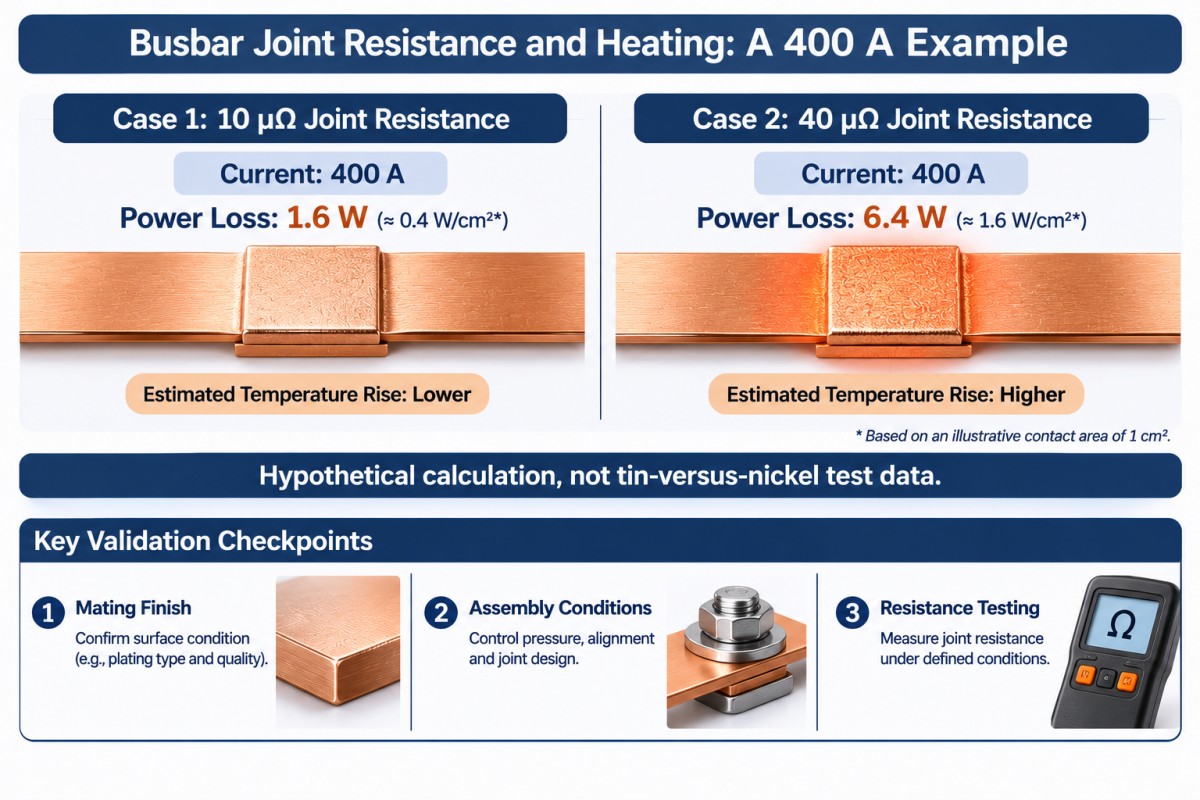
സംയുക്ത പ്രതിരോധം പ്രാദേശിക താപനം സൃഷ്ടിക്കുന്നു. മനഃപൂർവ്വം സാങ്കൽപ്പിക താരതമ്യത്തിനായി400 എ, ബന്ധംപി = ഐ²ആർനൽകുന്നു:
| സംയുക്ത പ്രതിരോധം എന്ന് കരുതപ്പെടുന്നു | കണക്കാക്കിയ ജോയിന്റ് ഹീറ്റ് |
|---|---|
| 10 മൈക്രോ-ഓംസ് | 1.6 വാട്ട് |
| 40 മൈക്രോ-ഓംസ് | 6.4 പ |
ഇവ ടിൻ-വേഴ്സസ്-നിക്കൽ പരിശോധനാ ഫലങ്ങളോ, സിംബർ അളവുകളോ, ബസ്ബാർ കറന്റ് റേറ്റിംഗോ അല്ല. കോട്ടിംഗ് തിരഞ്ഞെടുക്കൽ കാഴ്ചയെ മാത്രം ആശ്രയിക്കുന്നതിനുപകരം സമ്മതിച്ച ഒരു വൈദ്യുത പരിശോധനയുമായി ബന്ധിപ്പിക്കേണ്ടതിന്റെ ആവശ്യകത അവ കാണിക്കുന്നു.
ആവശ്യമുള്ളിടത്ത് ജോയിന്റ്-റെസിസ്റ്റൻസ് രീതി, അളക്കൽ സ്ഥലങ്ങൾ, ടെസ്റ്റ് കറന്റ്, താപനില അവസ്ഥകൾ എന്നിവ വ്യക്തമാക്കുക. യോഗ്യതയ്ക്കായി, പ്രതിനിധി ഹാർഡ്വെയർ, ടൈറ്റനിംഗ് നടപടിക്രമം, തെർമൽ സൈക്ലിംഗ്, അനുവദനീയമായ റെസിസ്റ്റൻസ് മാറ്റം എന്നിവയിൽ സമ്മതിക്കുക. ഉത്തരവാദിത്തമുള്ള എഞ്ചിനീയർ പാസ്/പരാജയ പരിധികൾ സജ്ജമാക്കട്ടെ.
വലിപ്പം കുറഞ്ഞ കണ്ടക്ടറെയോ അപര്യാപ്തമായി രൂപകൽപ്പന ചെയ്ത ജോയിന്റിനെയോ കൂടുതൽ പ്ലേറ്റിംഗ് പരിഹരിക്കില്ല.
പരിശോധനാ പദ്ധതിയിൽ എന്തൊക്കെ ഉൾപ്പെടുത്തണം?
അസംബ്ലി യോഗ്യതയിൽ നിന്ന് കോട്ടിംഗ് സ്വീകാര്യത വേർതിരിക്കുക. ഒരു കനം റിപ്പോർട്ട് ഒരു ചോദ്യത്തിന് ഉത്തരം നൽകുന്നു; അത് എല്ലാത്തിനും ഉത്തരം നൽകുന്നില്ല.
| പരിശോധനാ മേഖല | നിർമ്മാണത്തിന് മുമ്പ് സമ്മതിക്കുന്നതിനുള്ള തെളിവ് |
|---|---|
| അടിവസ്ത്രവും കണ്ടെത്തലും | ചെമ്പിന്റെ ഗ്രേഡ്, അവസ്ഥ, മെറ്റീരിയൽ രേഖകൾ, ലോട്ട് തിരിച്ചറിയൽ |
| കോട്ടിംഗ് ഐഡന്റിറ്റിയും കനവും | നിർദ്ദിഷ്ട ലെയർ സ്റ്റാക്ക്, ടെസ്റ്റ് രീതി, അളക്കൽ പോയിന്റുകൾ, പ്രാദേശിക സ്വീകാര്യത പരിധികൾ |
| സമഗ്രതയും പറ്റിപ്പിടിത്തവും | സമ്മതിച്ച രൂപ മാനദണ്ഡങ്ങൾ, അഡീഷൻ രീതി, സാമ്പിൾ പ്ലാൻ; വ്യക്തമാക്കിയിരിക്കുന്നിടത്ത് പോറോസിറ്റി പരിശോധന. |
| പൂർത്തിയായ അളവുകൾ | ഡ്രോയിംഗ് അനുസരിച്ച് കോൺടാക്റ്റ്-പാഡ് അവസ്ഥ, പരന്നത, ദ്വാര സ്ഥാനങ്ങൾ, ഫിറ്റുകൾ, മാസ്ക് ചെയ്ത പ്രദേശങ്ങൾ |
| പ്രവർത്തനപരമായ പ്രകടനം | ബാധകമാകുന്നിടത്ത്, സംയുക്ത പ്രതിരോധം, താപനില വർദ്ധനവ്, പരിസ്ഥിതി യോഗ്യത എന്നിവ നിർവചിച്ചിരിക്കുന്നു. |
| ഡെലിവറി അവസ്ഥ | സമ്പർക്ക പ്രതലങ്ങൾ, തിരിച്ചറിയൽ, സമ്മതിച്ച പരിശോധന രേഖകൾ എന്നിവ സംരക്ഷിക്കുന്ന പാക്കിംഗ്. |
എക്സ്-റേ ഫ്ലൂറസെൻസ് ഉപയോഗിക്കുകയാണെങ്കിൽ, രീതിയും സജ്ജീകരണവും നിർദ്ദിഷ്ട പാളികൾക്കും അളക്കൽ സ്ഥലങ്ങൾക്കും അനുയോജ്യമാണെന്ന് ഉറപ്പാക്കുക. ഒരു കനം ഫലം തന്നെ അഡീഷനോ സ്വീകാര്യമായ സംയുക്ത പ്രകടനമോ പ്രകടമാക്കുന്നില്ല.
ഉപ്പ്-സ്പ്രേ പരിശോധനയ്ക്കായി, രീതി, ദൈർഘ്യം, മാതൃക അവസ്ഥ, സ്വീകാര്യത മാനദണ്ഡം എന്നിവ നിർവചിക്കുക. നിരവധി പരീക്ഷണ മണിക്കൂറുകളെ ഫീൽഡ് ജീവിത വർഷങ്ങളാക്കി മാറ്റരുത്. ASTM B117 ഒരു നിയന്ത്രിത പരീക്ഷണ പരിതസ്ഥിതിയെ വിവരിക്കുന്നു; ഇത് ഉൽപ്പന്ന-നിർദ്ദിഷ്ട സ്വീകാര്യതയോ സാർവത്രിക സേവന-ജീവിത പ്രവചനമോ നിർദ്ദേശിക്കുന്നില്ല.
അവലോകനംസിംബർ മെറ്റലിന്റെ ഗുണനിലവാര ഉറപ്പ് വിവരങ്ങൾഓർഡർ-നിർദ്ദിഷ്ട പരിശോധനാ പദ്ധതിയോടൊപ്പം. യഥാർത്ഥ ഉൽപ്പന്നത്തിനും ഫിനിഷിനും ആവശ്യമായ RoHS അല്ലെങ്കിൽ REACH തെളിവുകൾ അഭ്യർത്ഥിക്കുക; കോട്ടിംഗിന്റെ പേരിൽ നിന്ന് അനുസരണം അനുമാനിക്കരുത്.
സ്വീകാര്യമായ ബസ്ബാറിന് ആകെ ലാൻഡഡ് ചെലവ് താരതമ്യം ചെയ്യുക
വിലകുറഞ്ഞ ഒരു കോട്ടിംഗ് ലൈൻ ഇനത്തിന് അധിക മാസ്കിംഗ്, പുനർനിർമ്മാണം അല്ലെങ്കിൽ പരിശോധന ചെലവുകൾ മറയ്ക്കാൻ കഴിയും. ഉദ്ധരണികളിൽ ഒരേ കോട്ടിംഗ് ഏരിയ, ലെയർ സ്റ്റാക്ക്, കനം അടിസ്ഥാനം, പരിശോധന സ്കോപ്പ്, പാക്കിംഗ് എന്നിവ ഉൾപ്പെടുമോ എന്ന് ചോദിക്കുക.
സ്വീകരിച്ച ഓരോ ഭാഗത്തിനും ആകെ ലാൻഡഡ് ചെലവ് = ആകെ ഉണ്ടായ ഓർഡർ ചെലവ്, കുറഞ്ഞ വീണ്ടെടുക്കപ്പെട്ട ക്രെഡിറ്റുകൾ, സ്വീകാര്യമായ ഉപയോഗയോഗ്യമായ ഭാഗങ്ങൾ കൊണ്ട് ഹരിച്ചാൽ.
ഇരട്ടി എണ്ണൽ ഇല്ലാതെ ലോഹം, ഫാബ്രിക്കേഷൻ, പ്ലേറ്റിംഗ്, അനുവദിച്ച ഉപകരണങ്ങൾ, പരിശോധന, പുനർനിർമ്മാണം, പാക്കിംഗ്, ചരക്ക്, ബാധകമായ ഇറക്കുമതി നിരക്കുകൾ എന്നിവ ഉൾപ്പെടുന്നു. സ്ക്രാപ്പ് ഉടമസ്ഥാവകാശവും ഏതെങ്കിലും വീണ്ടെടുക്കൽ ക്രെഡിറ്റും വ്യക്തമാക്കുക. നിർവചിക്കപ്പെടാത്ത സ്വീകാര്യത അടിസ്ഥാനത്തിലുള്ള കുറഞ്ഞ ഉദ്ധരിച്ച വില വിശ്വസനീയമായ ഒരു താരതമ്യമല്ല.
പ്രോട്ടോടൈപ്പുകൾക്ക്, ഫ്ലെക്സിബിൾ കട്ടിംഗും മെഷീനിംഗും ഡെഡിക്കേറ്റഡ് ടൂളിംഗുമായി താരതമ്യം ചെയ്യുക. ആവർത്തിച്ചുള്ള ഓർഡറുകൾക്ക്, പ്രതീക്ഷിക്കുന്ന സ്വീകാര്യമായ വോളിയവും ഡ്രോയിംഗ് സ്ഥിരതയും കണക്കിലെടുത്ത് ടൂളിംഗ് ചെലവ് വിലയിരുത്തുക. ഹോൾ പാറ്റേൺ, ബെൻഡ് ജ്യാമിതി, ഫിനിഷ് ആവശ്യകതകൾ സ്ഥിരതയുള്ളതാക്കുന്നതിന് മുമ്പ് ഒരു ഡൈ അംഗീകരിക്കുന്നത് അടുത്ത പുനരവലോകനത്തെ അനാവശ്യമായി ചെലവേറിയതാക്കും.
സെലക്ടീവ് പ്ലേറ്റിംഗ് പൂശിയ വിസ്തീർണ്ണം കുറച്ചേക്കാം, പക്ഷേ മാസ്കിംഗും സജ്ജീകരണവും പണം ചിലവാക്കുന്നു. പ്ലേറ്റിംഗ് ഏരിയ മാത്രം താരതമ്യം ചെയ്യാതെ, പൂർണ്ണമായ നിർമ്മാണ റൂട്ടും പ്രതീക്ഷിക്കുന്ന സ്വീകാര്യമായ വിളവും താരതമ്യം ചെയ്യുക.
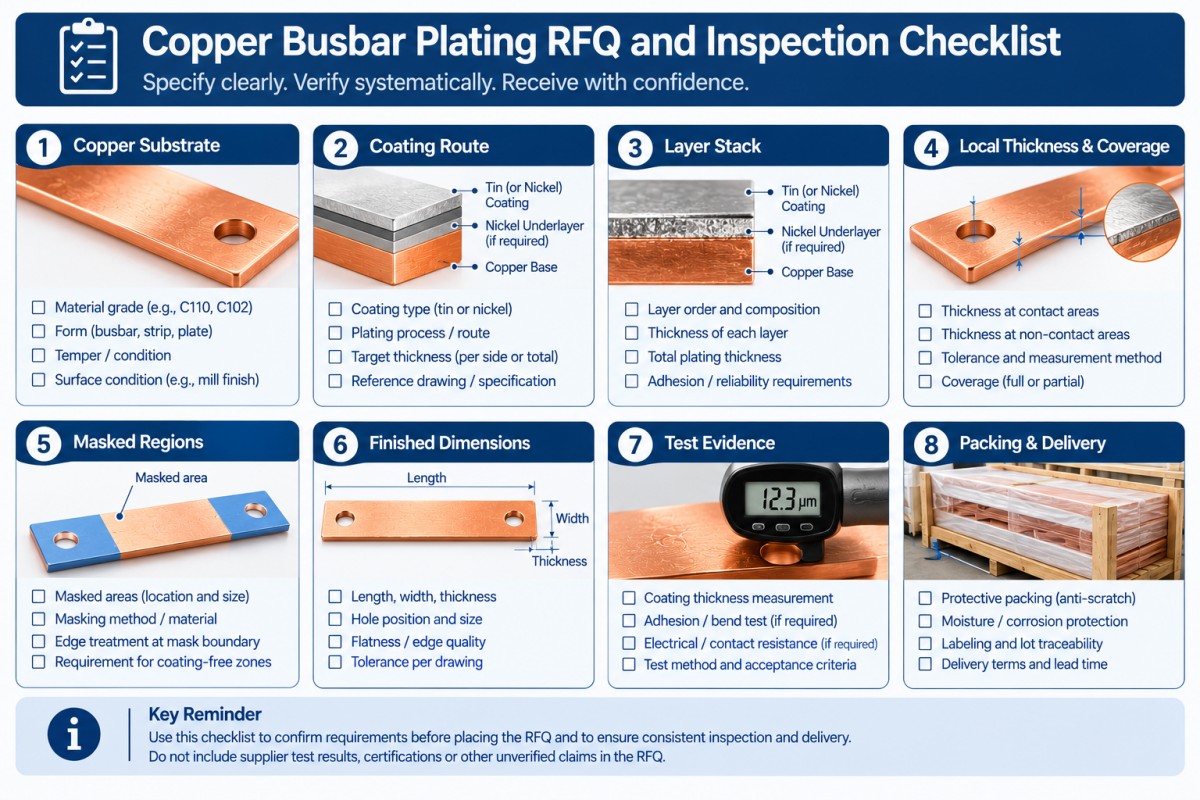
ഒരു കോപ്പർ ബസ്ബാർ പ്ലേറ്റിംഗ് RFQ-ൽ വാങ്ങുന്നവർ എന്തൊക്കെ ഉൾപ്പെടുത്തണം?
കോട്ടിംഗ് ഷെഡ്യൂളും സ്വീകാര്യത ആവശ്യകതകളും അടങ്ങിയ ഒരു നിയന്ത്രിത ഡ്രോയിംഗ് അയയ്ക്കുക. വ്യതിയാനങ്ങൾ വ്യക്തമായി പട്ടികപ്പെടുത്താൻ വിതരണക്കാരോട് ആവശ്യപ്പെടുക.
- കോപ്പർ ഗ്രേഡ്, മെറ്റീരിയൽ സ്റ്റാൻഡേർഡ്, കണ്ടീഷൻ, ഡ്രോയിംഗ് റിവിഷൻ.
- സർവീസ് പരിസ്ഥിതി, ഇലക്ട്രിക്കൽ ഡ്യൂട്ടി, ഇണചേരൽ ടെർമിനൽ മെറ്റീരിയൽ, ഫിനിഷ്.
- ടിൻ അല്ലെങ്കിൽ നിക്കൽ പ്രക്രിയ, ബാധകമായ കോട്ടിംഗ് മാനദണ്ഡവും അംഗീകൃത പതിപ്പും.
- ഫുൾ ലെയർ സ്റ്റാക്ക്, ഫിനിഷ് തരം, ഏതെങ്കിലും അംഗീകൃത അണ്ടർപ്ലേറ്റ്.
- കുറഞ്ഞ പ്രാദേശിക കനം അല്ലെങ്കിൽ മറ്റ് സമ്മതിച്ച പരിധികൾ, പ്രധാനപ്പെട്ട പ്രതലങ്ങൾ, പരീക്ഷണ സ്ഥലങ്ങൾ.
- പൂശിയതും മാസ്ക് ചെയ്തതുമായ ഭാഗങ്ങൾ, ദ്വാരങ്ങൾ, നൂലുകൾ, മുറിച്ച അരികുകൾ, അനുവദനീയമായ റാക്ക് മാർക്കുകൾ.
- പൂർത്തിയായ അളവുകൾ, കോൺടാക്റ്റ്-പാഡ് ആവശ്യകതകൾ, അംഗീകൃത പ്രക്രിയ ക്രമം.
- പരിശോധന, സാമ്പിൾ എടുക്കൽ, ഒന്നാം ആർട്ടിക്കിൾ അംഗീകാരം, പ്രവർത്തനപരമായ യോഗ്യതാ ആവശ്യകതകൾ.
- ട്രയൽ അളവ്, ആവർത്തിച്ചുള്ള അളവ്, പാക്കിംഗ്, ലക്ഷ്യസ്ഥാനം, ഡെലിവറി നിബന്ധനകൾ, ആവശ്യമായ എത്തിച്ചേരൽ തീയതി.
അപൂർണ്ണമായ ഒരു കോട്ടിംഗ് നോട്ട് ഒരു ഉദ്ധരണി വിടവ് സൃഷ്ടിക്കുന്നു. നിരസിച്ച ഷിപ്പ്മെന്റിന് ശേഷമല്ല, വാങ്ങൽ ഓർഡറിന് മുമ്പ് അത് അടയ്ക്കുക.
പതിവ് ചോദ്യങ്ങൾ
കോപ്പർ ബസ്ബാറുകൾക്ക് ടിൻ അല്ലെങ്കിൽ നിക്കൽ പ്ലേറ്റിംഗ് നല്ലതാണോ?
രണ്ടും സാർവത്രികമായി മികച്ചതല്ല. ഇണചേരൽ സമ്പർക്കം, പരിസ്ഥിതി, യോഗ്യതാ ആവശ്യകതകൾ എന്നിവയുമായി നിർദ്ദിഷ്ട കോട്ടിംഗ് സിസ്റ്റത്തെ താരതമ്യം ചെയ്യുക. പരിചിതമായതിനാൽ മാത്രം ടിൻ തിരഞ്ഞെടുക്കരുത്, അല്ലെങ്കിൽ അതിന്റെ എഞ്ചിനീയറിംഗ് ഗുണങ്ങൾ കൂടുതൽ ആവശ്യപ്പെടുന്നതിനാൽ മാത്രം നിക്കൽ തിരഞ്ഞെടുക്കരുത്. അംഗീകൃത ജോയിന്റ് ആപ്ലിക്കേഷന്റെ വൈദ്യുത, താപ ആവശ്യകതകൾ പാലിക്കണം.
ശരിയായ കോപ്പർ ബസ്ബാർ പ്ലേറ്റിംഗ് കനം എന്താണ്?
ഓരോ ബസ്ബാറിനും അനുയോജ്യമായ ഒരൊറ്റ കനം ഇല്ല. കോട്ടിംഗ് സിസ്റ്റം, സേവന ആവശ്യകതകൾ, പ്രധാനപ്പെട്ട പ്രതലങ്ങൾ, സ്വീകാര്യത രീതി എന്നിവ നിർവചിക്കുക. ആവശ്യകത ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനം, ഒരു ശ്രേണി അല്ലെങ്കിൽ മറ്റൊരു നിയന്ത്രിത മൂല്യം ആണോ എന്ന് പ്രസ്താവിക്കുക. കോട്ടിംഗ് ബിൽഡ്അപ്പ് ഫിറ്റുകളെയോ അസംബ്ലിയെയോ ബാധിക്കുന്ന ഒരു ഉയർന്ന പരിധി ഉൾപ്പെടുത്തുക.
ഇലക്ട്രോപ്ലേറ്റ് ചെയ്ത നിക്കലിന് പകരം ഇലക്ട്രോലെസ് നിക്കൽ ഉപയോഗിക്കാൻ കഴിയുമോ?
അംഗീകാരമില്ലാതെ ഇത് സാധ്യമാണ്. ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസും ഇലക്ട്രോപ്ലേറ്റ് ചെയ്ത എഞ്ചിനീയറിംഗ് നിക്കലും വ്യത്യസ്ത സംവിധാനങ്ങളാണ്. ASTM B733 ഉം ASTM B689 ഉം അവയെ പ്രത്യേകം പ്രത്യേകം അഭിസംബോധന ചെയ്യുന്നു. പകരം വയ്ക്കൽ സ്വീകരിക്കുന്നതിന് മുമ്പ് നിക്ഷേപ ആവശ്യകതകൾ, ബാധകമാകുന്നിടത്ത് ചൂട് ചികിത്സ, പൂർത്തിയായ അളവുകൾ, യോഗ്യത എന്നിവ സ്ഥിരീകരിക്കുക.
പ്ലേറ്റിംഗിന് ശേഷം ബസ്ബാർ മെഷീൻ ചെയ്യാൻ കഴിയുമോ?
അംഗീകൃത റൂട്ട് അനന്തരഫലങ്ങൾ പരിഹരിക്കുന്നിടത്ത് മാത്രം. മെഷീനിംഗ് ഫിനിഷ് നീക്കം ചെയ്യാനും ദ്വാരങ്ങളിലോ അരികുകളിലോ ഉള്ള അടിവസ്ത്രം വെളിപ്പെടുത്താനും ഇടയാക്കും. ഏതൊക്കെ പ്രതലങ്ങളാണ് പൂശിയിരിക്കേണ്ടതെന്നും അറ്റകുറ്റപ്പണി, പുനർപൂശൽ, പുനഃപരിശോധന എന്നിവ ആവശ്യമാണോ എന്നും പ്രസ്താവിക്കുക. പൂർത്തിയായ ഭാഗം ഉദ്ധരിക്കുന്നതിന് മുമ്പ് ക്രമം അംഗീകരിക്കുക.
ഒരു സ്പെസിഫിക്കേഷൻ അടിസ്ഥാനമാക്കിയുള്ള ബസ്ബാർ അവലോകനം അഭ്യർത്ഥിക്കുക
ഡ്രോയിംഗ്, അളവ്, കോട്ടിംഗ് ആവശ്യകതകൾ, പ്രവർത്തന സന്ദർഭം എന്നിവ അയയ്ക്കുകബസ്ബാർ RFQ അവലോകനത്തിനായുള്ള സിംബർ മെറ്റൽ. വാണിജ്യ ഓഫറുകൾ താരതമ്യം ചെയ്യുന്നതിന് മുമ്പ് നിർദ്ദിഷ്ട മെറ്റീരിയൽ, നിർമ്മാണ റൂട്ട്, ഫിനിഷ്, പരിശോധന സ്കോപ്പ്, ഏതെങ്കിലും വ്യതിയാനങ്ങൾ എന്നിവയെക്കുറിച്ച് വ്യക്തമായ പ്രതികരണം അഭ്യർത്ഥിക്കുക.
സിംബർ മെറ്റലിന്റെ മുഴുവൻ ഉൽപ്പന്ന ശ്രേണിയും ഞാൻ എപ്പോഴും പരാമർശിക്കാൻ ആഗ്രഹിക്കുന്നു, ഈ വെബ്സൈറ്റ് ഉപയോഗിക്കുക.https://www.cymbermetal.com/ www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com .അവരെക്കുറിച്ച് കൂടുതലറിയാൻ.
ഫിനിഷ് പൂർണ്ണമായും വ്യക്തമാക്കുക. തുടർന്ന് വില താരതമ്യം ചെയ്യുക.
പോസ്റ്റ് സമയം: നവംബർ-06-2026