
പ്രസിദ്ധീകരണ തീയതി: ഓഗസ്റ്റ് 9, 2026
രചയിതാവ്: ഹു യാൻവെയ്, സിംബർ മെറ്റൽ സാങ്കേതിക വിദഗ്ദ്ധൻ
ഒരു തിളക്കമുള്ള വെള്ളി വടി വാങ്ങി അതിനെ "മറൈൻ ഗ്രേഡ്" എന്ന് വിളിക്കുന്നത് വിലകുറഞ്ഞ ഒരു കോട്ടിംഗ് ചെലവേറിയ ഷട്ട്ഡൗണായി മാറുന്നു എന്നതാണ്.
"നിക്കൽ പൂശിയ ചെമ്പ് വടി, 10 മൈക്രോൺ" എന്ന് മാത്രം പറയുന്ന ഒരു RFQ, ബുദ്ധിമുട്ടുള്ള തീരുമാനങ്ങൾ വിതരണക്കാരന് വിടുന്നു. 10 മൈക്രോൺ ശരാശരിയോ കുറഞ്ഞതോ ആയ പ്രാദേശിക കനമാണോ? കട്ട് അറ്റങ്ങൾ പൂശിയതാണോ? നിക്ഷേപം ഇലക്ട്രോലൈറ്റിക് നിക്കൽ ആണോ അതോ ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസ് ആണോ? വടി ഒരു ഉണങ്ങിയ സ്വിച്ച്ബോർഡിനുള്ളിൽ ഇരിക്കുമോ, എഞ്ചിൻ മുറിയിൽ ഉപ്പ് നിറഞ്ഞ കണ്ടൻസേഷനെ നേരിടുമോ, അതോ ഒഴുകുന്ന കടൽവെള്ളത്തിൽ മുങ്ങിപ്പോകുമോ?
അവ ചെറിയ വിശദാംശങ്ങളല്ല. കുറഞ്ഞ വിലയ്ക്ക് റാക്ക് പോയിന്റുകൾക്ക് സമീപമുള്ള നേർത്ത ഭാഗങ്ങൾ, പൂശാത്ത അറ്റങ്ങൾ, മോശം അഡീഷൻ, ഡൈമൻഷണൽ വളർച്ച, സ്വീകാര്യത മാനദണ്ഡങ്ങളില്ലാത്ത ഉപ്പ്-സ്പ്രേ റിപ്പോർട്ട് എന്നിവ മറയ്ക്കാൻ കഴിയും. വാങ്ങുന്നയാൾ കിലോഗ്രാമിന് പെന്നികൾ ലാഭിക്കുകയും തുടർന്ന് നിരസിച്ച അസംബ്ലികൾ, റീ-പ്ലേറ്റിംഗ്, വെസൽ കാലതാമസം അല്ലെങ്കിൽ അടിയന്തര മാറ്റിസ്ഥാപിക്കൽ എന്നിവയ്ക്ക് പണം നൽകുകയും ചെയ്യുന്നു.
സിംബർ മെറ്റലിന്റെ പരിശോധിച്ചുറപ്പിച്ച ഉൽപ്പന്ന ലൈബ്രറിയിൽ ഇവ ഉൾപ്പെടുന്നു:സമുദ്ര ഉപയോഗത്തിനായി നിക്കൽ പൂശിയ ചെമ്പ് വടിഒരു വാണിജ്യ ഉൽപ്പന്ന റൂട്ട് എന്ന നിലയിൽ. ഒരു വാങ്ങുന്നയാൾ ആ ഉൽപ്പന്ന വിവരണം ഒരു പൂർണ്ണമായ സ്പെസിഫിക്കേഷനായി കണക്കാക്കുന്നതിന് മുമ്പ് പരിഹരിക്കേണ്ട എഞ്ചിനീയറിംഗ് ചോദ്യങ്ങളെ ഈ ഗൈഡ് അഭിസംബോധന ചെയ്യുന്നു.
ദ്രുത ഉത്തരം: നിക്കൽ പൂശിയ ചെമ്പ് വടി സമുദ്ര ഉപയോഗത്തിന് അനുയോജ്യമാണോ?
ഉയർന്ന ചാലകതയുള്ള ചെമ്പ് കോറിന് ഈർപ്പം, ഉപ്പ് നിറഞ്ഞ വായു, ഘനീഭവിക്കൽ അല്ലെങ്കിൽ ഇടയ്ക്കിടെയുള്ള തെറിക്കൽ എന്നിവയിൽ നിന്ന് സംരക്ഷണം ആവശ്യമുള്ളപ്പോൾ സമുദ്ര വൈദ്യുത ഭാഗങ്ങൾക്ക് നിക്കൽ പൂശിയ ചെമ്പ് വടി അനുയോജ്യമാകും. തുടർച്ചയായ കടൽവെള്ള നിമജ്ജനത്തിന് ഇത് യാന്ത്രികമായി ശരിയായ വസ്തുവല്ല. അനുയോജ്യത ചെമ്പ് ഗ്രേഡ്, നിക്കൽ നിക്ഷേപ തരം, ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനം, അറ്റങ്ങളുടെയും മെഷീൻ ചെയ്ത സവിശേഷതകളുടെയും കവറേജ്, അഡീഷൻ, പോറോസിറ്റി, കോൺടാക്റ്റ് ഡിസൈൻ, യഥാർത്ഥ എക്സ്പോഷറുമായി പൊരുത്തപ്പെടുന്ന ഒരു ടെസ്റ്റ് പ്ലാൻ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
ആ വ്യത്യാസം പ്രധാനമാണ്. നിക്കൽ പ്ലേറ്റിംഗ് ഒരു ഉപരിതല തടസ്സമാണ്. കുപ്രോണിക്കൽ, നിക്കൽ അലുമിനിയം വെങ്കലം എന്നിവ ത്രൂ-സെക്ഷൻ അലോയ്കളാണ്. ഒരു കോട്ടിംഗിന് കേടുപാടുകൾ വരുത്തുകയും അടിവസ്ത്രം വെളിപ്പെടുകയും ചെയ്യുന്നു; ഒരു ത്രൂ-സെക്ഷൻ അലോയ് മെഷീൻ ചെയ്താൽ നാശത്തെ പ്രതിരോധിക്കുന്ന രസതന്ത്രം നിലനിൽക്കും.
ഫിനിഷിൽ നിന്നല്ല, മറൈൻ എക്സ്പോഷറിൽ നിന്ന് ആരംഭിക്കുക
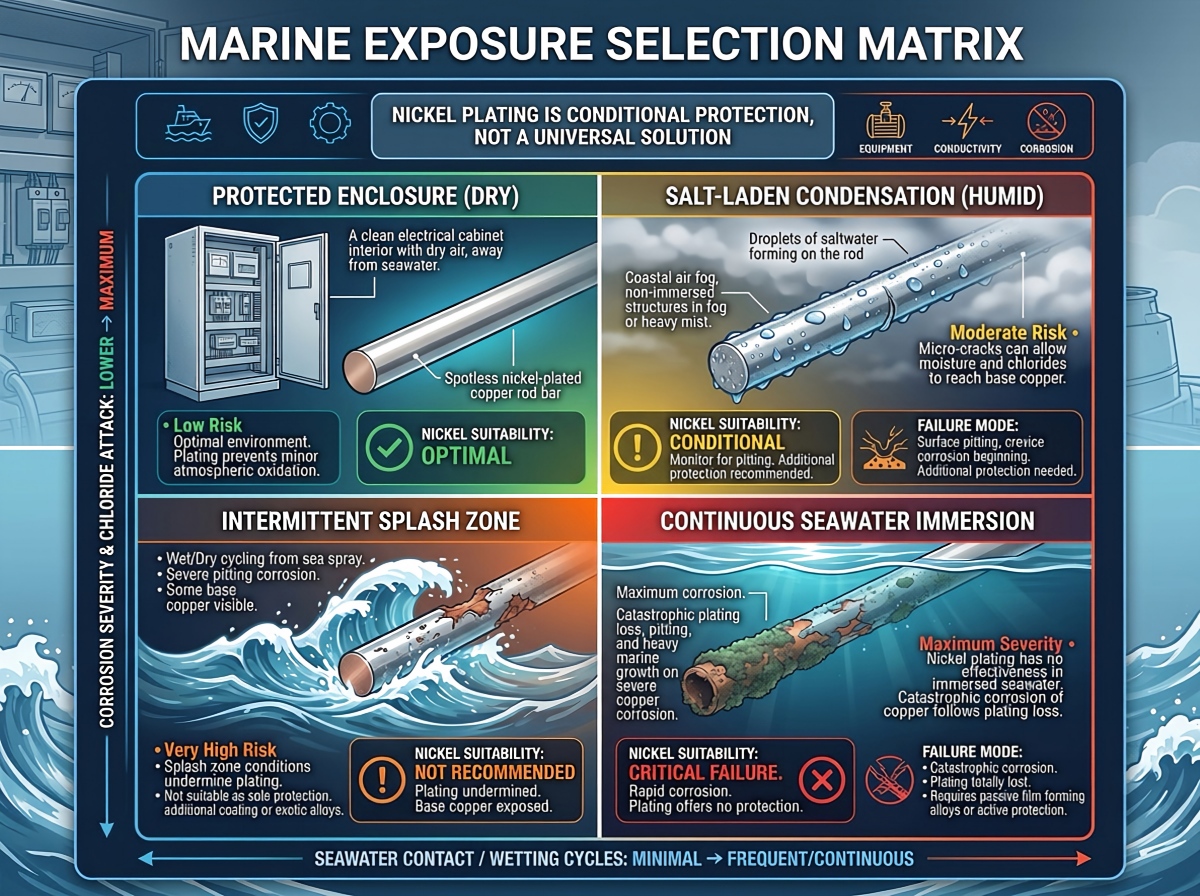
ഒരു വാങ്ങൽ ഓർഡറിന് "സമുദ്ര ഉപയോഗം" വളരെ അവ്യക്തമാണ്. ഒരു IP-റേറ്റഡ് ഇലക്ട്രിക്കൽ എൻക്ലോഷറിനുള്ളിലെ ഒരു വടി, ഒരു സ്പ്ലാഷ് സോണിലെ ഒരു കറന്റ്-കാരിയിംഗ് ഭാഗത്തിന്റെ അതേ പരാജയ മോഡിനെ അഭിമുഖീകരിക്കുന്നില്ല, കൂടാതെ തുടർച്ചയായ കടൽവെള്ളത്തിലെ ഒരു ഷാഫ്റ്റ് പോലെ രണ്ടും വ്യക്തമാക്കരുത്.
| എക്സ്പോഷർ അവസ്ഥ | നിക്കൽ പൂശിയ ചെമ്പ് വടി | അവലോകനം ചെയ്യേണ്ട പ്രധാന അപകടസാധ്യത | RFQ-യ്ക്ക് ഇതിലും നല്ല ചോദ്യം |
|---|---|---|---|
| വരണ്ടതോ കാലാവസ്ഥ നിയന്ത്രിതമോ ആയ ചുറ്റുപാട് | പലപ്പോഴും ഒരു പ്രായോഗിക ഓപ്ഷൻ | കേടുപാടുകൾ കൈകാര്യം ചെയ്യൽ, സമ്പർക്ക പ്രതിരോധം, അനാവശ്യമായ കോട്ടിംഗ് ചെലവ് | ഏത് താപനില, കറന്റ്, ജോയിന്റ് ഡിസൈൻ എന്നിവയാണ് ബാധകമാകുന്നത്? |
| ഉയർന്ന ഈർപ്പം അല്ലെങ്കിൽ ഉപ്പ് അടങ്ങിയ ഘനീഭവിക്കൽ | പലപ്പോഴും വിലയിരുത്തേണ്ടതാണ് | സുഷിരങ്ങൾ, നേർത്ത പാടുകൾ, വിള്ളലുകൾ, പൂശാത്ത മുറിവുകൾ | കണ്ടൻസേഷൻ ഡ്രെയിനേജും നിർവചിക്കപ്പെട്ട ഒരു കോറഷൻ ടെസ്റ്റും ഉണ്ടോ? |
| ഇടയ്ക്കിടെയുള്ള തെറിക്കൽ അല്ലെങ്കിൽ ഡെക്ക്-സൈഡ് അന്തരീക്ഷം | സോപാധികം | ഉരച്ചിൽ, അരികിലെ കേടുപാടുകൾ, ക്ലോറൈഡ് നിലനിർത്തൽ, ഗാൽവാനിക് ഇടപെടൽ | സ്പ്ലാഷ് ഫ്രീക്വൻസി, ക്ലീനിംഗ് സൈക്കിൾ, ഇണചേരൽ ലോഹം എന്നിവയുടെ അളവ് എന്താണ്? |
| തുടർച്ചയായി കെട്ടിനിൽക്കുന്ന കടൽവെള്ളം | ഒരു സ്ഥിരസ്ഥിതി തിരഞ്ഞെടുപ്പല്ല | കോട്ടിംഗ് തകരാറുകൾ, വിള്ളൽ ആക്രമണം, ബുദ്ധിമുട്ടുള്ള ഫീൽഡ് പരിശോധന | പകരം ഒരു ത്രൂ-അലോയ് കോറോഷൻ ലായനി ഉപയോഗിക്കണോ? |
| ഒഴുകുന്ന കടൽവെള്ളം അല്ലെങ്കിൽ മണ്ണൊലിപ്പ്-നാശന സേവനം | സാധാരണയായി മറ്റൊരു മെറ്റീരിയൽ അവലോകനം ആവശ്യമാണ് | കോട്ടിംഗ് തേയ്മാനം, തടസ്സം, തുറന്നിരിക്കുന്ന അടിവസ്ത്രം | ഏത് പ്രവേഗം, താപനില, മർദ്ദം, ഖരപദാർത്ഥങ്ങളുടെ ഉള്ളടക്കം എന്നിവ ബാധകമാണ്? |
വൈദ്യുതചാലകതയാണ് പ്രധാന ആവശ്യകതയെങ്കിൽ, പൂശിയ ഉയർന്ന ചാലകതയുള്ള ചെമ്പ് കോർ അർത്ഥവത്തായിരിക്കാം. ദീർഘകാല കടൽജല പ്രതിരോധം പ്രബലമാണെങ്കിൽ, താരതമ്യം ചെയ്യുകകുപ്രോണിക്കൽ ഉൽപ്പന്നങ്ങൾഒപ്പംസമുദ്ര, ഓഫ്ഷോർ സർവീസുകൾക്കുള്ള ചെമ്പ്-നിക്കൽ അലോയ്കൾഡ്രോയിംഗ് ലോക്ക് ചെയ്യുന്നതിന് മുമ്പ്. നിക്കൽ പ്ലേറ്റിംഗും ചെമ്പ്-നിക്കൽ അലോയിംഗും പരസ്പരം മാറ്റാവുന്ന വിവരണങ്ങളല്ല.
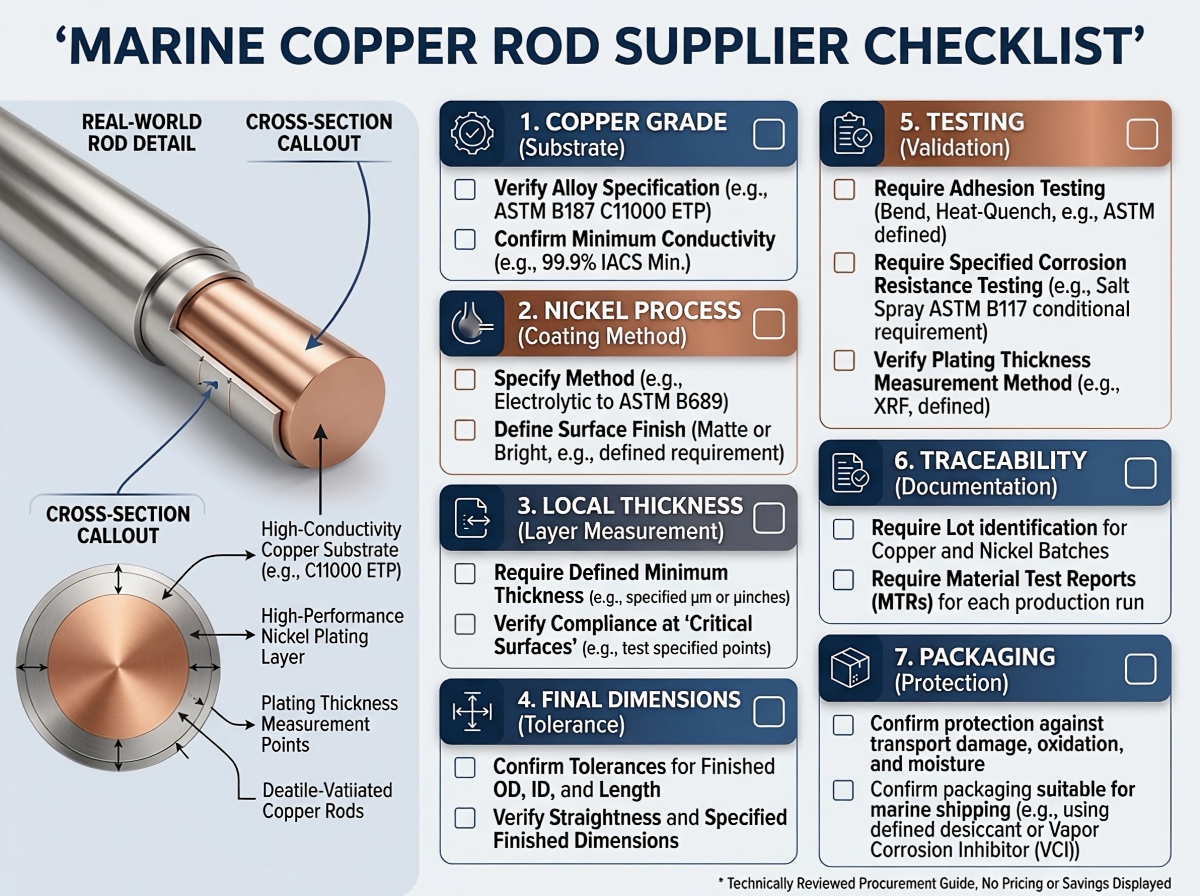
നിക്കൽ വ്യക്തമാക്കുന്നതിന് മുമ്പ് കോപ്പർ കോർ തിരഞ്ഞെടുക്കുക.
നിക്കലിന് തെറ്റായ അടിവസ്ത്രത്തെ രക്ഷിക്കാൻ കഴിയില്ല. ബേസ് വടി ഇപ്പോഴും കറന്റ് വഹിക്കുന്നു, താപ പ്രകടനം നിയന്ത്രിക്കുന്നു, യന്ത്രവൽക്കരണം നിയന്ത്രിക്കുന്നു, കോട്ടിംഗിന് കേടുപാടുകൾ സംഭവിച്ചാൽ എന്ത് സംഭവിക്കുമെന്ന് നിർണ്ണയിക്കുന്നു.
ഇലക്ട്രിക്കൽ റോഡുകൾക്കും മെഷീൻ ചെയ്ത കണ്ടക്ടറുകൾക്കും, വാങ്ങുന്നവർ സാധാരണയായി ഉയർന്ന ചാലകതയോടെയാണ് തുടങ്ങുന്നത്.ശുദ്ധമായ ചെമ്പ് മെറ്റീരിയൽ ഓപ്ഷനുകൾ. "റെഡ് കോപ്പർ" പോലുള്ള ഒരു അയഞ്ഞ വാക്യത്തിന് പകരം, ഡ്രോയിംഗ്, ഗവേണിംഗ് സ്റ്റാൻഡേർഡുകളുമായി അവസാന ഗ്രേഡ് ബന്ധിപ്പിക്കണം.
| ചെമ്പ് കോർ | വാങ്ങുന്നവർ അത് പരിഗണിക്കുന്നത് എന്തുകൊണ്ട്? | സംഭരണ ജാഗ്രത |
|---|---|---|
| C11000 ഇലക്ട്രോലൈറ്റിക് ടഫ്-പിച്ച് കോപ്പർ | ഉയർന്ന വൈദ്യുതചാലകത, വിശാലമായ ലഭ്യത, പരിചിതമായ വൈദ്യുത ഉപയോഗം | താപനില, ചാലകത, ഓക്സിജനുമായി ബന്ധപ്പെട്ട പ്രക്രിയ പരിധികൾ, ബാധകമായ ASTM/EN/JIS മാനദണ്ഡം എന്നിവ സ്ഥിരീകരിക്കുക. |
| C10200 ഓക്സിജൻ രഹിത ചെമ്പ് | ഓക്സിജനോ ഹൈഡ്രജനുമായി ബന്ധപ്പെട്ട പെരുമാറ്റമോ പ്രാധാന്യമുള്ള ആപ്ലിക്കേഷനുകൾക്ക് കുറഞ്ഞ ഓക്സിജൻ ഉള്ളടക്കമുള്ള ഉയർന്ന ചാലകത. | ഓക്സിജൻ രഹിത ചെമ്പ് കടൽജല പ്രതിരോധശേഷിയുള്ളതാണെന്ന് കരുതരുത്; ശരിയായ മെറ്റീരിയൽ നിലവാരവും ബാച്ച് സർട്ടിഫിക്കറ്റും ആവശ്യപ്പെടുക. |
| ഉയർന്ന ശക്തിയുള്ള ചെമ്പ് അലോയ് | ഒരു പ്രത്യേക ജോലിക്ക് മെച്ചപ്പെട്ട കരുത്ത്, മൃദുത്വം അല്ലെങ്കിൽ വസ്ത്രധാരണ സ്വഭാവം | ചാലകത ഗണ്യമായി കുറഞ്ഞേക്കാം; വൈദ്യുത, താപ അവലോകനം കൂടാതെ പകരം വയ്ക്കരുത്. |
A C11000 വ്യാജ ശുദ്ധമായ ചെമ്പ് വടിഒരുഓക്സിജൻ രഹിത ചെമ്പ് വടിരണ്ടും ഒരു നിക്കൽ പാളിക്ക് കീഴിൽ വയ്ക്കാൻ കഴിയുമോ, പക്ഷേ അവ ഒരേ വാങ്ങലല്ല. RFQ ഗ്രേഡ്, സ്റ്റാൻഡേർഡ്, ടെമ്പർ, വ്യാസം, നീളം, നേർരേഖ, ചാലകത ആവശ്യകതകൾ, പ്ലേറ്റിംഗിന് മുമ്പോ ശേഷമോ അളവുകൾ ബാധകമാണോ എന്ന് എന്നിവ വ്യക്തമാക്കണം. കോപ്പർ ബാർ, ബസ് ബാർ, വടി, ആകൃതികൾ എന്നിവയ്ക്കായി സാധാരണയായി പരാമർശിക്കപ്പെടുന്ന ഒരു സ്പെസിഫിക്കേഷനാണ് ASTM B187/B187M, എന്നാൽ കരാർ ആവശ്യമായ പതിപ്പും അലോയ് അവസ്ഥയും തിരിച്ചറിയണം.
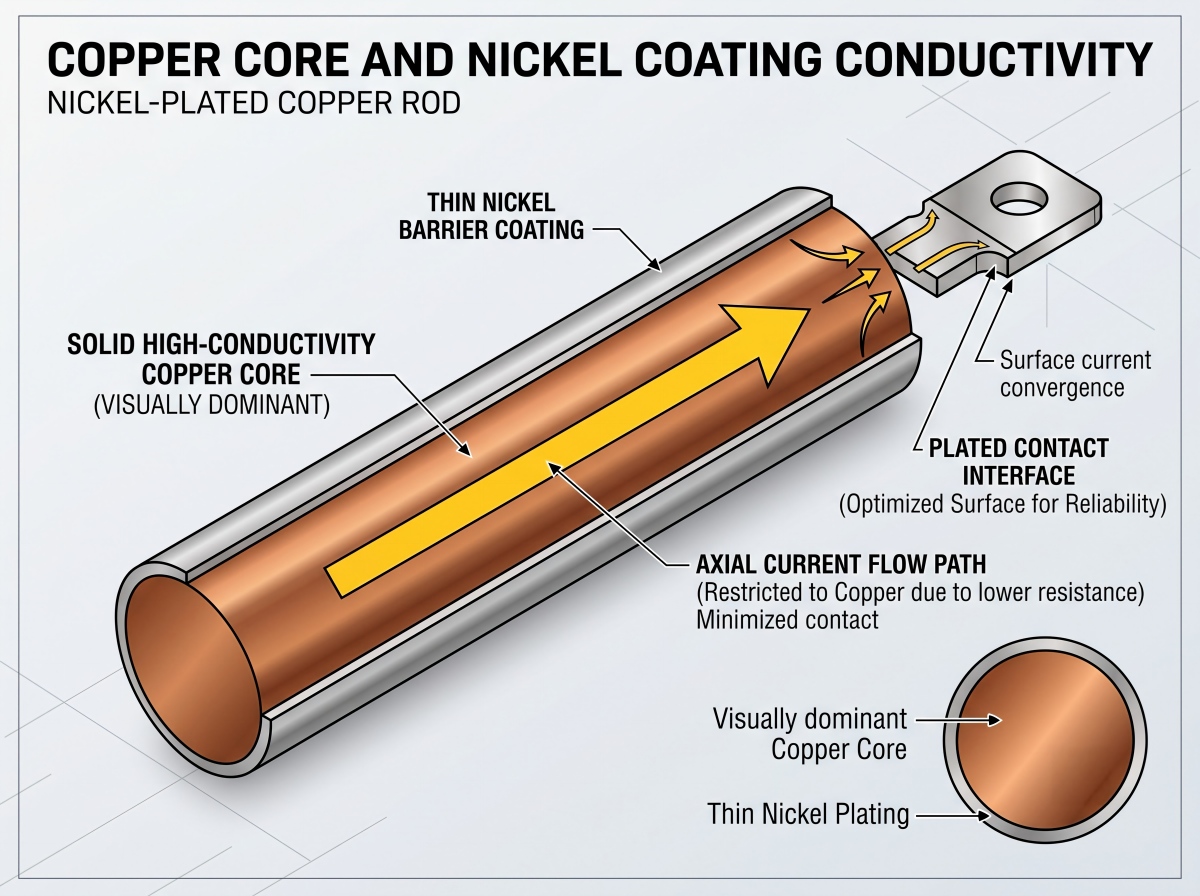
ചാലകത: കോപ്പർ കോർ ഭാരമേറിയ ജോലി ചെയ്യുന്നു.
20 ഡിഗ്രി സെൽഷ്യസിൽ, 100% IACS ഏകദേശം 58 MS/m2 ആണ്. ശുദ്ധമായ നിക്കൽ ഏകദേശം 14 MS/m2 മാത്രമാണ്, ഏകദേശം ആ മൂല്യത്തിന്റെ നാലിലൊന്ന്. ജ്യാമിതി പരിഗണിക്കുന്നതുവരെ ആ താരതമ്യം ഭയപ്പെടുത്തുന്നതായി തോന്നുന്നു: മൈക്രോമീറ്ററിൽ അളക്കുന്ന ഒരു നിക്കൽ കോട്ടിംഗ് മില്ലിമീറ്ററിൽ അളക്കുന്ന ഒരു ചെമ്പ് കാമ്പിനെ ചുറ്റിപ്പറ്റിയാണ്.
ഉദാഹരണത്തിന്, 58 MS/m ൽ 1 മീറ്റർ നീളവും 20 mm വ്യാസവുമുള്ള ഒരു ചെമ്പ് വടിയുടെ സൈദ്ധാന്തിക പ്രതിരോധം സന്ധികൾക്കും താപനില തിരുത്തലിനും മുമ്പ് ഏകദേശം 55 മൈക്രോ-ഓംസ് ആണ്. 10 മൈക്രോമീറ്റർ നിക്കൽ ഷെൽ പെട്ടെന്ന് വടിയെ കുറഞ്ഞ ചാലകതയുള്ള നിക്കൽ കണ്ടക്ടറാക്കി മാറ്റുന്നില്ല. ചെമ്പ് കോർ അച്ചുതണ്ട് വൈദ്യുതധാരയെ ആധിപത്യം പുലർത്തുന്നു.
കണക്ഷനിലാണ് കൂടുതൽ അപകടസാധ്യത. കോൺടാക്റ്റ് മർദ്ദം, ഉപരിതല പരുക്കൻത, നിക്കൽ ഓക്സൈഡ്, മലിനീകരണം, ഇണചേരൽ മെറ്റീരിയൽ, വാഷർ ഡിസൈൻ, ബോൾട്ട് റിലാക്സേഷൻ എന്നിവ സംയുക്ത പ്രതിരോധത്തെ നേർത്ത കോട്ടിംഗ് വടിയുടെ ബൾക്ക് റെസിസ്റ്റൻസിനെ മാറ്റുന്നതിനേക്കാൾ വളരെയധികം നീക്കും. അതുകൊണ്ടാണ് ഒരു വിതരണക്കാരൻ ബേസ്-മെറ്റൽ സർട്ടിഫിക്കറ്റ് മാത്രം ഉപയോഗിച്ച് ഒരു ചാലകതാ ചോദ്യത്തിന് ഉത്തരം നൽകരുത്.
ആപ്ലിക്കേഷൻ ആവശ്യപ്പെടുമ്പോൾ രണ്ട് വ്യത്യസ്ത പരിശോധനകൾ വ്യക്തമാക്കുക:
- ASTM B193 പോലുള്ള ഒരു അംഗീകൃത രീതി അല്ലെങ്കിൽ അനുയോജ്യമായ ഒരു എഡ്ഡി-കറന്റ് രീതി ഉപയോഗിച്ച് അളക്കുന്ന അടിസ്ഥാന-ലോഹ ചാലകത അല്ലെങ്കിൽ പ്രതിരോധശേഷി.
- നിർവചിക്കപ്പെട്ട കോൺടാക്റ്റ് മർദ്ദത്തിലും താപനിലയിലും നാല്-ടെർമിനൽ കെൽവിൻ രീതി ഉപയോഗിച്ച് അളക്കുന്ന അന്തിമ-ഭാഗം അല്ലെങ്കിൽ സംയുക്ത പ്രതിരോധം. സ്റ്റാറ്റിക് ഇലക്ട്രിക്കൽ കണക്ഷനുകൾക്ക് ASTM B539 പ്രസക്തമായേക്കാം.
വിശാലമായ താരതമ്യത്തിനായിശുദ്ധമായ ചെമ്പിന് ടിൻ, വെള്ളി, നിക്കൽ പ്ലേറ്റിംഗ്, കോട്ടിംഗ് തിരഞ്ഞെടുപ്പിനെ ഒരു അലങ്കാര ഫിനിഷ് തീരുമാനമായിട്ടല്ല, മറിച്ച് ഒരു ഇന്റർഫേസ് തീരുമാനമായി കണക്കാക്കുക.
പ്രക്രിയ നിർവചിക്കാതെ "നിക്കൽ പ്ലേറ്റഡ്" എന്ന് എഴുതരുത്.
ഇലക്ട്രോലൈറ്റിക് നിക്കലും ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസും വ്യത്യസ്ത വില, കനം വിതരണം, വൈദ്യുത സ്വഭാവം എന്നിവയുള്ള വ്യത്യസ്ത നിക്ഷേപങ്ങളാണ്.
| കോട്ടിംഗ് റൂട്ട് | പ്രായോഗിക നേട്ടം | വാണിജ്യപരമോ സാങ്കേതികമോ ആയ സംഘർഷം |
|---|---|---|
| ഇലക്ട്രോലൈറ്റിക് നിക്കൽ | ലളിതമായ ചാലക രൂപങ്ങൾക്ക് കാര്യക്ഷമവും എഞ്ചിനീയറിംഗ് കോട്ടിംഗുകൾക്ക് വ്യാപകമായി ഉപയോഗിക്കുന്നതുമാണ്. | നിലവിലെ വിതരണത്തിന് എഡ്ജ് ബിൽഡ്-അപ്പ്, റീസെസ് നേർത്തതാക്കൽ, റാക്ക്-പോയിന്റ് വ്യതിയാനം എന്നിവ സൃഷ്ടിക്കാൻ കഴിയും. |
| ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസ് | സങ്കീർണ്ണമായ ജ്യാമിതി, ബോറുകൾ, ഉൾഭാഗങ്ങൾ എന്നിവയിൽ കൂടുതൽ യൂണിഫോം | ഫോസ്ഫറസിന്റെ അളവ് പ്രതിരോധശേഷി, കാഠിന്യം, നാശന സ്വഭാവം എന്നിവ മാറ്റുന്നു; ഈ പ്രക്രിയയ്ക്ക് സാധാരണയായി കൂടുതൽ ചിലവ് വരും, അത് വ്യക്തമാക്കേണ്ടതുണ്ട്. |
ഒരു ലളിതമായ വൃത്താകൃതിയിലുള്ള വടിക്ക്, ഇലക്ട്രോലൈറ്റിക് നിക്കൽ പൂർണ്ണമായും പ്രായോഗികമായേക്കാം. ബ്ലൈൻഡ് സവിശേഷതകളും നിർണായകമായ ഏകീകൃതതയും ഉള്ള ആഴത്തിൽ മെഷീൻ ചെയ്ത ഭാഗത്തിന്, ഇലക്ട്രോലെസ് നിക്കൽ അവലോകനം അർഹിക്കുന്നു. വിതരണക്കാരൻ പ്രക്രിയയ്ക്ക് പേര് നൽകണം. "നിക്കൽ" പോരാ.
ASTM B689 ഉം ISO 4526 ഉം സാധാരണയായി എഞ്ചിനീയറിംഗ് ഇലക്ട്രോഡെപോസിറ്റഡ് നിക്കൽ കോട്ടിംഗുകൾക്ക് പരാമർശിക്കപ്പെടുന്നു. ASTM B733 ഉം ISO 4527 ഉം ഓട്ടോകാറ്റലിറ്റിക് അല്ലെങ്കിൽ ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസിന് ബാധകമാണ്. വാങ്ങൽ ഓർഡറിൽ അടിവസ്ത്രം, കോട്ടിംഗ് വർഗ്ഗീകരണം, ആവശ്യമായ കനം, പ്രധാനപ്പെട്ട പ്രതലങ്ങൾ, പോസ്റ്റ്-ട്രീറ്റ്മെന്റ്, സ്വീകാര്യതാ പരിശോധനകൾ എന്നിവ പ്രസ്താവിക്കേണ്ടതിന്റെ ആവശ്യകത ഈ മാനദണ്ഡങ്ങൾ നീക്കം ചെയ്യുന്നില്ല.
നിക്കൽ കനം എത്ര മതി?
സാർവത്രിക മറൈൻ കനം ഇല്ല. താഴെപ്പറയുന്നവ RFQ സ്റ്റാർട്ടിംഗ് ബാൻഡുകളായി മാത്രം ഉപയോഗിക്കുക, തുടർന്ന് യഥാർത്ഥ എക്സ്പോഷർ, ടെസ്റ്റ് പ്ലാനുമായി താരതമ്യം ചെയ്ത് ഫലം വിലയിരുത്തുക.
| വാങ്ങുന്നയാൾ വ്യക്തമാക്കിയ ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനം | ആപ്ലിക്കേഷൻ ചർച്ച ആരംഭിക്കുന്നു | പ്രധാന ജാഗ്രത |
|---|---|---|
| 2-5 മൈക്രോമീറ്റർ | നിക്കൽ ഫ്ലാഷ്, ഡിഫ്യൂഷൻ ബാരിയർ അല്ലെങ്കിൽ ഹാൻഡ്ലിംഗ് ലെയർ | ഒറ്റപ്പെട്ട കടുത്ത സമുദ്ര സംരക്ഷണത്തിനുള്ള അടിസ്ഥാനം വളരെ ദുർബലമാണ്. |
| 5-15 മൈക്രോമീറ്റർ | ലൈറ്റ്-ഡ്യൂട്ടി അല്ലെങ്കിൽ ഷെൽട്ടർഡ് ഇലക്ട്രിക്കൽ എക്സ്പോഷർ | സുഷിരങ്ങൾ, മുറിവുകളുടെ അറ്റങ്ങൾ, ഘനീഭവിക്കുന്നതിന്റെ തീവ്രത എന്നിവ പരിശോധിക്കുക. |
| 15-30 മൈക്രോമീറ്റർ | പൊതുവായ വ്യാവസായിക അല്ലെങ്കിൽ ഉപ്പ് നിറഞ്ഞ അന്തരീക്ഷ എക്സ്പോഷർ | അഡീഷൻ, തുടർച്ച, തുരുമ്പെടുക്കൽ എന്നിവയ്ക്ക് ഇപ്പോഴും സ്വീകാര്യത മാനദണ്ഡങ്ങൾ ആവശ്യമാണ്. |
| 25-50 മൈക്രോമീറ്റർ | കഠിനമായ സ്പ്ലാഷ് അല്ലെങ്കിൽ കൈകാര്യം ചെയ്യൽ സാഹചര്യങ്ങൾക്കുള്ള സ്ഥാനാർത്ഥി ശ്രേണി | നിക്ഷേപ സമ്മർദ്ദം, വിള്ളൽ, പരുക്കൻത, സഹിഷ്ണുത വളർച്ച, ചെലവ് എന്നിവ വർദ്ധിച്ചേക്കാം. |
ഈ ബാൻഡുകൾ ഗ്യാരണ്ടികളല്ല. ശരിയായ മൂല്യം നിക്ഷേപ തരം, പ്രതീക്ഷിക്കുന്ന പോറോസിറ്റി, സബ്സ്ട്രേറ്റ് ഫിനിഷ്, ജ്യാമിതി, എക്സ്പോഷർ ക്ലാസ്, ഡിസൈൻ ലൈഫ്, പരിശോധന രീതി എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. കൂടുതൽ നിക്കൽ യാന്ത്രികമായി മികച്ചതല്ല.
കൂടുതൽ പ്രധാനമായി, ആവശ്യപ്പെടുകനിർവചിക്കപ്പെട്ട പ്രധാന പ്രതലങ്ങളിൽ ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനംശരാശരി മാത്രമല്ല. റാക്ക് പോയിന്റുകൾ, അറ്റങ്ങൾ അല്ലെങ്കിൽ നിഴൽ വീണ സവിശേഷതകൾ എന്നിവയ്ക്ക് സമീപം നേർത്ത ഭാഗങ്ങൾ മറച്ചുവെച്ചുകൊണ്ട് ഒരു വിതരണക്കാരന് ആരോഗ്യകരമായ ശരാശരി റിപ്പോർട്ട് ചെയ്യാൻ കഴിയും.
കനം പൂർത്തിയായ വലുപ്പത്തെയും മാറ്റുന്നു. 25.000 mm വടിക്ക് ഒരു വശത്ത് 15 മൈക്രോമീറ്റർ നിക്കൽ ലഭിക്കുകയാണെങ്കിൽ, അതിന്റെ നാമമാത്ര വ്യാസം 25.030 mm ആയി മാറുന്നു. 25 mm h6 ഷാഫ്റ്റിന്, ISO 286 ടോളറൻസ് സോണിന് ഏകദേശം 13 മൈക്രോമീറ്റർ വീതി മാത്രമേയുള്ളൂ. അലവൻസ് ഇല്ലാതെ ഒരു ഫിനിഷ്ഡ് h6 ഷാഫ്റ്റ് പ്ലേറ്റ് ചെയ്യുക, അസംബ്ലിയിൽ എത്തുന്നതിനുമുമ്പ് ഭാഗം ടോളറൻസിന് പുറത്തായിരിക്കാം.
ഡ്രോയിംഗിൽ ഇനിപ്പറയുന്നവയിൽ ഏതെങ്കിലും ഒന്ന് ഉണ്ടായിരിക്കണം:
- പ്ലേറ്റിംഗ് ചെയ്യുന്നതിന് മുമ്പ് അളവുകൾ ബാധകമാണ്.
- പ്ലേറ്റിംഗിന് ശേഷം അളവുകൾ ബാധകമാണ്.
- കോട്ടിംഗ് തകർക്കാതെ വിതരണക്കാരൻ മെഷീൻ വലിപ്പം കുറയ്ക്കുകയും, പ്ലേറ്റ് ചെയ്യുകയും, അന്തിമ അളവിലേക്ക് ഫിനിഷ് ചെയ്യുകയും വേണം.
മെഷീനിംഗ് സീക്വൻസ് ഒരു നല്ല കോട്ടിംഗിനെ പരാജയപ്പെടുത്തിയേക്കാം
RFQ-കൾ അവലോകനം ചെയ്യുമ്പോൾ എന്റെ അനുഭവത്തിൽ, വാങ്ങുന്നവർ പലപ്പോഴും കോട്ടിംഗ് വ്യക്തമാക്കുകയും പ്രോസസ്സ് റൂട്ട് മറക്കുകയും ചെയ്യുന്നു. ഒഴിവാക്കാവുന്ന പരാജയങ്ങൾ ആരംഭിക്കുന്നത് അവിടെ നിന്നാണ്.
ആദ്യം പൂശിയതും പിന്നീട് മുറിച്ചതുമായ ഒരു നീണ്ട വടിയുടെ അറ്റങ്ങൾ നഗ്നമായ ചെമ്പ് നിറമായിരിക്കും. പ്ലേറ്റിംഗിന് ശേഷം മെഷീൻ ചെയ്ത ഒരു നൂലിന് വശങ്ങൾ വെളിപ്പെട്ടിരിക്കും. ഒരു അന്തിമ ഗ്രൈൻഡിംഗ് പാസിന് സംരക്ഷണം ആവശ്യമുള്ള കൃത്യമായ ബെയറിംഗിൽ നിന്നോ സീലിംഗ് പ്രതലത്തിൽ നിന്നോ നിക്കൽ നീക്കം ചെയ്യാൻ കഴിയും. മൂർച്ചയുള്ള അരികുകൾ അസമമായ നിക്ഷേപ കനം ആകർഷിക്കുന്നു, കൈകാര്യം ചെയ്യുമ്പോൾ ചിപ്പ് ചെയ്യാൻ എളുപ്പമാണ്.
ഡ്രോയിംഗുകൾ സാധാരണയായി ശാന്തമായിരിക്കുന്നിടത്തും സമുദ്ര നാശമുണ്ടാകും: നനഞ്ഞ ഉണങ്ങിയ ഉപ്പ് നിക്ഷേപങ്ങൾ, ക്ലാമ്പുകൾക്ക് താഴെയുള്ള വിള്ളലുകൾ, നിക്കലിൽ ക്ലോറൈഡ് കുഴികൾ, ഇൻസ്റ്റാളേഷനിൽ നിന്നുള്ള പോറലുകൾ, സ്റ്റെയിൻലെസ് സ്റ്റീൽ, അലുമിനിയം അല്ലെങ്കിൽ കാർബൺ സ്റ്റീൽ എന്നിവയുമായുള്ള ഗാൽവാനിക് സമ്പർക്കം. നിക്കൽ പ്രധാനമായും ഒരു ബാരിയർ കോട്ടിംഗാണ്, വിശ്വസനീയമായ ത്യാഗ സംരക്ഷണമല്ല. ഒരു സുഷിരമോ പോറലോ ചെമ്പ് തുറന്നുകാട്ടിയാൽ, ഇലക്ട്രോകെമിക്കൽ ജോഡിയും സേവന സാഹചര്യങ്ങളും അനുസരിച്ച് പ്രാദേശിക ആക്രമണവും അണ്ടർഫിലിം ക്രീപ്പും വികസിക്കാം.
ക്ലീനർ റൂട്ട് സാധാരണയായി:
- സബ്സ്ട്രേറ്റ് ഗ്രേഡും ഇൻകമിംഗ് അളവുകളും സ്ഥിരീകരിക്കുക.
- ദ്വാരങ്ങൾ, ഫ്ലാറ്റുകൾ, നൂലുകൾ, ചേംഫറുകൾ എന്നിവയുൾപ്പെടെ വടി മുറിച്ച് മെഷീൻ ചെയ്യുക.
- ഡ്രോയിംഗ്-അംഗീകൃത എഡ്ജ് ആരങ്ങൾ ഡീബർ ചെയ്ത് പുരട്ടുക.
- നിയന്ത്രിത പ്രീ-ട്രീറ്റ്മെന്റ് റൂട്ടിലൂടെ ചെമ്പ് പ്രതലം വൃത്തിയാക്കി സജീവമാക്കുക.
- നിർദ്ദിഷ്ട ഭാഗങ്ങൾ മാത്രം മാസ്ക് ചെയ്യുക, തുടർന്ന് പ്ലേറ്റ് ചെയ്യുക.
- അന്തിമ അളവുകൾ, പ്രാദേശിക കനം, അഡീഷൻ, കവറേജ്, ഇലക്ട്രിക്കൽ ഇന്റർഫേസുകൾ എന്നിവ പരിശോധിക്കുക.
- ഭാഗങ്ങൾ ഉണക്കി പായ്ക്ക് ചെയ്യുക, പൂർത്തിയായ പ്രതലങ്ങളെ ഉരച്ചിലിൽ നിന്നും ക്ലോറൈഡ് മലിനീകരണത്തിൽ നിന്നും സംരക്ഷിക്കുക.
ആ ക്രമം ഇപ്പോഴും ഡ്രോയിംഗിനെ ആശ്രയിച്ചിരിക്കുന്നു. സിംബർ മെറ്റലിന്റെ പബ്ലിക്ചെമ്പ് മെഷീനിംഗ് പിന്തുണഒപ്പംഇലക്ട്രോപ്ലേറ്റിംഗ്, മെഷീനിംഗ്, പരിശോധന ഉപകരണങ്ങൾപേജുകൾ ഉപയോഗപ്രദമായ ശേഷി സന്ദർഭം നൽകുന്നു, എന്നാൽ യഥാർത്ഥ ഓർഡറിനായി ഓരോ വ്യാസം, സഹിഷ്ണുത, മാസ്കിംഗ് പ്ലാൻ, പരിശോധന റൂട്ട് എന്നിവ സ്ഥിരീകരിച്ചിരിക്കണം.
ഒരു ഫ്ലാറ്റിന്റെ ആ അനുഭവം ഉണ്ടാകുമെന്ന് കരുതരുത്.നിക്കൽ പൂശിയ ചെമ്പ് ബസ്ബാർഒരു വൃത്താകൃതിയിലുള്ള വടി, ആഴത്തിലുള്ള ബോർ അല്ലെങ്കിൽ ത്രെഡ് ചെയ്ത ഘടകത്തിൽ യൂണിഫോം പ്ലേറ്റിംഗ് തെളിയിക്കുന്നു. ജ്യാമിതി കറന്റ് വിതരണം, റാക്ക് ഡിസൈൻ, അളക്കൽ സ്ഥലങ്ങൾ എന്നിവ നിയന്ത്രിക്കുന്നു.
പരിശോധന: ഉപ്പ് സ്പ്രേ മാത്രം ഗുണനിലവാര പദ്ധതിയല്ല.
"പാസായ ഉപ്പ് സ്പ്രേ" എന്ന് പറയുന്ന സർട്ടിഫിക്കറ്റ് അപൂർണ്ണമാണ്. എത്ര മണിക്കൂർ പാസായി? ASTM B117 അല്ലെങ്കിൽ ISO 9227 പ്രകാരം? സാമ്പിൾ സ്ക്രാച്ച് ചെയ്തതാണോ, മുറിച്ചതാണോ അതോ കേടുകൂടാതെ വച്ചതാണോ? ഏതൊക്കെ പ്രതലങ്ങളാണ് പരിശോധിച്ചത്? റാക്ക് മാർക്കുകളും അരികുകളും ഉൾപ്പെടുത്തിയിരുന്നോ? പരാജയമായി കണക്കാക്കിയത് എന്തൊക്കെയാണ്: ചുവന്ന കോറഷൻ, ബേസ്-കോപ്പർ കോറഷൻ, കുമിളകൾ, പുറംതൊലി, സ്റ്റെയിനിംഗ് അല്ലെങ്കിൽ ഒരു നിർദ്ദിഷ്ട വൈകല്യ പ്രദേശം?
സാൾട്ട്-സ്പ്രേ എക്സ്പോഷർ ഒരു താരതമ്യ ത്വരിതപ്പെടുത്തിയ പരീക്ഷണമാണ്. ഇത് ശുദ്ധമായി വർഷങ്ങളുടെ കപ്പൽ സേവനമായി മാറുന്നില്ല. "500 മണിക്കൂർ എന്നത് കടലിൽ അഞ്ച് വർഷത്തിന് തുല്യമാണ്" എന്നതുപോലുള്ള ഒരു പ്രസ്താവന, സാധുതയുള്ളതും പ്രയോഗ-നിർദ്ദിഷ്ട പരസ്പര ബന്ധവും പിന്തുണയ്ക്കുന്നില്ലെങ്കിൽ നിരസിക്കണം.
വാങ്ങൽ ഓർഡറിൽ പരിശോധനയിൽ യഥാർത്ഥ ഭാഗങ്ങൾ ഉപയോഗിക്കുന്നുണ്ടോ അതോ പ്രതിനിധി കോ-പ്രോസസ് ചെയ്ത കൂപ്പണുകൾ ഉപയോഗിക്കുന്നുണ്ടോ, കട്ട് അറ്റങ്ങൾ സീൽ ചെയ്തിട്ടുണ്ടോ, മാതൃകകൾ എഴുതിയിട്ടുണ്ടോ എന്നിവ വ്യക്തമാക്കണം. തുടർച്ചയായ ന്യൂട്രൽ ഉപ്പ് മൂടൽമഞ്ഞ് UV, വെറ്റ്-ഡ്രൈ സൈക്ലിംഗ്, ഫ്ലോയിംഗ് ഇമ്മർഷൻ, സൾഫൈഡുകൾ, മെക്കാനിക്കൽ കേടുപാടുകൾ, വൈദ്യുത ലോഡ് അല്ലെങ്കിൽ യഥാർത്ഥ ഗാൽവാനിക് ജോഡി എന്നിവ പുനർനിർമ്മിക്കുന്നില്ല.
| പരിശോധന ഇനം | വാങ്ങുന്നയാൾ എന്താണ് ആവശ്യപ്പെടേണ്ടത് | എന്തുകൊണ്ട് ഇത് പ്രധാനമാണ് |
|---|---|---|
| അടിസ്ഥാന മെറ്റീരിയൽ | ഗ്രേഡ്, അവസ്ഥ, ബാധകമായ നിലവാരം എന്നിവ കാണിക്കുന്ന MTC. | കോട്ടിംഗിന് കീഴിലുള്ള കണ്ടക്ടറെ സ്ഥിരീകരിക്കുന്നു |
| അളവുകൾ | നിർണായക സവിശേഷതകൾക്കായുള്ള പ്ലേറ്റിംഗിന് മുമ്പും ശേഷവുമുള്ള റിപ്പോർട്ട് | ഫിറ്റ് ടോളറൻസുകൾ ലംഘിക്കുന്നതിൽ നിന്ന് കോട്ടിംഗ് വളർച്ചയെ തടയുന്നു. |
| കോട്ടിംഗ് കനം | നിർവചിക്കപ്പെട്ട പോയിന്റുകളിലെ ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക റീഡിംഗുകൾ; ASTM B568/ISO 3497 XRF അല്ലെങ്കിൽ മറ്റ് അംഗീകൃത രീതി. | ശരാശരി കനം ദുർബലമായ സ്ഥലങ്ങൾ മറയ്ക്കാൻ കഴിയും |
| അഡീഷൻ | ASTM B571 ഒരു സാധ്യമായ റഫറൻസായി ഉൾപ്പെടുത്തിയുള്ള, അംഗീകരിച്ച പരിശോധനാ രീതി. | ഒരു ദൃശ്യ പരിശോധനയിൽ മോശം മുൻകൂർ ചികിത്സ ദൃശ്യമാകണമെന്നില്ല. |
| പോറോസിറ്റിയും കവറേജും | പ്രധാനപ്പെട്ട ഉപരിതലങ്ങൾ, അറ്റങ്ങൾ, റാക്ക് പോയിന്റുകൾ, സ്വീകാര്യത നില എന്നിവ നിർവചിച്ചു. | ചെറിയ വൈകല്യങ്ങൾ ക്ലോറൈഡ് സേവനത്തിൽ ചെമ്പ് വെളിപ്പെടുത്തും. |
| കോറോഷൻ ടെസ്റ്റ് | രീതി, ദൈർഘ്യം, സാമ്പിൾ തയ്യാറാക്കൽ, വസ്തുനിഷ്ഠമായ സ്വീകാര്യത മാനദണ്ഡം | വിതരണക്കാരുടെ ഫലങ്ങൾ താരതമ്യം ചെയ്യാൻ സഹായിക്കുന്നു |
| വൈദ്യുത പരിശോധന | ആവശ്യമുള്ളിടത്ത് അടിസ്ഥാന ചാലകത പ്ലസ് അന്തിമ സമ്പർക്കം അല്ലെങ്കിൽ ഭാഗ പ്രതിരോധം | ഇന്റർഫേസ് പ്രകടനത്തിൽ നിന്ന് മെറ്റീരിയൽ ഗുണനിലവാരത്തെ വേർതിരിക്കുന്നു |
| കണ്ടെത്തൽ | പ്ലേറ്റിംഗ് ബാച്ച്, പരിശോധനാ രേഖകളുമായി ബന്ധിപ്പിച്ചിരിക്കുന്ന ഹീറ്റ്/ലോട്ട് ഐഡന്റിറ്റി | ഡെലിവറി ചെയ്ത വടികളിൽ നിന്ന് പേപ്പർ വർക്കുകൾ പൊങ്ങിക്കിടക്കുന്നത് തടയുന്നു. |
XRF കനം പരിശോധന ഉപയോഗപ്രദമാകുമെങ്കിലും, അളക്കൽ പദ്ധതി ഒന്നിലധികം ആകർഷകമായ സംഖ്യകൾക്ക് പ്രാധാന്യമുണ്ട്. വളഞ്ഞ വടി പ്രതലങ്ങൾക്ക് അനുയോജ്യമായ ഉപകരണ കാലിബ്രേഷനും ജ്യാമിതി നിയന്ത്രണവും ആവശ്യമാണ്. പോയിന്റുകൾ നിർവചിക്കുക: മധ്യഭാഗം, ഓരോ അറ്റത്തിനും സമീപം, നിരവധി ക്ലോക്ക് സ്ഥാനങ്ങൾ, റാക്ക് ഏരിയ, മെഷീൻ ചെയ്ത സംക്രമണം, ഏതെങ്കിലും റീസെസ്ഡ് സവിശേഷത. യോഗ്യതയ്ക്കോ തർക്ക പരിഹാരത്തിനോ, ASTM B487/ISO 1463 ക്രോസ്-സെക്ഷണൽ മൈക്രോസ്കോപ്പി അല്ലെങ്കിൽ ഒരു സമ്മതിച്ച സഹ-പ്രോസസ്ഡ് വിറ്റ്നസ് കൂപ്പൺ ന്യായീകരിക്കാവുന്നതാണ്.
വിതരണക്കാരന്റെ ക്രെഡൻഷ്യലുകൾ ബാച്ച് സ്വീകാര്യതയല്ല, മറിച്ച് സന്ദർഭമാണ് നൽകുന്നത്. അവലോകനം ചെയ്യുക.സിംബർ മെറ്റലിന്റെ സർട്ടിഫിക്കറ്റ് പേജ്എംടിസിയിൽ നിന്ന് വേറിട്ട്, യഥാർത്ഥ ഷിപ്പ്മെന്റിന് ആവശ്യമായ പ്ലേറ്റിംഗ് സർട്ടിഫിക്കറ്റും പരിശോധനാ റിപ്പോർട്ടും.
വിതരണക്കാരന്റെ തിരഞ്ഞെടുപ്പ്: ഉദ്ധരണിയിൽ എന്താണ് പറയാത്തതെന്ന് ചോദിക്കുക.
ഏറ്റവും വിലകുറഞ്ഞ വിതരണക്കാരൻ പലപ്പോഴും ഏറ്റവും വിലകുറഞ്ഞതായി തോന്നുന്നത് ബുദ്ധിമുട്ടുള്ള ആവശ്യകതകൾ ഉദ്ധരണിയിൽ ഇല്ലാത്തതിനാലാണ്. യൂണിറ്റ് വിലകൾ താരതമ്യം ചെയ്യുന്നതിനുമുമ്പ്, ഈ ഏഴ് ചോദ്യങ്ങൾ ചോദിക്കുക:
- ഏത് ചെമ്പ് ഗ്രേഡും സ്റ്റാൻഡേർഡും ഉൾപ്പെടുത്തിയിട്ടുണ്ട്?"ശുദ്ധമായ ചെമ്പ്" എന്നത് പൂർണ്ണമായ ഉത്തരമല്ല.
- ഏത് നിക്കൽ പ്രക്രിയയാണ് ഉദ്ധരിച്ചത്?ഇലക്ട്രോലൈറ്റിക് നിക്കലും ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസും ഒരു അവ്യക്തമായ ലൈൻ ഐറ്റം പങ്കിടരുത്.
- കനം ശരാശരിയാണോ അതോ കുറഞ്ഞ പ്രാദേശികമാണോ എന്ന് വ്യക്തമാക്കിയിട്ടുണ്ടോ?പ്രധാനപ്പെട്ട പ്രതലങ്ങളും അളക്കൽ സ്ഥലങ്ങളും അഭ്യർത്ഥിക്കുക.
- അറ്റങ്ങൾ, നൂലുകൾ, ദ്വാരങ്ങൾ, റാക്ക് മാർക്കുകൾ എന്നിവ മൂടപ്പെട്ടിട്ടുണ്ടോ അതോ തുറന്നുകിടക്കുന്നതായി അംഗീകരിക്കപ്പെട്ടിട്ടുണ്ടോ?ഡ്രോയിംഗിൽ ഉത്തരം രേഖപ്പെടുത്തുക.
- പ്ലേറ്റിംഗിന് മുമ്പോ ശേഷമോ അളവുകൾ ഉറപ്പുനൽകുന്നുണ്ടോ?ടോളറൻസ് സ്റ്റാക്കിൽ കോട്ടിംഗ് ബിൽഡ്-അപ്പ് ഉൾപ്പെടുത്തുക.
- ഏതൊക്കെ പരിശോധനകളും ലോട്ട്-സാമ്പിൾ നിയമങ്ങളുമാണ് ഉൾപ്പെടുത്തിയിരിക്കുന്നത്?ഒരു പ്രോട്ടോടൈപ്പ് റിപ്പോർട്ട് എല്ലാ ഉൽപ്പാദന സ്ഥലങ്ങളെയും യാന്ത്രികമായി നിയന്ത്രിക്കുന്നില്ല.
- പൂർത്തിയായ പ്രതലങ്ങൾ എങ്ങനെയാണ് പായ്ക്ക് ചെയ്ത് ഷിപ്പ് ചെയ്യുന്നത്?നിക്കൽ വെറും കോപ്പർ ഓക്സൈഡ് ഫിലിമിനേക്കാൾ കടുപ്പമുള്ളതാണ്, പക്ഷേ ഉരച്ചിലുകളും ക്ലോറൈഡ് കലർന്ന ഈർപ്പവും ഇപ്പോഴും ഡെലിവറി അവസ്ഥയെ നശിപ്പിക്കും.
ഒരു ഗൗരവമുള്ള വിതരണക്കാരൻ അടിസ്ഥാന വസ്തുക്കളുടെ വില, മെഷീനിംഗ്, പ്ലേറ്റിംഗ്, പരിശോധന, പാക്കേജിംഗ് എന്നിവ വേർതിരിക്കുന്നതിൽ സുഖമായിരിക്കണം. എല്ലാ സാങ്കേതിക ചോദ്യത്തിനും ഒരേ ഉത്തരം ലഭിക്കുകയാണെങ്കിൽ - "ഒരു പ്രശ്നവുമില്ല" - ഉദ്ധരണിക്ക് പിന്നിൽ ഒരു നിയന്ത്രിത പ്രക്രിയയും ഉണ്ടാകില്ല.
ആകെ ലാൻഡഡ് ചെലവ്: നിക്കൽ പ്ലേറ്റിംഗിന് ഉപരിതല വിസ്തീർണ്ണം അനുസരിച്ചാണ് വില നിശ്ചയിക്കുന്നത്.
നിക്കൽ പൂശിയ ചെമ്പ് ദണ്ഡ് കിലോഗ്രാമിന് വില മാത്രം വെച്ച് താരതമ്യം ചെയ്യരുത്. ചെമ്പ് പ്രധാനമായും പിണ്ഡം നോക്കിയാണ് വാങ്ങുന്നത്; ഉപരിതല വിസ്തീർണ്ണം, നിക്ഷേപ കനം, റാക്ക് ലോഡിംഗ്, മാസ്കിംഗ്, ഉപരിതല തയ്യാറാക്കൽ, പരിശോധന എന്നിവയെ അടിസ്ഥാനമാക്കിയാണ് പ്ലേറ്റിംഗ് ജോലികൾ നടക്കുന്നത്.
അറ്റങ്ങൾ അവഗണിച്ചുകൊണ്ട് ഒരു നീണ്ട വൃത്താകൃതിയിലുള്ള വടിയുടെ യൂണിറ്റ് പിണ്ഡത്തിന് ഉപരിതല വിസ്തീർണ്ണം ഏകദേശം:
ഒരു കിലോഗ്രാമിന് ഉപരിതല വിസ്തീർണ്ണം = 4 / (ചെമ്പ് സാന്ദ്രത x വടി വ്യാസം)
ഏകദേശം 8,960 കിലോഗ്രാം/m3 എന്ന ചെമ്പ് സാന്ദ്രത ഉപയോഗിച്ച്:
- 20 മില്ലീമീറ്റർ വടിക്ക് ഒരു കിലോഗ്രാമിന് ഏകദേശം 0.0223 ചതുരശ്ര മീറ്റർ ലാറ്ററൽ പ്രതലമുണ്ട്.
- 10 മില്ലീമീറ്റർ വടിയിൽ ഒരു കിലോഗ്രാമിന് ഏകദേശം 0.0446 മീ2 ഉണ്ട്.
10 മില്ലീമീറ്റർ വടി ഒരു കിലോഗ്രാമിന് പ്ലേറ്റ് ചെയ്ത പ്രതല വിസ്തീർണ്ണത്തിന്റെ ഇരട്ടി വഹിക്കുന്നു. അതിനാൽ ഭാരം മാത്രം അടിസ്ഥാനമാക്കിയുള്ള ഒരു ഉദ്ധരണി യഥാർത്ഥ പരിവർത്തന ചെലവിനെ വളച്ചൊടിച്ചേക്കാം.
പകരം ഈ വാണിജ്യ മോഡൽ ഉപയോഗിക്കുക:
ആകെ ലാൻഡഡ് ചെലവ് = ചെമ്പ് അടിസ്ഥാനം + പരിവർത്തനം + മെഷീനിംഗ് വിളവ് നഷ്ടം + പ്ലേറ്റിംഗ് + പരിശോധന + പാക്കേജിംഗ് + ചരക്ക്, തീരുവ + പരാജയ സാധ്യത
"10 മൈക്രോമീറ്റർ ശരാശരി" എന്ന് ഉദ്ധരിച്ച്, പ്രാദേശിക മിനിമം ഇല്ലാതെ ഉദ്ധരിച്ച ഒരു സാങ്കൽപ്പിക ബാച്ച് പരിഗണിക്കുക. അളക്കാൻ എളുപ്പമുള്ള കേന്ദ്രം 14 മൈക്രോമീറ്ററിലെത്തും, അതേസമയം റാക്ക്-സമീപ പ്രദേശങ്ങൾ 4 മൈക്രോമീറ്ററായി കുറയും. വിതരണക്കാരൻ ശരാശരിയെ പ്രതിരോധിച്ചേക്കാം. വാങ്ങുന്നയാൾ ഇപ്പോഴും നാശന സാധ്യത വഹിക്കുന്നു. നിർവചിക്കപ്പെട്ട പ്രാദേശിക റീഡിംഗുകളും ബാച്ച് ട്രെയ്സിബിലിറ്റിയും ഉള്ള അൽപ്പം ഉയർന്ന യൂണിറ്റ് വില വിലകുറഞ്ഞ ഓർഡറായിരിക്കാം.
RFQ-ൽ എന്താണ് ഉൾപ്പെടുത്തേണ്ടത്
നിങ്ങൾ അംഗീകരിക്കാൻ ഉദ്ദേശിക്കുന്ന അതേ ഉൽപ്പന്നം ഉദ്ധരിക്കാൻ ആവശ്യമായ വിവരങ്ങൾ ഒരു വിതരണക്കാരന് അയയ്ക്കുക:
- ചെമ്പ് ഗ്രേഡ്, തത്തുല്യ നിലവാരം, ടെമ്പർ
- വടിയുടെ വ്യാസം, നീളം, നേർരേഖ, വൃത്താകൃതി, അളവ്
- നിർണായക അളവുകളും സഹിഷ്ണുതകളും ഉപയോഗിച്ച് വരയ്ക്കൽ
- സമുദ്ര സമ്പർക്കം: ചുറ്റുപാട്, ഘനീഭവിക്കൽ, തെറിക്കൽ, നിമജ്ജനം, താപനില, വൃത്തിയാക്കൽ ചക്രം
- നിക്കൽ പ്രക്രിയ: ഇലക്ട്രോലൈറ്റിക് അല്ലെങ്കിൽ ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസ്
- ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കോട്ടിംഗ് കനവും പ്രധാനപ്പെട്ട പ്രതലങ്ങളും
- അറ്റങ്ങൾ, നൂലുകൾ, ദ്വാരങ്ങൾ, മാസ്കിംഗ് എന്നിവയുൾപ്പെടെ പൂർണ്ണമായ അല്ലെങ്കിൽ തിരഞ്ഞെടുത്ത പ്ലേറ്റിംഗ്
- പ്രതലത്തിന്റെ പരുക്കനും രൂപഭാവവും പ്രവർത്തനക്ഷമമാകുന്നിടത്ത് പരിമിതപ്പെടുത്തുന്നു.
- ചാലകത, അന്തിമ പ്രതിരോധം അല്ലെങ്കിൽ സമ്പർക്ക-പ്രതിരോധ ആവശ്യകത
- കനം, അഡീഷൻ, സുഷിരം, തുരുമ്പെടുക്കൽ-പരിശോധനാ രീതികൾ
- എംടിസി, പ്ലേറ്റിംഗ് സർട്ടിഫിക്കറ്റ്, പരിശോധന റിപ്പോർട്ട്, കണ്ടെത്തൽ ആവശ്യകതകൾ
- സാമ്പിൾ അംഗീകാരം, ലോട്ട് നിർവചനം, മൂന്നാം കക്ഷി പരിശോധന ആവശ്യകതകൾ
- പാക്കിംഗ് രീതി, എത്തിച്ചേരേണ്ട രാജ്യം, ഇൻകോടേം, എത്തിച്ചേരേണ്ട തീയതി
ഒരു പ്രോജക്റ്റ്-നിർദ്ദിഷ്ട അവലോകനത്തിനായി,മറൈൻ കോപ്പർ റോഡ് RFQ-ന് സിംബർ മെറ്റലുമായി ബന്ധപ്പെടുക.ഡ്രോയിംഗ്, എക്സ്പോഷർ വ്യവസ്ഥകൾക്കൊപ്പം. നിലവിലെ സ്റ്റോക്ക്, മിനിമം ഓർഡർ, പ്രോസസ്സിംഗ് സാധ്യത, ടെസ്റ്റ് സ്കോപ്പ്, ഡെലിവറി ഷെഡ്യൂൾ എന്നിവ ഒരു വെബ്സൈറ്റ് പേജിൽ നിന്ന് അനുമാനിക്കുന്നതിനുപകരം യഥാർത്ഥ സ്പെസിഫിക്കേഷനുമായി ബന്ധപ്പെട്ട് സ്ഥിരീകരിക്കണം.
താഴത്തെ വരി
ഉയർന്ന ചാലകതയുള്ള ഒരു ചെമ്പ് കോർ, ഈർപ്പം നിറഞ്ഞതോ ഉപ്പ് നിറഞ്ഞതോ ആയ അന്തരീക്ഷ എക്സ്പോഷറിൽ കൂടുതൽ സ്ഥിരതയുള്ള പ്രതലം എന്നിവ ആവശ്യമുള്ളപ്പോൾ, നിക്കൽ പൂശിയ ചെമ്പ് വടി സമുദ്ര വൈദ്യുത സംവിധാനങ്ങളിൽ അതിന്റെ സ്ഥാനം നേടുന്നു. തുടർച്ചയായ നിമജ്ജനം, കോട്ടിംഗ് കേടുപാടുകൾ, തുറന്ന മുറിച്ച അറ്റങ്ങൾ അല്ലെങ്കിൽ നിർവചിക്കാത്ത പരിശോധനാ പദ്ധതി എന്നിവ മറയ്ക്കാൻ "മറൈൻ" ഉപയോഗിക്കുമ്പോൾ അത് അപകടകരമായ ഒരു കുറുക്കുവഴിയായി മാറുന്നു.
ആദ്യം ചെമ്പ് കോർ തിരഞ്ഞെടുക്കുക. എക്സ്പോഷർ നിർവചിക്കുക. നിക്കൽ പ്രക്രിയയും ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനവും വ്യക്തമാക്കുക. പ്ലേറ്റിംഗ് കഴിഞ്ഞ് പൂർത്തിയായ അളവ് കണക്കാക്കുക. തുടർന്ന് അളക്കാവുന്ന സ്വീകാര്യത മാനദണ്ഡങ്ങൾ ഉപയോഗിച്ച് വിതരണക്കാരനെ യോഗ്യത നേടുക.
സിംബർ മെറ്റലിന്റെ മുഴുവൻ ഉൽപ്പന്ന ശ്രേണിയും ഞാൻ എപ്പോഴും പരാമർശിക്കാൻ ആഗ്രഹിക്കുന്നു, ഈ വെബ്സൈറ്റ് ഉപയോഗിക്കുക.https://www.cymbermetal.com/ www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com www.cymbermetal.com .അവരെക്കുറിച്ച് കൂടുതലറിയാൻ.
പതിവ് ചോദ്യങ്ങൾ
സ്ഥിരസ്ഥിതിയായി അങ്ങനെയല്ല. ഈർപ്പം നിറഞ്ഞ, ഉപ്പ് നിറഞ്ഞ അല്ലെങ്കിൽ ഇടയ്ക്കിടെ തെറിക്കുന്ന പരിതസ്ഥിതികളിൽ നിക്കൽ പ്ലേറ്റിംഗ് ഒരു ചെമ്പ് വടിയെ സംരക്ഷിക്കും, പക്ഷേ തുടർച്ചയായ കടൽവെള്ളം വൈകല്യം, വിള്ളൽ, ഉരച്ചിൽ, പരിശോധന അപകടസാധ്യതകൾ എന്നിവ ചേർക്കുന്നു. വെള്ളത്തിൽ മുങ്ങിയതോ ഒഴുകുന്നതോ ആയ കടൽവെള്ളത്തിന്, കപ്രോണിക്കൽ അല്ലെങ്കിൽ നിക്കൽ അലുമിനിയം വെങ്കലം പോലുള്ള ത്രൂ-അലോയ് ഓപ്ഷനുകൾ താരതമ്യം ചെയ്ത് മെറ്റീരിയൽ തിരഞ്ഞെടുക്കുന്നതിന് മുമ്പ് വേഗത, താപനില, മർദ്ദം, ഇണചേരൽ ലോഹങ്ങൾ, മെക്കാനിക്കൽ ലോഡ് എന്നിവ സ്ഥിരീകരിക്കുക.
ഒരു മില്ലിമീറ്റർ സ്കെയിൽ ചെമ്പ് കാമ്പിന്റെ അച്ചുതണ്ട് ചാലകതയിൽ ചെമ്പ് ആധിപത്യം പുലർത്തുന്നു, കാരണം നിക്കൽ പാളി മൈക്രോമീറ്റർ മാത്രം കട്ടിയുള്ളതാണ്. എന്നിരുന്നാലും, നിക്കലിന് ചെമ്പിനെ അപേക്ഷിച്ച് വളരെ കുറഞ്ഞ ചാലകതയുണ്ട്, കൂടാതെ പൂശിയ കോൺടാക്റ്റ് ഇന്റർഫേസ് സംയുക്ത പ്രതിരോധത്തെ ബാധിക്കും. ബേസ്-മെറ്റൽ ചാലകത വ്യക്തമാക്കുക, നിർണായക കണക്ഷനുകൾക്ക്, അവസാന ഭാഗത്തിലോ ജോയിന്റിലോ നാല്-ടെർമിനൽ പ്രതിരോധ പരിശോധന നടത്തുക.
ഒരൊറ്റ സമുദ്ര കനം ഇല്ല. സാധ്യതയുള്ള RFQ സ്റ്റാർട്ടിംഗ് ബാൻഡുകൾ ഷെൽട്ടേർഡ് ഡ്യൂട്ടിക്ക് 5-15 മൈക്രോമീറ്ററും, ഉപ്പ് നിറഞ്ഞ അന്തരീക്ഷ എക്സ്പോഷറിന് 15-30 മൈക്രോമീറ്ററും, കഠിനമായ സ്പ്ലാഷ് അല്ലെങ്കിൽ കൈകാര്യം ചെയ്യൽ സാഹചര്യങ്ങൾക്ക് 25-50 മൈക്രോമീറ്ററുമാണ്. അവസാനത്തെ ഏറ്റവും കുറഞ്ഞ പ്രാദേശിക കനം നിക്ഷേപ തരം, ജ്യാമിതി, പോറോസിറ്റി, അബ്രേഷൻ, എക്സ്പോഷർ, ഡിസൈൻ ലൈഫ് എന്നിവ പ്രതിഫലിപ്പിക്കണം. പ്രധാനപ്പെട്ട പ്രതലങ്ങളും അളക്കൽ സ്ഥലങ്ങളും പ്രസ്താവിക്കുക; ശരാശരി കനം മാത്രം ആശ്രയിക്കരുത്.
രണ്ടും യാന്ത്രികമായി മികച്ചതല്ല. ലളിതമായ ചാലക രൂപങ്ങൾക്ക് ഇലക്ട്രോലൈറ്റിക് നിക്കൽ പ്രായോഗികമാണ്, പക്ഷേ വൈദ്യുതധാരയുടെ വിതരണത്തിനനുസരിച്ച് വ്യത്യാസപ്പെടാം. സങ്കീർണ്ണമായ ജ്യാമിതിയിൽ ഇലക്ട്രോലെസ് നിക്കൽ-ഫോസ്ഫറസ് കൂടുതൽ ഏകീകൃത കവറേജ് നൽകുന്നു, അതേസമയം ഫോസ്ഫറസ് ഉള്ളടക്കം പ്രതിരോധശേഷി, കാഠിന്യം, നാശന സ്വഭാവം എന്നിവ മാറ്റുന്നു. ജ്യാമിതി, വൈദ്യുത ഇന്റർഫേസുകൾ, നാശന ആവശ്യകത, മൊത്തം ചെലവ് എന്നിവ അനുസരിച്ച് പ്രക്രിയ തിരഞ്ഞെടുക്കുക.
പ്രതിരോധിക്കാവുന്ന സാർവത്രിക പരിവർത്തനം ഇല്ല. ASTM B117, ISO 9227 ഉപ്പ്-സ്പ്രേ പരിശോധനകൾ ത്വരിതപ്പെടുത്തിയ താരതമ്യ രീതികളാണ്, നേരിട്ടുള്ള സേവന-ജീവിത ഘടികാരങ്ങളല്ല. RFQ രീതി, ദൈർഘ്യം, സാമ്പിൾ അവസ്ഥ, ഓറിയന്റേഷൻ, പരാജയ മാനദണ്ഡങ്ങൾ എന്നിവ നിർവചിക്കുകയും തുടർന്ന് ലൈഫ് പ്രവചനത്തിനായി ഫീൽഡ് ചരിത്രമോ ആപ്ലിക്കേഷൻ-നിർദ്ദിഷ്ട മൂല്യനിർണ്ണയമോ ഉപയോഗിക്കുകയും വേണം.
ബേസ്-മെറ്റീരിയൽ MTC, പ്ലേറ്റിംഗ് സർട്ടിഫിക്കറ്റ്, ഡൈമൻഷണൽ റിപ്പോർട്ട്, സമ്മതിച്ച സ്ഥലങ്ങളിലെ കോട്ടിംഗ്-തിക്ക്നെസ് റീഡിംഗുകൾ, വ്യക്തമാക്കുമ്പോൾ അഡീഷൻ അല്ലെങ്കിൽ പോറോസിറ്റി ഫലങ്ങൾ, കോറഷൻ-ടെസ്റ്റ് റിപ്പോർട്ട്, ആവശ്യമുള്ളിടത്ത് അന്തിമ വൈദ്യുത പരിശോധന, ഹീറ്റ്/ലോട്ട്-ടു-പ്ലേറ്റിംഗ്-ബാച്ച് ട്രെയ്സബിലിറ്റി എന്നിവ അഭ്യർത്ഥിക്കുക. ഡെലിവറി ചെയ്ത ബാച്ച് വാങ്ങൽ ഓർഡർ പാലിച്ചുവെന്ന് വിതരണ സർട്ടിഫിക്കറ്റുകൾ മാത്രം തെളിയിക്കുന്നില്ല.
പോസ്റ്റ് സമയം: ഓഗസ്റ്റ്-09-2026